2026-09-16
В современном металлообрабатывающем производстве качество поверхности готового изделия является критическим параметром, особенно при работе с нержавеющими сталями, алюминием и оцинкованными листами. Традиционные методы гибки часто приводят к появлению микроцарапин, вмятин и следов от инструмента, что требует последующей шлифовки или приводит к браку дорогостоящих деталей. Технология гибка без следов решает эту проблему за счет использования специализированных защитных пленок, оптимизированной геометрии пуансонов и прецизионных матриц с полимерными вставками.
Для промышленных предприятий переход на бесследную гибку — это не просто вопрос эстетики, а способ снижения производственных издержек. Исключение этапа постобработки сокращает время цикла на 15–20%, а снижение процента брака напрямую влияет на рентабельность заказа. Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, предлагает комплексные решения, включая собственную разработку гибочной пленки без следов и специализированные пуансоны, которые минимизируют контакт металла с инструментом, сохраняя идеальное качество поверхности.
Появление следов при гибке обусловлено высоким удельным давлением в зоне контакта пуансона и заготовки, а также трением, возникающим при проскальзывании металла относительно инструмента. В классической V-образной гибке материал «затягивается» в матрицу, что вызывает абразивный износ поверхностного слоя. Сила трения зависит от коэффициента трения между инструментом и металлом, усилия гибки и шероховатости самих рабочих поверхностей.
Технология гибки без следов базируется на трех основных принципах:
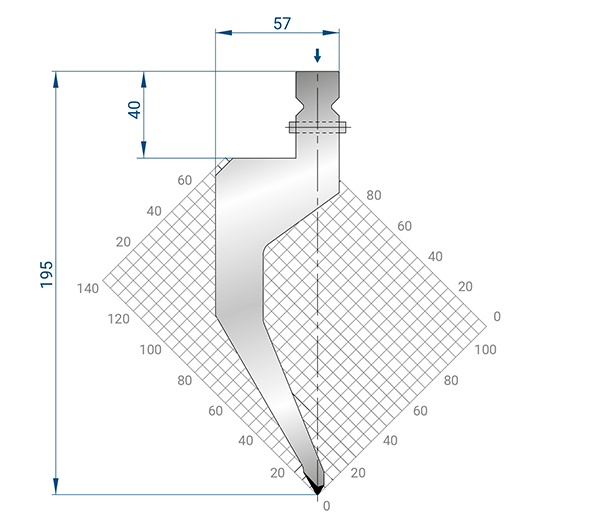
Инженерный подход к решению этой задачи требует понимания реологии материала. Например, алюминий серии 5xxx более склонен к адгезии (налипанию) на инструмент, чем сталь, поэтому для него требуются инструменты с особой геометрией рабочей кромки, такие как модели с «гусиной шеей» или узкие Z-образные пуансоны, предлагаемые в каталоге FABMAX.
Рынок предлагает несколько путей достижения качества поверхности класса «А». Выбор конкретного метода зависит от толщины листа, типа материала и тиража партии. Ниже приведен сравнительный анализ основных технологий.
| Технология | Принцип действия | Преимущества | Ограничения | Применимость |
|---|---|---|---|---|
| Защитная лазерная пленка | Наклеивание sacrificial-слоя на зону гибки | Полная защита поверхности, низкая стоимость внедрения | Требуется удаление пленки после гибки, расходный материал | Нержавеющая сталь, алюминий, окрашенные листы |
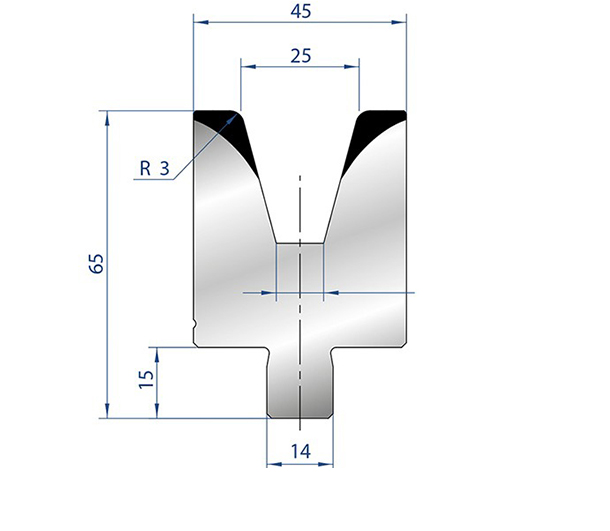
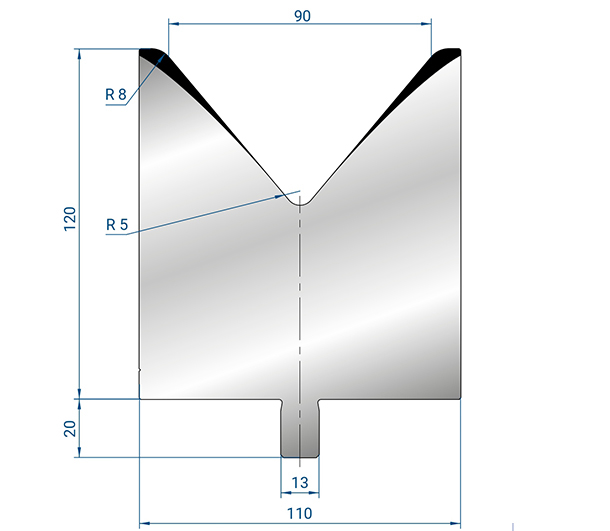
| Полимерные вставки в матрицы | Замена металлической нижней матрицы на полиуретановую | Отсутствие царапин, адаптация под сложные профили | Износ вставок, ограничение по толщине листа (до 2-3 мм) | Тонколистовой металл, декоративные элементы |
| Пуансоны с покрытием TiN/DLC | Нанесение сверхтвердого низкофрикционного покрытия | Долговечность, снижение усилия гибки | Высокая стоимость инструмента, риск скола покрытия при ударе | Серийное производство, высокопрочные стали |
| Специализированная геометрия (FABMAX) | Оптимизированный радиус и угол входа в контакт | Минимизация зоны контакта, снижение трения без расходников | Требует точной настройки станка | Универсальное применение, сложные профили |
Компания FABMAX интегрирует эти подходы, предлагая гибридные решения. Например, использование гибочной пленки без следов в комбинации с пуансонами собственной разработки (модели AP1012, GP1014) позволяет достичь максимального эффекта. Пуансоны с повышенной жесткостью и оптимизированной геометрией снижают вибрацию и биение, которые также являются причинами дефектов поверхности.
Одной из скрытых причин появления неравномерных следов по длине гиба является прогиб траверсы листогибочного пресса. При гибке длинномерных деталей центр инструмента может вдавливаться глубже, чем края, что приводит к изменению угла гибки и неравномерному давлению на поверхность листа. Это создает характерные «полосы» или зоны повышенного трения в центре детали.
Венчающая система Fabmax решает эту проблему путем автоматической или ручной компенсации прогиба. Система создает обратный прогиб нижней балки, выравнивая усилие по всей длине инструмента. Равномерное распределение давления означает, что сила трения остается постоянной по всему гибу, что критически важно для сохранения целостности защитного слоя или самой поверхности металла. Без правильной компенсации даже самый дорогой инструмент не гарантирует однородного качества на длинах более 2 метров.
Каждый металл реагирует на процесс деформации по-своему. Инженерам-технологам необходимо учитывать физико-механические свойства материала при выборе стратегии гибки без следов.
Нержавеющая сталь обладает высокой вязкостью и склонностью к налипанию на инструмент. Даже микроскопические частицы металла, приварившиеся к пуансону, могут оставить глубокие царапины на последующих деталях. Для работы с нержавейкой рекомендуется использовать инструменты с гладкой, полированной поверхностью и низким коэффициентом трения. Пуансоны FABMAX, прошедшие специальную термообработку и финишную обработку поверхности, минимизируют адгезию. Также эффективно применение защитных пленок, которые берут на себя риск налипания.
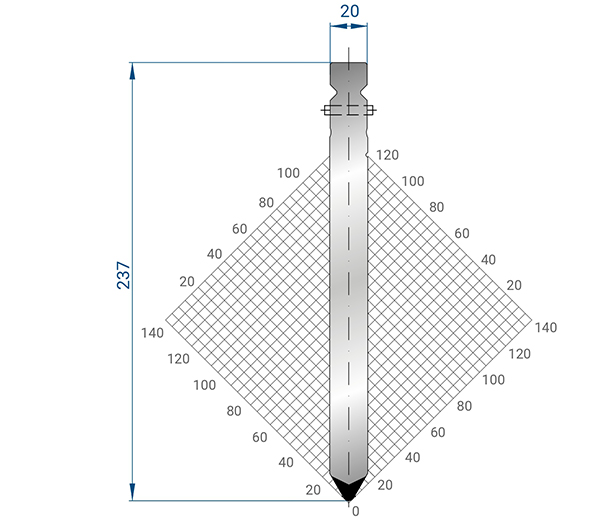
Алюминий — мягкий материал, легко повреждаемый механическим воздействием. Основная проблема — вмятины от зернистости инструмента и царапины от стружки. Здесь ключевую роль играет чистота инструмента и отсутствие заусенцев на матрице. Узкие пуансоны и пуансоны для створок позволяют выполнять гибку с минимальным контактом. Важно также контролировать скорость гибки: слишком высокая скорость может привести к разрыву оксидной пленки и ухудшению качества поверхности.
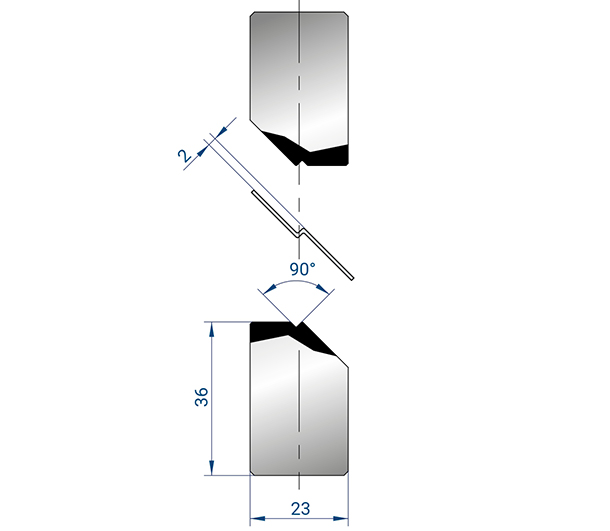
При работе с предварительно окрашенными или оцинкованными листами главная задача — сохранить целостность защитного покрытия. Цинковый слой легко стирается, что приводит к коррозии в месте гиба. Использование полимерных вставок в нижние матрицы является стандартом отрасли для таких материалов. Однако верхний пуансон также должен быть безопасным. Модели с «гусиной шеей» (Goose neck) позволяют избегать контакта боковых поверхностей пуансона с отбортовкой детали, что предотвращает повреждение покрытия на внутренних радиусах.
Эффективность технологии гибки без следов напрямую зависит от качества используемого инструмента. Компания FABMAX специализируется на разработке решений, которые повышают точность и качество гибки в промышленных условиях. Продуктовый портфель компании включает несколько ключевых категорий, работающих синергетически.
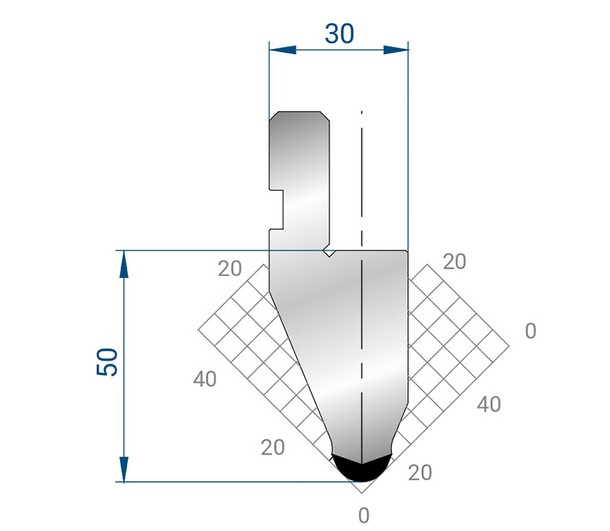
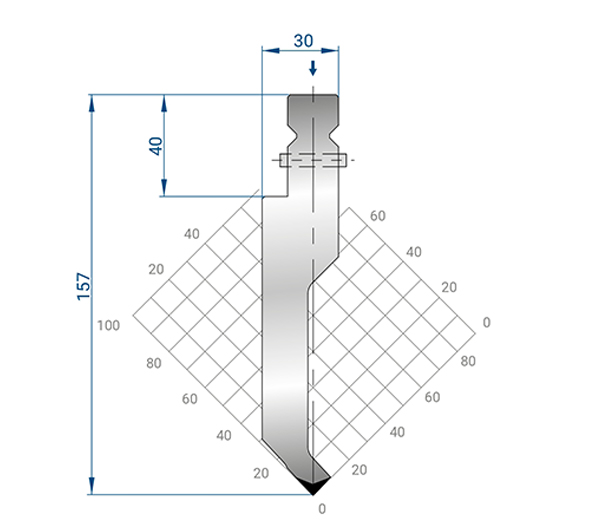
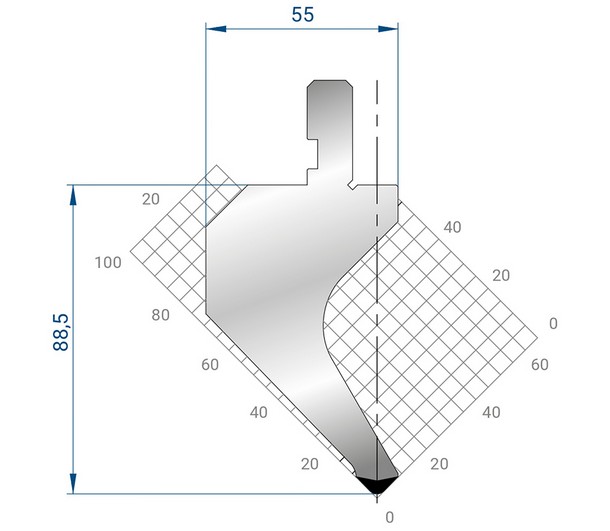
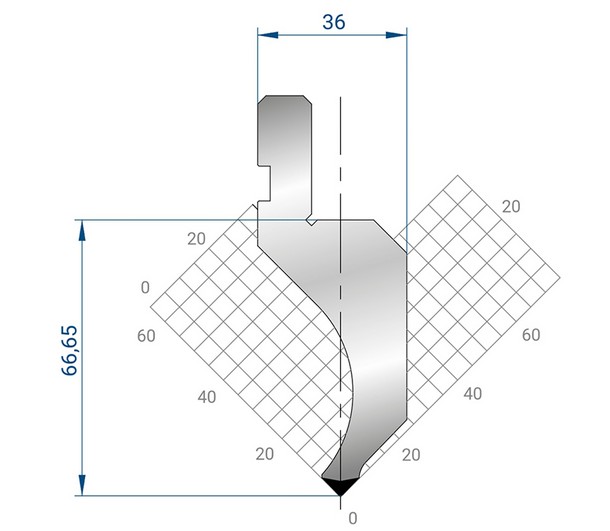
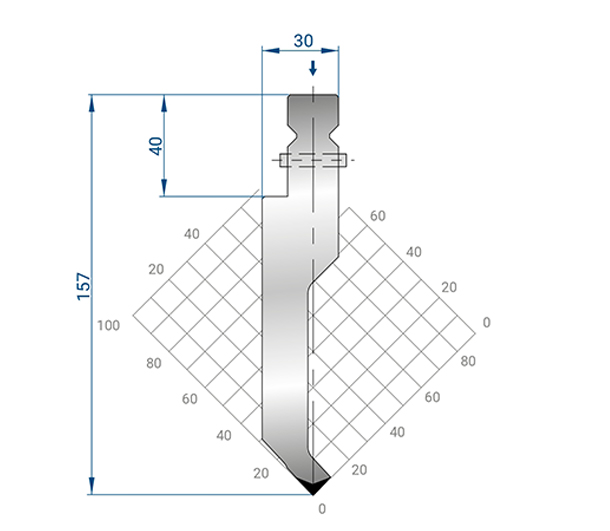
Во-первых, это серия гибочных пуансонов собственной разработки. Модели Z-образные, узкие, для створок и с «гусиной шеей» (например, AP1012, GP1014, NP1002) отличаются повышенной жесткостью. Жесткость инструмента важна потому, что она предотвращает микроколебания при входе в контакт с материалом, которые являются причиной хаотичных микроцарапин. Оптимизированная геометрия этих пуансонов обеспечивает плавный вход в материал, снижая пиковые нагрузки.
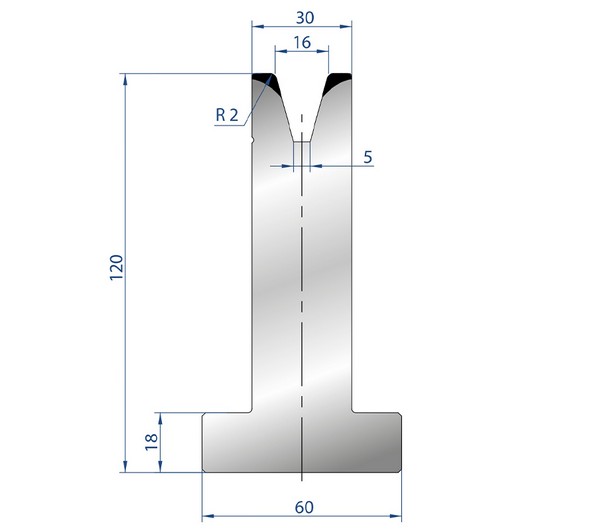
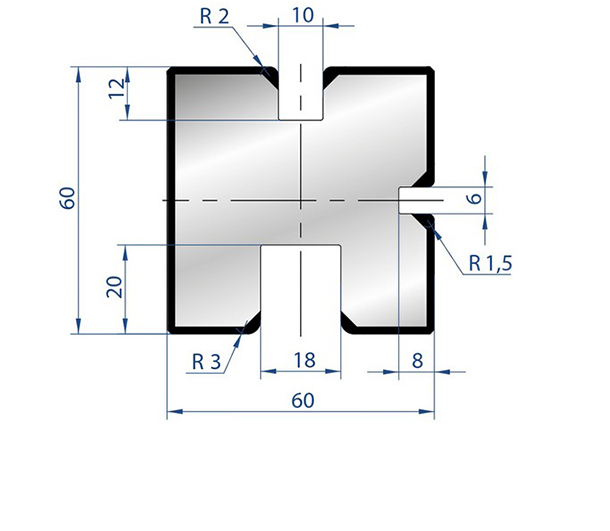
Во-вторых, FABMAX предлагает универсальные гибочные инструменты совместимости Wila/Trumpf. Широкий ассортимент стандартизированных компонентов (модели 001, 1046, 1050, 1063, 1067) обеспечивает бесперебойную интеграцию в существующие линии обработки. Это позволяет предприятиям модернизировать парк инструмента без замены самого листогибочного пресса, что существенно снижает капитальные затраты.
В-третьих, инновационные вспомогательные системы, такие как быстрозажимные пресс-формы и гибочная пленка без следов, направлены на сокращение времени наладки. Быстрозажимные системы обеспечивают точную и повторяемую установку инструмента, исключая человеческий фактор и перекосы, которые часто приводят к дефектам поверхности.
Производственные мощности FABMAX соответствуют стандартам оборудования класса «точной механики». Завод оснащен современными станками с ЧПУ, системами термообработки и контроля микрогеометрии поверхности. Каждый инструмент проходит многоуровневую проверку: контроль твердости, измерение геометрических параметров на трехкоординатных измерительных машинах (CMM), тестирование на усталостную прочность. Внедрена сквозная система отслеживания партий, что гарантирует полную прослеживаемость продукции. Такой строгий контроль означает, что покупатель получает инструмент с предсказуемыми характеристиками, что является основой стабильного качества гибки.
Переход на технологию гибки без следов требует инвестиций в новый инструмент и, возможно, расходные материалы (пленку). Однако расчет совокупной стоимости владения (TCO) показывает быструю окупаемость этих затрат.
Таким образом, начальная стоимость специализированного инструмента FABMAX компенсируется уже в первых крупных заказах за счет снижения операционных расходов.
Даже лучший инструмент не обеспечит идеальный результат при неправильной настройке станка. Инженеры FABMAX рекомендуют соблюдать следующие правила для достижения гибки без следов:
Да, толщина пленки (обычно 0.05–0.1 мм) может незначительно влиять на внутренний радиус гибки и требуемое усилие. Однако современные системы ЧПУ листогибочных прессов позволяют компенсировать это изменение путем корректировки глубины хода пуансона. При использовании пленки FABMAX рекомендуется провести тестовую гибку и скорректировать программу на величину, равную толщине пленки, умноженной на коэффициент, зависящий от материала.
Для толстых листов эффективность защитных пленок снижается из-за высоких усилий гибки, которые могут разрывать пленку. В таких случаях более эффективным решением является использование пуансонов с полимерными накладками или специализированных матриц с роликовыми вставками. Компания FABMAX предлагает усиленные конструкции инструментов, способные работать с высокими нагрузками, сохраняя при этом защиту поверхности за счет оптимизированной геометрии контакта.
Выбор зависит от формы детали и материала. Для коробчатых деталей лучше подходят пуансоны с «гусиной шеей», исключающие контакт с боковыми стенками. Для простых V-образных гибов оптимальны пуансоны с радиусом, близким к толщине листа, чтобы минимизировать площадь контакта. Специалисты FABMAX помогают подобрать инструмент (например, модели NP1002 или AP1012) на основе чертежей детали и характеристик станка, обеспечивая полную совместимость с оборудованием Wila, Trumpf, LVD, Amada и Naso.
Срок службы пленки зависит от абразивности материала, чистоты поверхности заготовки и усилия гибки. В среднем, одна полоса пленки выдерживает от 50 до 200 гибов перед заменой. Регулярная очистка зоны гибки от стружки значительно продлевает жизнь пленки. Экономический расчет показывает, что стоимость пленки несопоставимо ниже стоимости брака детали или последующей полировки.
Да, универсальные инструменты FABMAX совместимы со станками большинства мировых брендов благодаря стандартизированным хвостовикам (Wila/Trumpf style). Даже если станок не оснащен современной системой быстрой замены инструмента, можно использовать сегментные инструменты, которые устанавливаются вручную. Главное требование — исправность геометрии балок станка. Перед внедрением новых инструментов рекомендуется провести техническую диагностику станка.
Гибка без следов — это стандарт качества для современного металлообработчика. Переход на эту технологию требует не просто покупки новой «приспособы», а системного подхода: выбора правильного инструмента, настройки станка и организации рабочего места. Компания FABMAX предоставляет не только продукцию, но и экспертную поддержку на всех этапах: от подбора инструмента под конкретную задачу до консультаций по режимам обработки.
При выборе поставщика обращайте внимание на наличие сертификатов качества, возможность предоставления CAD-моделей инструментов для виртуальной проверки наладки и сроки поставки. FABMAX обеспечивает выполнение заказов в течение 10–15 рабочих дней для стандартных конфигураций и предлагает гибкие условия для нестандартных решений. Гарантия 12 месяцев подтверждает уверенность производителя в надежности своих изделий.
Для получения технической консультации, расчета стоимости комплекта инструмента или запроса образцов гибочной пленки, свяжитесь с нашими специалистами. Мы поможем оптимизировать ваш производственный процесс и снизить затраты на постобработку.
Ознакомьтесь с полным каталогом решений для повышения качества гибки: гибочный инструмент и аксессуары FABMAX.