2026-09-16
Выбор качественного гибочного и пробивного инструмента является фундаментальным фактором, определяющим не только геометрию готового изделия, но и общую эффективность производственного процесса. В условиях современного металлообрабатывающего производства, где допуски измеряются десятыми долями миллиметра, а сроки выполнения заказов сокращаются, надежность оснастки выходит на первый план. Ошибка в подборе пуансона или матрицы приводит к браку партии, простоям оборудования для переналадки и, как следствие, к существенному росту себестоимости продукции.
Рынок предлагает множество решений, от стандартных комплектующих до высокотехнологичных систем быстрой смены инструмента. Однако ключевой вопрос для технологов и закупщиков остается неизменным: как обеспечить стабильность угла гибки и отсутствие дефектов на поверхности листа при минимальных затратах времени на подготовку станка? Ответ лежит в плоскости глубокого понимания материаловедения, геометрии инструмента и совместимости с конкретным парком листогибочных прессов. Компания FABMAX, специализирующаяся на прецизионном инструменте, предлагает решения, которые закрывают потребности как серийного, так и единичного производства, обеспечивая полную совместимость с оборудованием ведущих мировых брендов.
Гибочный инструмент состоит из двух основных компонентов: пуансона (верхнего инструмента) и матрицы (нижнего инструмента). Их взаимодействие определяет процесс пластической деформации металла. Неправильный выбор параметров этого взаимодействия — главная причина таких дефектов, как пружинение материала, трещины на внешнем радиусе или чрезмерное утонение стенки.
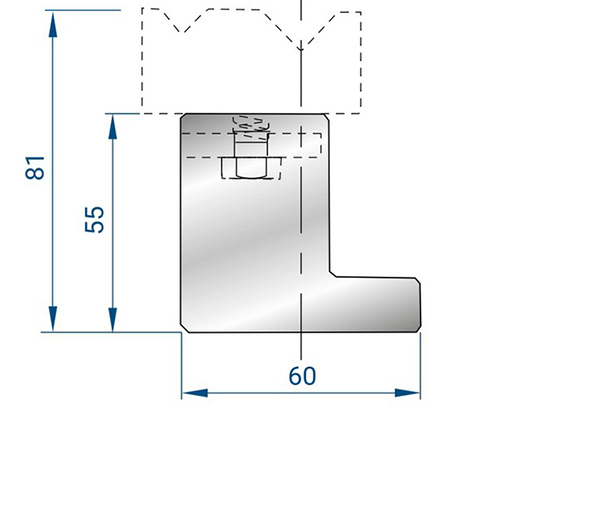
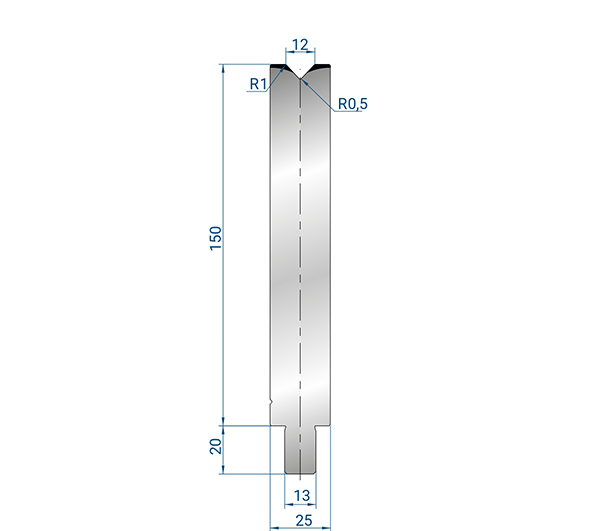
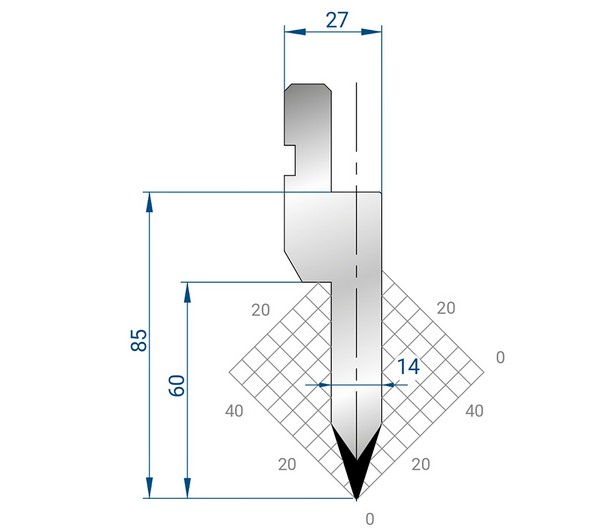
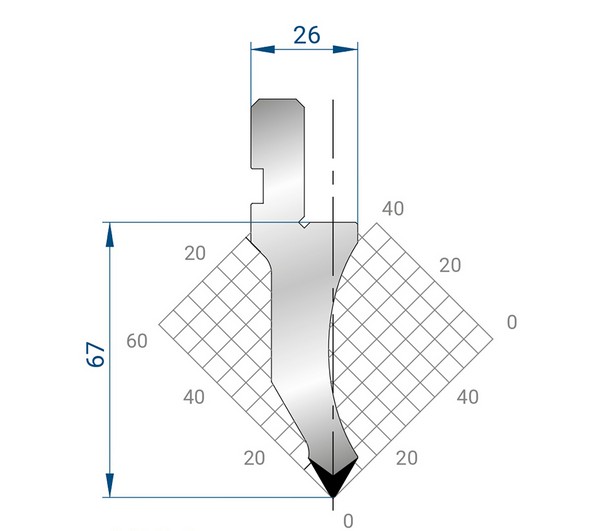
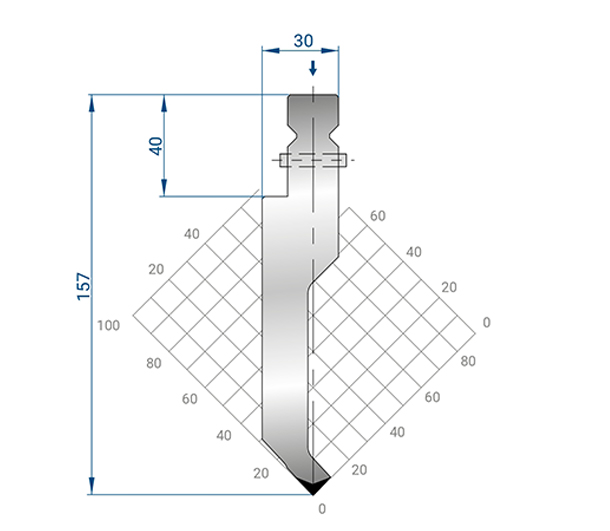
В арсенале современного производства должен присутствовать широкий спектр профилей пуансонов. Универсальность одного типа часто жертвует качеством или скоростью работы. Рассмотрим основные типы, применяемые в промышленности:
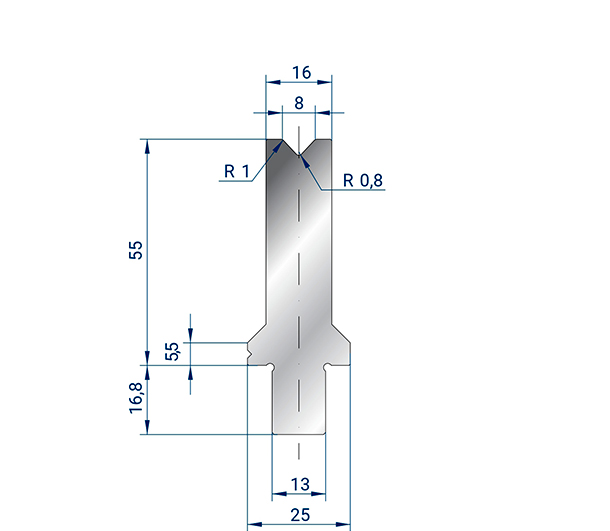
Каждый из этих типов требует точного расчета усилия гибки. Инженеры FABMAX при разработке серии GP1014 и NP1002 оптимизировали геометрию таким образом, чтобы распределить нагрузку равномерно, минимизируя локальные напряжения в материале заготовки.
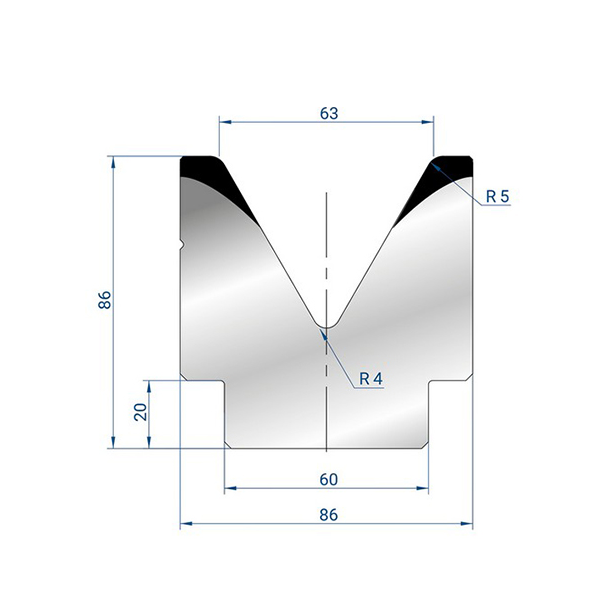
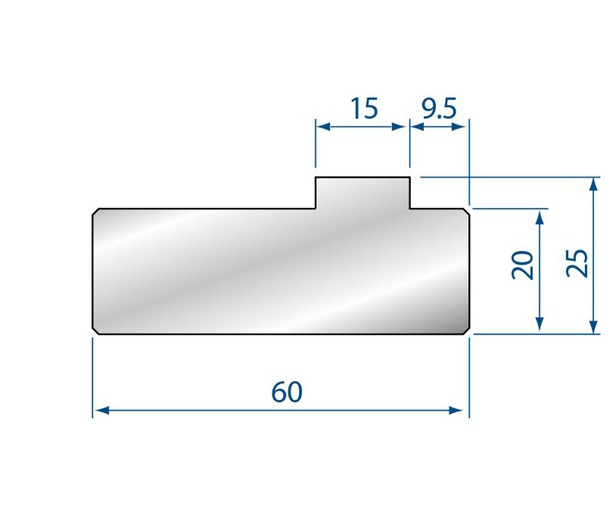
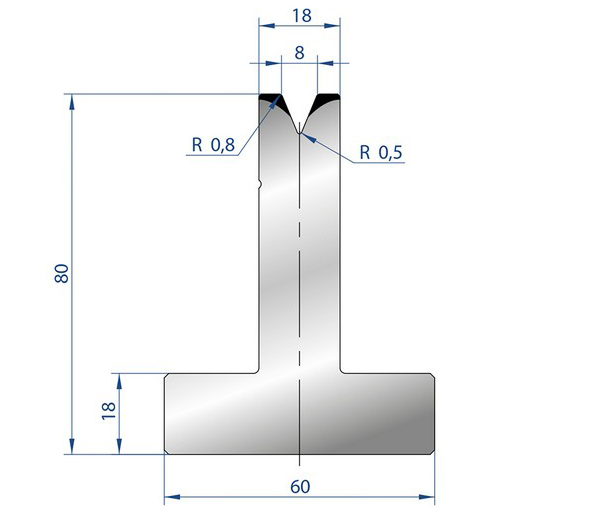
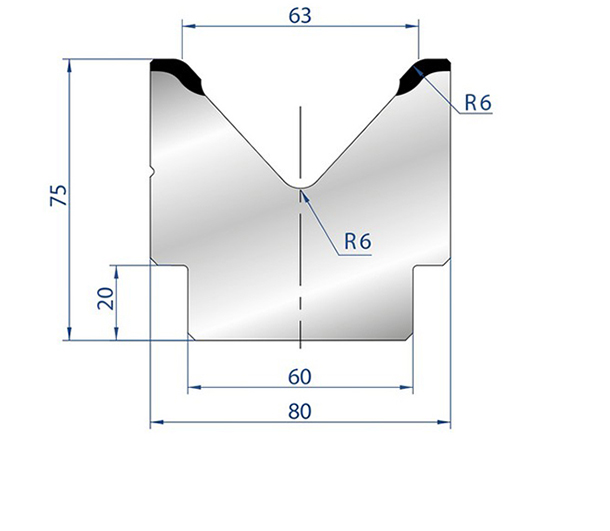
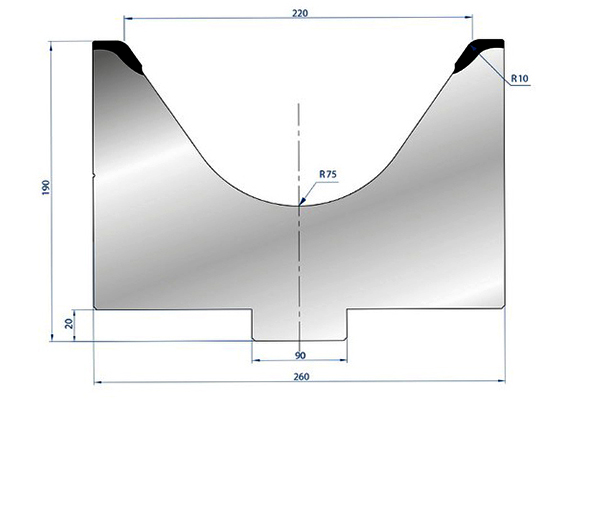
Нижний инструмент не менее важен. Ширина V-образного паза матрицы напрямую влияет на внутренний радиус гибки и необходимое усилие. Слишком узкая матрица может привести к продавливанию листа и повреждению инструмента, слишком широкая — к неточному углу гибки и большому пружинению.
Особое внимание следует уделить системе компенсации прогиба (венчанию). При гибке длинномерных деталей центр пуансона стремится прогнуть матрицу, что приводит к тому, что угол гибки в центре отличается от угла на краях. Венчающая система Fabmax решает эту проблему, создавая контр-прогиб, который выравнивает линию гибки по всей длине. Это технологическое новшество позволяет получать идентичные углы на деталях длиной более 2 метров без ручной подстройки гидроцилиндров.
Хотя основной фокус часто смещен на гибку, пробивные операции являются неотъемлемой частью подготовки заготовки. Пробивной инструмент подвергается экстремальным ударным нагрузкам. Здесь ключевыми параметрами становятся твердость рабочей части и качество шлифовки.
Инструмент для пробивки должен обеспечивать чистый срез без образования заусенцев, которые впоследствии могут травмировать персонал или мешать плотной сборке конструкций. Использование быстрозажимных систем для пробивного инструмента позволяет сократить время переналадки с часов до минут. Совместимость таких систем со стандартами Wila и Trumpf означает, что предприятие может интегрировать новые решения в существующие линии без капитальной модернизации станков.
При закупке гибочного и пробивного инструмента технические характеристики должны быть документально подтверждены. Поверхностные заявления о «высоком качестве» не имеют веса без конкретных метрик. Ниже приведены ключевые параметры, которые регламентируются в производстве FABMAX:
| Параметр | Значение / Описание | Влияние на процесс |
|---|---|---|
| Твердость рабочей части | 58–62 HRC (после термообработки) | Определяет стойкость к износу и способность работать с высокопрочными сталями без выкрашивания. |
| Точность геометрии | ±0.01 мм | Обеспечивает повторяемость угла гибки и соответствие чертежным допускам. |
| Шероховатость поверхности | Ra ≤ 0.4 мкм | Минимизирует трение, предотвращает появление царапин на декоративных поверхностях (нержавейка, алюминий). |
| Материал изготовления | Легированные инструментальные стали (например, 42CrMo4) | Гарантирует вязкость core-части инструмента, предотвращая хрупкое разрушение при ударных нагрузках. |
| Совместимость | Wila, Trumpf, LVD, Amada, Naso | Позволяет использовать инструмент на паркe оборудования разных производителей без переходников. |
Каждый инструмент проходит многоуровневую проверку. Контроль твердости проводится выборочно в каждой партии, а геометрические параметры измеряются на трехкоординатных измерительных машинах (CMM). Такая система контроля исключает попадание брака к клиенту и обеспечивает прослеживаемость каждой единицы продукции.
Теоретические параметры обретают смысл только в контексте реальных производственных задач. Рассмотрим два типичных сценария, где правильный выбор инструмента дает ощутимый экономический эффект.
Условия: Серийное производство шкафов из нержавеющей стали AISI 304 толщиной 1.5 мм. Требуется высокая эстетика поверхности (класс обработки Surface A) и строгие допуски на углы для последующей сварки роботом.
Проблема: Стандартные пуансоны оставляют микроцарапины, требующие ручной полировки, что удорожает процесс. Частая переналадка снижает производительность.
Решение: Использование пуансонов с полимерным покрытием или специальной шлифовкой, а также применение гибочной пленки без следов. Быстрозажимные системы позволяют оператору менять инструмент за секунды. Результат: отсутствие постобработки, снижение брака по геометрии на 15%.
Условия: Гибка деталей из стали S700MC толщиной 6 мм. Материал обладает высоким пределом текучести и склонностью к пружинению.
Проблема: Стандартные инструменты быстро изнашиваются, возникает риск трещин на внешнем радиусе. Угол гибки «плавает» в зависимости от длины детали.
Решение: Применение усиленных пуансонов FABMAX (серия AP1012) с оптимизированным радиусом рабочей кромки. Использование венчающей системы для компенсации прогиба длинномерных заготовок. Результат: стабильный угол гибки по всей длине, увеличение срока службы инструмента в 2 раза по сравнению с аналогами общего назначения.
При формировании бюджета закупок часто возникает дилемма: выбрать дешевый стандартный инструмент или инвестировать в прецизионные решения. Сравнение должно базироваться на полной стоимости владения (TCO), а не только на цене покупки.
| Критерий | Стандартный инструмент (эконом-сегмент) | Прецизионный инструмент (FABMAX и аналоги) |
|---|---|---|
| Начальная стоимость | Низкая | Средняя / Высокая |
| Точность угла гибки | ±1° – ±2° (требует частой корректировки) | ±0.5° и выше (стабильная геометрия) |
| Стойкость к износу | Низкая (быстрая потеря радиуса кромки) | Высокая (термообработка, качественные стали) |
| Время наладки | Длительное (ручная юстировка) | Минимальное (системы быстрой смены, венчание) |
| Качество поверхности | Риск царапин, требуется защита | Высокое (полировка, защитные покрытия) |
| Применимость | Черновые работы, низкоуглеродистые стали | Нержавейка, алюминий, высокопрочные стали, чистовые детали |
Инженерный вывод: Для единичных работ с черным металлом эконом-сегмент может быть оправдан. Однако для серийного производства, работы с дорогими материалами (нержавейка, алюминий) или высокоточных узлов, прецизионный инструмент окупается за счет снижения брака, отсутствия постобработки и увеличения скорости работы оператора. Попытка сэкономить на инструменте при работе с лазерной резкой высокого класса неизбежно приведет к потере преимуществ точности заготовки.
Рынок насыщен предложениями, но не все производители способны обеспечить заявленные характеристики. При выборе партнера для поставки гибочного и пробивного инструмента рекомендуется обратить внимание на следующие аспекты:
Угол раскрытия матрицы обычно выбирается исходя из толщины листа и требуемого внутреннего радиуса. Общее правило: ширина V-паза должна быть в 6–8 раз больше толщины листа для мягких сталей и в 8–10 раз для нержавеющих и высокопрочных сталей. Например, для листа 2 мм оптимальна матрица с пазом 12–16 мм. Точный расчет зависит от коэффициента пружинения конкретного материала.
Быстрозажимные системы (например, совместимые с Wila/Trumpf) позволяют менять инструмент за секунды без использования ключей и молотков. Это сокращает время переналадки станка на 70–90%, что критично при мелкосерийном производстве с частой сменой заказов. Кроме того, они обеспечивают более точную и повторяемую установку инструмента по высоте.
Да, одна из ключевых компетенций FABMAX — производство инструмента, полностью совместимого со стандартами ведущих производителей оборудования (Wila, Trumpf, LVD, Amada, Naso). Это достигается за счет строгого соблюдения геометрических допуссов посадочных частей (хвостовиков пуансонов и оснований матриц). Модификация станка при этом не требуется.
Основные рекомендации: избегать перегрузок (не пытаться гнуть лист толще номинального для данного паза), регулярно очищать инструмент от металлической пыли и окалины, использовать смазку при гибке алюминия и нержавейки, хранить инструмент в сухом месте в специальных подставках, исключающих контакт рабочих кромок друг с другом.
Венчающая система — это механизм компенсации прогиба матрицы под нагрузкой. Она необходима при гибке длинномерных деталей (обычно от 1.5–2 метров), где давление в центре значительно выше, чем на краях. Без компенсации угол в центре будет меньше (более острый), чем на краях. Система создает обратный прогиб, выравнивая линию гибки.
Инвестиции в качественный гибочный и пробивной инструмент — это не просто статья расходов, а стратегическое решение для повышения конкурентоспособности производства. Правильно подобранный инструмент обеспечивает стабильность качества, снижает зависимость от квалификации оператора и ускоряет выполнение заказов.
Для предприятий, стремящихся оптимизировать процессы гибки, важно выбирать поставщика, который предлагает не просто «железо», а комплексное техническое решение. Компания FABMAX демонстрирует подход, основанный на инженерной экспертизе: от разработки геометрии, снижающей деформацию заготовки, до внедрения систем контроля качества, гарантирующих повторяемость результатов.
При планировании закупок рекомендуем провести аудит текущего инструмента, выявить «узкие места» в процессе переналадки и качества гибки, и рассмотреть возможность поэтапного перехода на прецизионные решения с системой быстрой смены. Это позволит высвободить производственные мощности и повысить маржинальность продукции.
Для получения технической консультации, подбора инструмента под ваше оборудование или запроса актуального каталога, перейдите на страницу продукции и технических решений FABMAX. Наши инженеры готовы помочь вам найти оптимальное решение для ваших производственных задач.