2026-09-17
Инструмент для плющения (также известный как инструмент для обжима кромок или flattening tool) представляет собой специализированную оснастку для листогибочных прессов, предназначенную для формирования плоских фланцев на краях металлических заготовок. В отличие от стандартной V-образной гибки, процесс плющения требует значительного усилия деформации материала в одной плоскости, что предъявляет высокие требования к прочности пуансона и матрицы. Правильный подбор геометрии инструмента и расчет необходимого тоннажа являются критическими факторами для достижения точных угловых размеров и предотвращения дефектов поверхности, таких как следы от вдавливания или трещины.
При поиске запроса «инструмент для плющения купить у производителя» промышленные закупщики часто сталкиваются с проблемой несоответствия стандартных решений специфике их оборудования. Универсальные инструменты могут не обеспечивать необходимой жесткости при работе с высокопрочными сталями или толстыми листами. Компания FABMAX решает эту задачу, предлагая высокоточные гибочные инструменты, разработанные с учетом реальных нагрузок в металлообработке. Наша продукция обеспечивает полную совместимость с системами крепления Wila, Trumpf, LVD, Amada и Naso, позволяя интегрировать специализированный инструмент для плющения в существующие производственные линии без дорогостоящей модернизации станков.
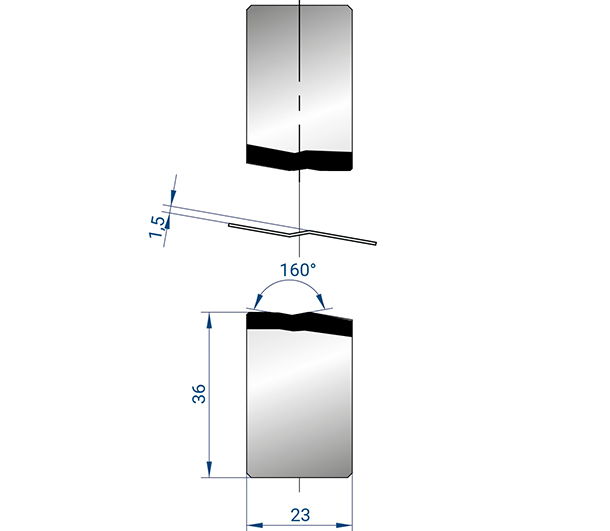
Плющение кромки — это операция, при которой ранее согнутый под углом элемент (обычно 90° или менее) деформируется до состояния, параллельного основной плоскости листа. С инженерной точки зрения, этот процесс сопровождается экстремальным локальным напряжением в зоне изгиба. Материал испытывает одновременное сжатие и растяжение, что приводит к значительному утонению стенки в месте сгиба.
Для успешного выполнения операции инструмент должен обладать следующими характеристиками:
Важно понимать, что инструмент для плющения не просто «давит» металл. Он направляет поток материала. Если угол предварительной гибки не соответствует расчетному, инструмент будет работать в режиме ударной нагрузки, что резко снижает его ресурс. Именно поэтому техническая поддержка на этапе подбора оснастки, которую предоставляет FABMAX, является не дополнительной услугой, а необходимостью для стабильного производства.
Выбор инструмента для плющения базируется на нескольких взаимосвязанных параметрах. Ошибка в любом из них ведет к браку партии или поломке оснастки. Ниже приведены основные критерии, которые необходимо учитывать при формировании технического задания.
| Параметр | Описание и влияние на процесс | Рекомендации FABMAX |
|---|---|---|
| Материал заготовки | Предел текучести и твердость металла определяют требуемое усилие пресса и стойкость инструмента. | Для нержавеющих сталей и алюминия требуются разные углы заточки и покрытия. Мы подбираем сталь инструмента под конкретный класс обрабатываемого материала. |
| Толщина листа (S) | Определяет размер зазора между пуансоном и матрицей, а также необходимый ход пресса. | Зазор обычно составляет 10-15% от толщины листа. Превышение зазора ведет к неполному плющению, занижение — к перегрузке станка. |
| Длина гибки (L) | Влияет на распределение усилия и риск прогиба инструмента. | При длине более 2 метров рекомендуется использование венчающей системы Fabmax для компенсации прогиба балки и обеспечения равномерного плющения по всей длине. |
| Угол предварительной гибки | Исходный угол перед операцией плющения. | Оптимальный угол обычно составляет 30-45 градусов. Инструмент должен иметь соответствующую геометрию захвата для фиксации заготовки перед финальным обжимом. |
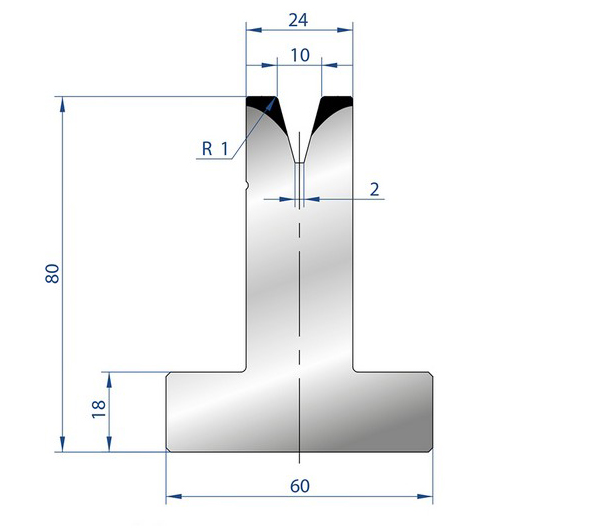
| Тип крепления | Совместимость с верхним и нижним инструментом станка. | Мы производим инструменты с интерфейсами Wila/Trumpf (Euro-style), что гарантирует быструю переналадку и точное позиционирование. |
Стандартные гибочные пуансоны часто не справляются с задачами глубокого плющения из-за недостаточной массы и жесткости профиля. В ассортименте FABMAX представлены специализированные решения, разработанные для минимизации деформации заготовки и максимизации срока службы оснастки.
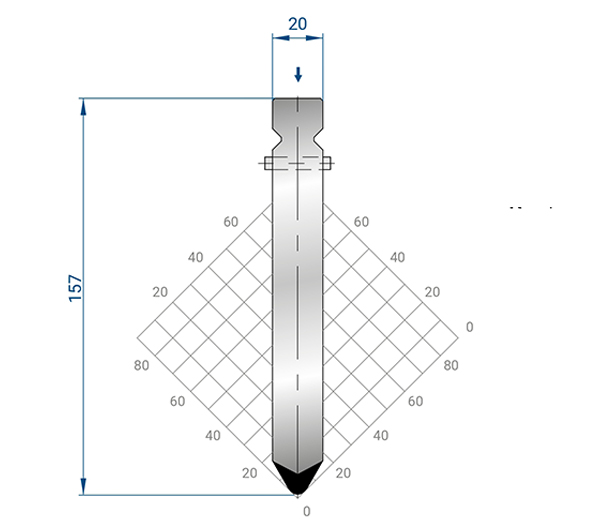
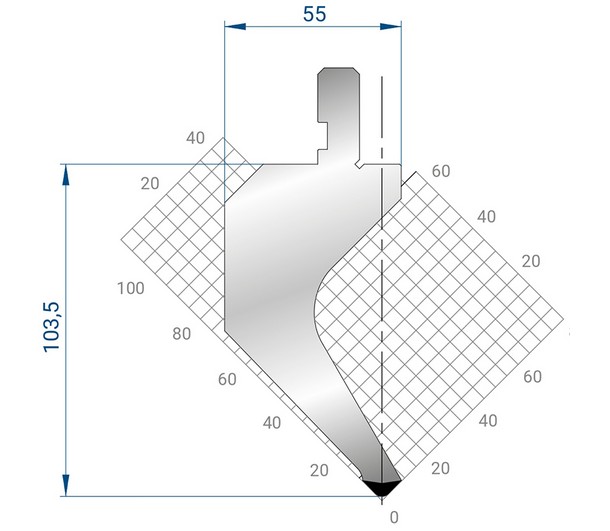
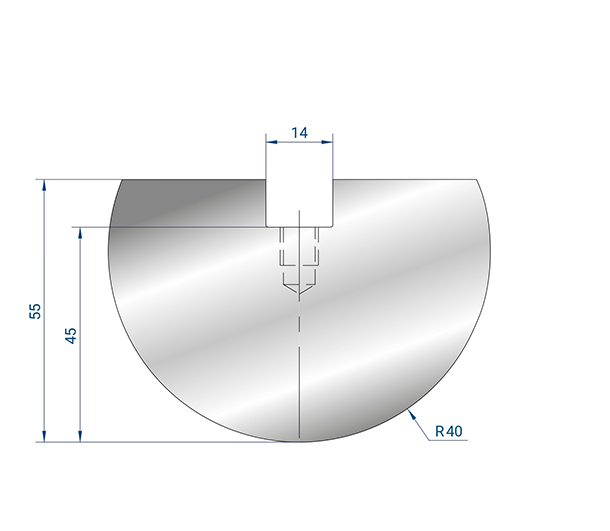
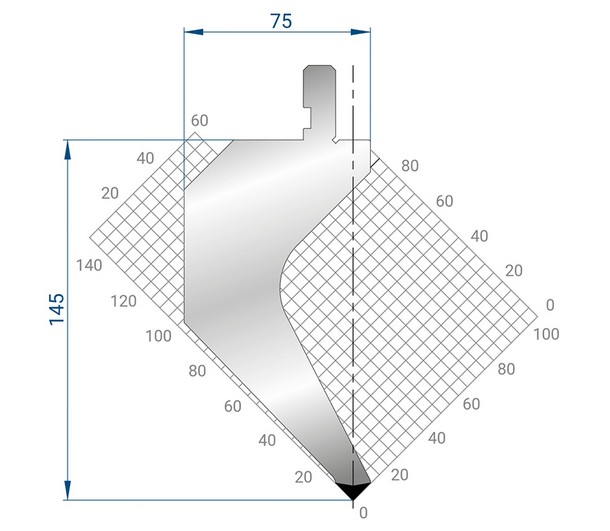
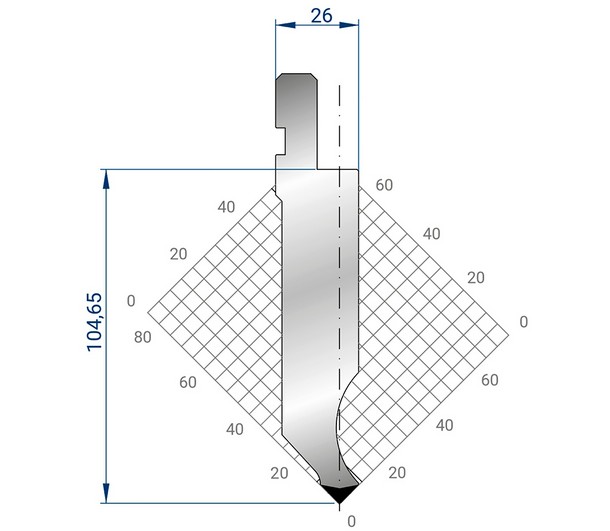
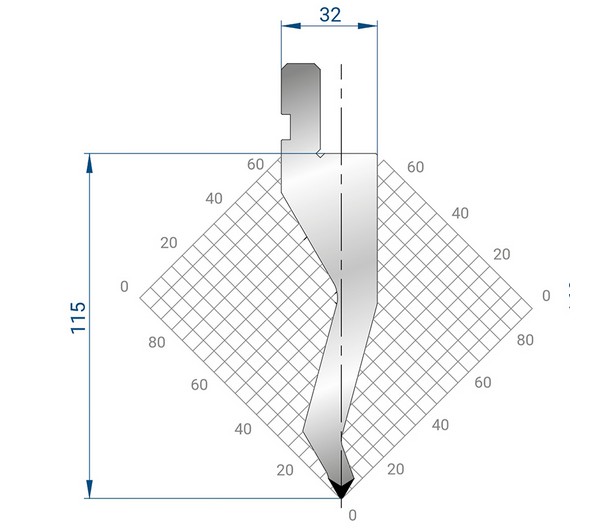
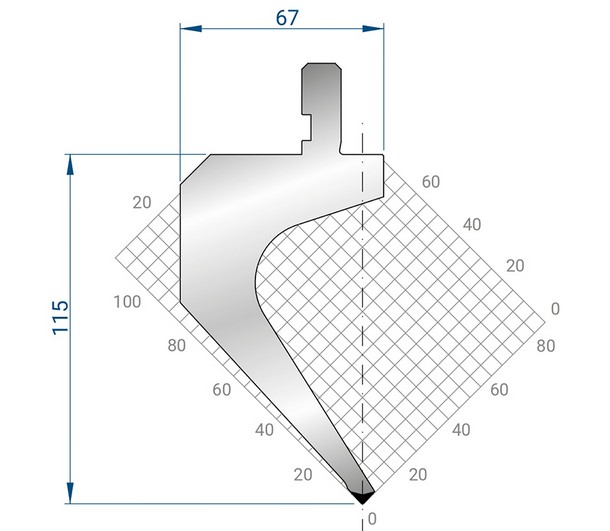
Серия собственных разработок включает Z-образные пуансоны и модели с «гусиной шеей» (goose-neck). Такая геометрия позволяет подобраться к ранее сформированным бортам заготовки, не задевая их, и выполнить плющение кромки в труднодоступных местах. Например, модели AP1012 и GP1014 отличаются увеличенной высотой профиля, что обеспечивает необходимый ход для полного выпрямления кромки даже на толстолистовом металле.
Особое внимание уделяется качеству поверхности контактных зон. Шероховатость рабочей части инструмента напрямую влияет на качество поверхности готового изделия. Использование гибочной пленки без следов, предлагаемой FABMAX как часть комплексного решения, позволяет исключить появление царапин на окрашенных или полированных заготовках. Это особенно актуально для производителей фасадных кассет и элементов лифтового оборудования, где эстетика поверхности является критическим требованием.
Все инструменты проходят многоуровневый контроль качества. Трехкоординатные измерительные машины (CMM) проверяют геометрические параметры с микронной точностью, а тесты на усталостную прочность подтверждают способность инструмента выдерживать циклические нагрузки в режимах серийного производства. Гарантия 12 месяцев на всю продукцию отражает нашу уверенность в ресурсе материалов и качестве термообработки.
Одной из самых частых ошибок при заказе инструмента для плющения является недооценка требуемого усилия. Усилие плющения значительно превышает усилие обычной V-образной гибки. Оно может достигать 3-5 кратного значения от усилия гибки того же материала и толщины.
Формула для приблизительного расчета усилия плющения (F_crush) выглядит следующим образом:
F_crush ≈ K * F_bend
Где F_bend — усилие свободной гибки, а K — коэффициент, зависящий от степени перекрытия (overlap) и материала. Для мягкой стали K может составлять 3-4, для нержавеющей стали — до 5-6.
Если усилие превышает номинальную мощность пресса, возможна ситуация «залипания» ползуна в нижней мертвой точке. Чтобы избежать этого, инженеры FABMAX рекомендуют:
Наши специалисты помогают провести эти расчеты на этапе согласования заказа, предоставляя CAD-модели и технические спецификации, которые позволяют оператору станка заранее настроить параметры давления и хода.
Многие предприятия пытаются использовать стандартные острые пуансоны (например, 30° или 85°) для операций плющения, подкладывая дополнительные прокладки. Такой подход экономит средства на закупке оснастки в краткосрочной перспективе, но несет серьезные риски для производства.
| Критерий | Специализированный инструмент для плющения (FABMAX) | Стандартный пуансон + прокладки |
|---|---|---|
| Точность угла | Высокая. Геометрия инструмента рассчитана на финальное формирование плоскости. | Низкая. Зависит от толщины и упругости прокладок, которые могут смещаться. |
| Безопасность | Высокая. Инструмент надежно зафиксирован в зажимной системе. | Низкая. Риск выброса прокладок или соскальзывания инструмента при высоком давлении. |
| Скорость настройки | Быстрая. Используется стандартная система быстрой зажимки. | Медленная. Требуется ручная установка и выравнивание прокладок для каждой операции. |
| Износ инструмента | Минимальный. Нагрузки распределены согласно расчетам прочности. | Высокий. Неравномерное давление приводит к локальному выкрашиванию режущей кромки. |
| Качество поверхности | Стабильное. Отсутствие следов от вспомогательных элементов. | Риск появления вмятин и царапин от прокладок. |
Из таблицы видно, что для серийного производства и работы с ответственными деталями специализированный инструмент является единственно верным решением. Он окупается за счет снижения процента брака, уменьшения времени на переналадку и увеличения межремонтного интервала самого листогибочного пресса.
Инструмент для плющения востребован в секторах, где требуется создание крепежных элементов, фланцев для сварки или декоративных кромок непосредственно на теле детали.
Производство корпусов и шкафов: В электротехнической промышленности часто требуется создавать плоские фланцы на крышках шкафов для установки уплотнителей. Плющение позволяет получить идеально ровную поверхность для прилегания уплотнительной резины, что обеспечивает класс защиты IP54 и выше. Использование узких пуансонов FABMAX позволяет обрабатывать кромки вблизи уже отформованных ребер жесткости.
Аэрокосмическая отрасль: Здесь критически важна повторяемость размеров и отсутствие внутренних напряжений, которые могут привести к усталостным трещинам. Инструменты FABMAX, изготовленные из сертифицированных сталей с контролируемой структурой, обеспечивают стабильность процесса. Венчающая система Fabmax компенсирует прогиб длинных заготовок, гарантируя одинаковое качество плющения по всей длине детали, что является строгим требованием авиационных стандартов.
Строительная индустрия: При производстве фасадных кассет и кровельных элементов плющение используется для создания скрытых крепежных зон. Эстетика внешнего вида требует отсутствия следов от инструмента. Применение гибочной пленки без следов в комбинации с полированными пуансонами позволяет сохранять защитное полимерное покрытие металла неповрежденным.
Запрос «инструмент для плющения цена» часто приводит к сравнению предложений от разных поставщиков. Разброс цен может быть значительным, и он обусловлен не только маржинальностью продавца, но и технологией производства.
Стоимость инструмента формируется из следующих компонентов:
Компания FABMAX придерживается стратегии прозрачного ценообразования. Мы предлагаем конкурентоспособные цены за счет оптимизации логистики и собственного производства, не жертвуя при этом качеством материалов. Срок выполнения стандартных заказов составляет 10–15 рабочих дней, что позволяет нашим клиентам оперативно реагировать на изменения производственного плана.
Даже самый качественный инструмент требует правильного обращения. Опыт наших инженеров показывает, что большинство преждевременных отказов связано не с дефектами производства, а с нарушениями режимов эксплуатации.
Смазка: При плющении коэффициенты трения высоки. Регулярное нанесение специальной смазки для гибки снижает усилие деформации на 15-20% и предотвращает задирание поверхности инструмента. Избегайте использования обычных моторных масел, которые могут содержать присадки, агрессивные к покрытию заготовки.
Центровка: Несимметричная нагрузка на пуансон приводит к его перекосу в зажимной системе. Это вызывает односторонний износ и может повредить крепления станка. Используйте лазерные системы центровки или тщательно проверяйте параллельность верхнего и нижнего инструмента перед началом серии.
Ограничение перегрузок: Никогда не превышайте рекомендованный тоннаж для выбранной ширины V-образной матрицы или площади контакта при плющении. Если станок не развивает нужное усилие, лучше разделить операцию на несколько проходов или уменьшить длину обрабатываемого участка за один ход.
Отметим, что фактический срок службы инструмента зависит от множества переменных: абразивности материала заготовки, наличия окалины, квалификации оператора и точности настройки станка. Поэтому мы рекомендуем вести журнал наработки для каждого комплекта оснастки, что поможет прогнозировать замену и планировать бюджет.
Минимальный внутренний радиус при плющении стремится к нулю, однако на практике он ограничен толщиной листа и свойствами материала. Для мягкой стали возможно получение практически плоской поверхности с минимальным остаточным радиусом. Для высокопрочных сталей и алюминия остаточный радиус будет больше из-за эффекта пружинения. Инструменты FABMAX проектируются с учетом компенсации пружинения для конкретного материала.
Да, но требуется особый подход. Нержавеющая сталь имеет высокий предел текучести и склонность к налипанию. Необходимо использовать инструмент из стали повышенной прочности с полированной поверхностью и обязательно применять смазку. Компания FABMAX предлагает решения, адаптированные для работы с коррозионно-стойкими сталями, включая специальные покрытия, снижающие трение.
Да, при условии, что станок способен развить необходимое усилие и имеет исправную систему остановки ползуна в нижней мертвой точке. Старые механические прессы могут быть менее пригодны для этой операции из-за инерционности. Гидравлические прессы с ЧПУ предпочтительнее. Наши специалисты могут оценить совместимость вашего оборудования с выбранным инструментом.
Для заказа нестандартного решения необходимо предоставить чертеж детали, материал и толщину листа, а также модель вашего листогибочного станка. Инженеры FABMAX подготовят 3D-модель инструмента, рассчитают усилие и предложат оптимальную геометрию. Срок изготовления нестандартных инструментов обсуждается индивидуально и зависит от сложности конструкции.
Покупка у производителя исключает наценки посредников и обеспечивает прямой доступ к технической экспертизе. Вы получаете гарантию соответствия заявленным параметрам, возможность оперативной корректировки конструкции под ваши задачи и полную прослеживаемость качества. FABMAX предлагает не просто товар, а технологическое решение, включающее поддержку на всех этапах: от проектирования до внедрения в производство.
Инвестиции в качественный инструмент для плющения — это вклад в стабильность вашего производственного процесса. Попытки сэкономить на оснастке часто приводят к потерям, многократно превышающим разницу в цене: брак материала, простой оборудования, повреждение станка. Выбор партнера, способного обеспечить не только поставку, но и инженерное сопровождение, является ключевым фактором успеха.
Компания FABMAX готова предложить вам полный спектр решений для гибки и плющения металла. Наши продукты сочетают в себе точность немецких стандартов, надежность швейцарских технологий и гибкость индивидуального подхода. Мы работаем с предприятиями по всему миру, обеспечивая своевременную доставку и техническую поддержку на русском, английском и других языках.
Для получения консультации, расчета стоимости или запроса коммерческого предложения свяжитесь с нашими специалистами. Мы поможем подобрать оптимальную конфигурацию инструмента для ваших задач, учитывая все особенности вашего производства.
Ознакомьтесь с полным каталогом наших решений и техническими характеристиками на странице гибочный инструмент и системы оснастки, чтобы найти идеальное решение для вашего листогибочного станка.