2026-09-17
В условиях современного металлообрабатывающего производства машина правильно-гибочная (или правильная машина с функцией гибки) является критически важным узлом для подготовки заготовок перед штамповкой или сваркой. Основная задача такого оборудования — устранение внутренних напряжений в листовом металле, возникающих после резки или предыдущих операций гибки, а также выполнение точной догибки кромок. Стоимость данного класса оборудования напрямую зависит от сложности кинематической схемы, типа привода, максимальной толщины обрабатываемого листа и уровня автоматизации системы управления. Для промышленных предприятий, работающих с высокопрочными сталями или алюминиевыми сплавами авиационного класса, цена часто вторична по отношению к точности позиционирования и повторяемости результата.
Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, тесно сотрудничает с производителями правильного оборудования, обеспечивая совместимость своих пуансонов и матриц с современными правильными линиями. Понимание того, как формируется цена на машину правильно-гибочную, требует глубокого анализа не только базовой комплектации станка, но и качества применяемого инструмента, который определяет конечное качество поверхности детали.
Машина правильно-гибочная представляет собой сложный агрегат, сочетающий в себе функции правки (выравнивания) и локальной гибки. В отличие от классических листогибочных прессов, где основное усилие направлено на формирование угла по всей длине гиба, правильные машины работают с протяжкой материала через систему валков или используют серию последовательных ударов/надавливаний для снятия коробления.
Ключевые элементы конструкции включают:
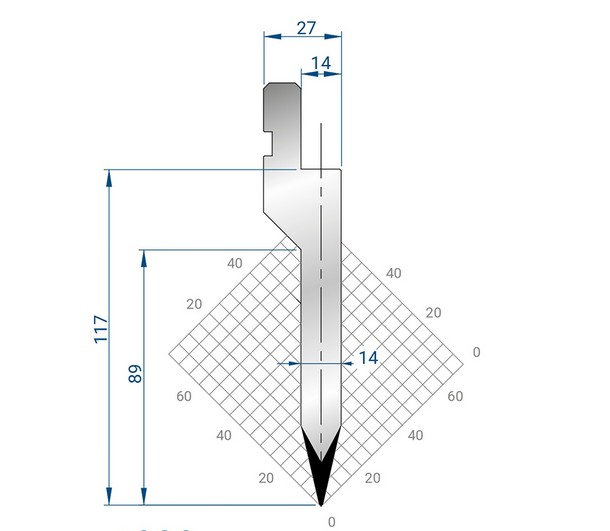
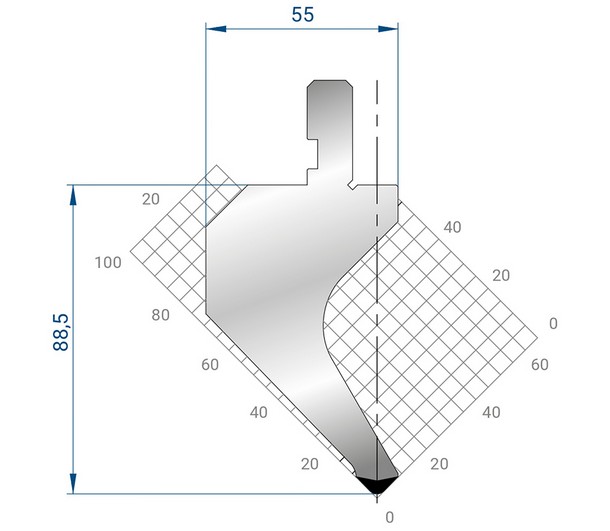
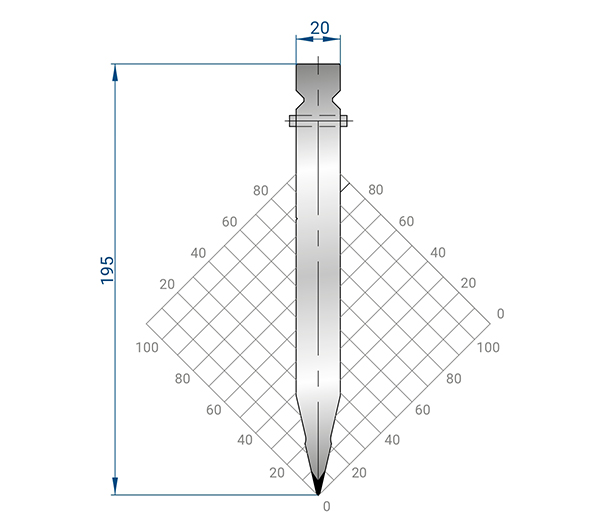
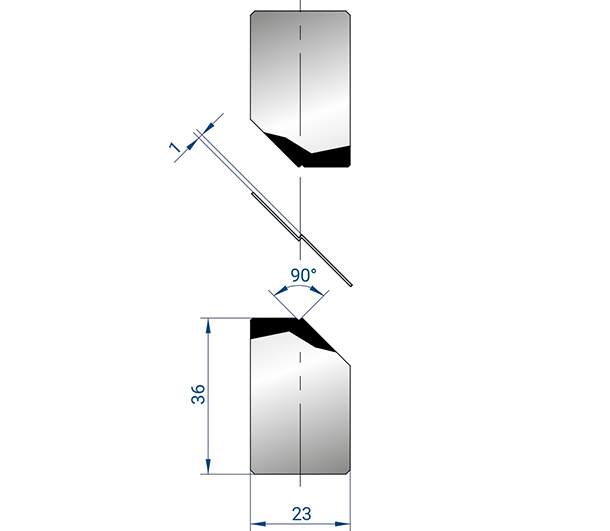
Интеграция инструмента FABMAX в такие линии позволяет расширить функционал машины. Например, использование специализированных пуансонов с «гусиной шеей» (модели типа AP1012) в зонах догибки позволяет обрабатывать сложные профили без риска столкновения инструмента с уже сформированными элементами детали. Это особенно актуально при работе с деталями для аэрокосмической отрасли, где допуски на плоскостность измеряются десятыми долями миллиметра.
Запрос «машина правильно-гибочная цена» часто приводит к разбросу значений от нескольких десятков тысяч до миллионов евро. Такой диапазон обусловлен следующими техническими и коммерческими факторами:
Гидравлические приводы традиционно используются для тяжелых задач (толщина листа более 6 мм). Они обеспечивают высокое усилие, но требуют регулярного обслуживания гидросистемы и охлаждения масла. Электрические сервоприводы, набирающие популярность в 2026 году, предлагают высокую скорость и точность позиционирования, а также снижают энергопотребление на 30–40%. Машины с гибридным приводом занимают промежуточный сегмент, предлагая баланс между мощностью и точностью. Цена электрических моделей выше на начальном этапе, но совокупная стоимость владения (TCO) часто оказывается ниже за счет экономии на электроэнергии и отсутствии затрат на гидравлическое масло.
Наличие ЧПУ (числового программного управления) с возможностью загрузки CAD-файлов значительно увеличивает стоимость оборудования. Современные контроллеры позволяют автоматически рассчитывать последовательность правки на основе 3D-модели детали. Интеграция с цифровыми интерфейсами станков брендов Wila, Trumpf или LVD требует наличия открытых протоколов связи, что также отражается в цене. Машины с ручным управлением или простым PLC-контроллером стоят дешевле, но их применение ограничено серийным производством простых деталей.
Для обработки высокопрочных сталей (предел текучести более 800 МПа) требуется станина повышенной жесткости. Использование чугуна высокого качества или сварных конструкций с термической обработкой снимает внутренние напряжения. Рабочие валки и пуансоны должны изготавливаться из инструментальных сталей с высокой износоустойчивостью. Компания FABMAX использует многоступенчатый контроль твердости и геометрии своих инструментов, что гарантирует их совместимость с высоконагруженными правильными машинами. Дешевые аналоги часто не проходят тесты на усталостную прочность, что приводит к быстрому износу и ухудшению качества правки.
Стандартные ширины составляют 2000, 3000 и 4000 мм. Увеличение ширины требует пропорционального увеличения усилия привода и жесткости конструкции, что ведет к нелинейному росту цены. Также важна максимальная толщина листа: машины для тонколистового металла (до 2 мм) требуют иной кинематики и более чувствительных датчиков, чем оборудование для толстых листов (до 12 мм и более).
| Параметр | Влияние на цену | Техническое обоснование |
|---|---|---|
| Тип привода | Электро > Гидравлика (начальная стоимость) | Сервомоторы и прецизионные редукторы дороже гидронасосов, но экономичнее в эксплуатации. |
| Ширина гиба | Экспоненциальный рост | Увеличение длины балки требует усиления станины и более мощных приводов для компенсации прогиба. |
| Система компенсации | +15–25% к стоимости | Активная венчающая система (как у Fabmax) позволяет поддерживать точность по всей длине листа. |
| Автоматизация | Зависит от опций | Роботизированная подача и съём деталей удваивают стоимость комплекса, но повышают производительность в 3–5 раз. |
| Точность позиционирования | Высокая точность = Высокая цена | Достижение допуска ±0.01 мм требует использования шарико-винтовых передач высокого класса и линейных энкодеров. |
Выбор оборудования диктуется спецификой отрасли. Рассмотрим два типичных сценария использования, где качество инструмента и настройки машины играют решающую роль.
Условия: Тонколистовая нержавеющая сталь (0.8–1.5 мм), высокие требования к эстетике поверхности (отсутствие царапин и следов от инструмента), сложные геометрические формы с множественными гибами.
Технические требования: Минимальное усилие прижима, использование защитных пленок, высокая скорость цикла. Критичным фактором является предотвращение образования «волны» на широких плоскостях после гибки.
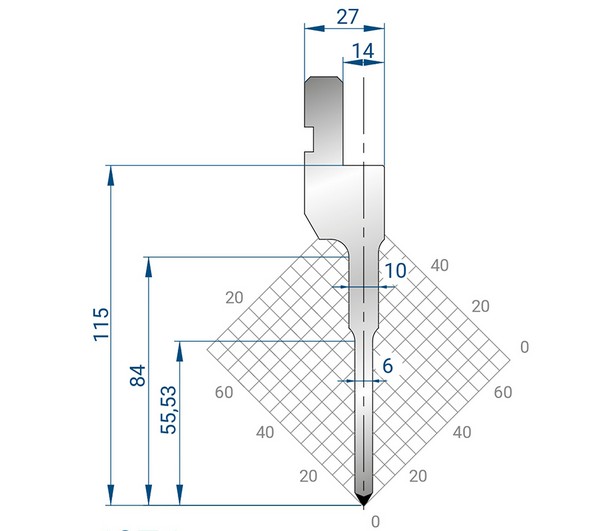
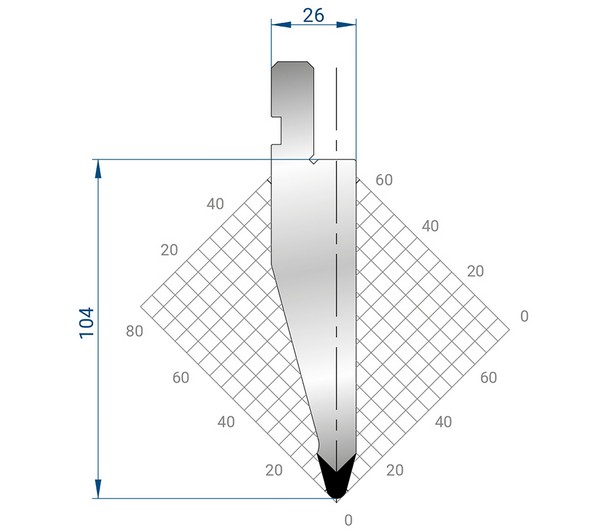
Решение: Использование правильных машин с электроприводом и интегрированной системой подачи с мягкими роликами. Для выполнения догибок применяются узкие пуансоны FABMAX (например, серия NP1002), которые позволяют работать в стесненных условиях без повреждения соседних элементов. Применение гибочной пленки без следов, предлагаемой FABMAX, исключает риск повреждения зеркальной поверхности нержавеющей стали.
Риск: При неправильной настройке усилия правки тонкий лист может получить необратимые микротрещины или следы от валков.
Условия: Толстолистовая сталь S355 или S420 (толщина 6–12 мм), большие габариты деталей, высокие нагрузки на изгиб.
Технические требования: Компенсация пружинения материала, высокая жесткость инструмента, возможность работы с длинными заготовками (до 4 метров).
Решение: Мощные гидравлические правильные машины с системой активной компенсации прогиба. Здесь ключевую роль играет жесткость пуансона. Z-образные пуансоны FABMAX обеспечивают повышенную жесткость на изгиб, что минимизирует деформацию самого инструмента под нагрузкой. Это позволяет достигать точного угла гиба по всей длине детали, избегая эффекта «бочки» (недогиба в центре).
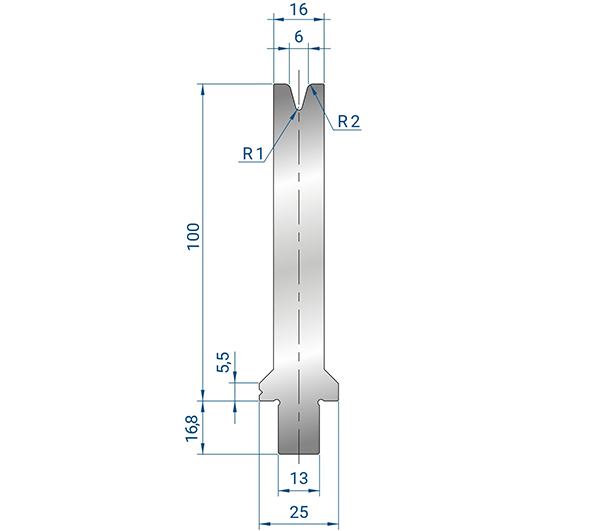
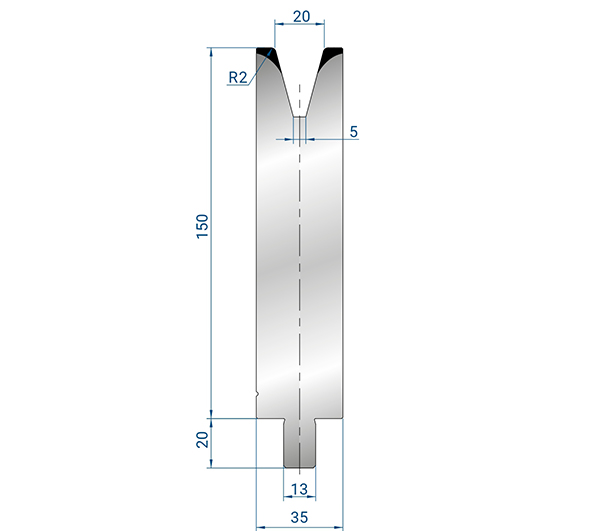
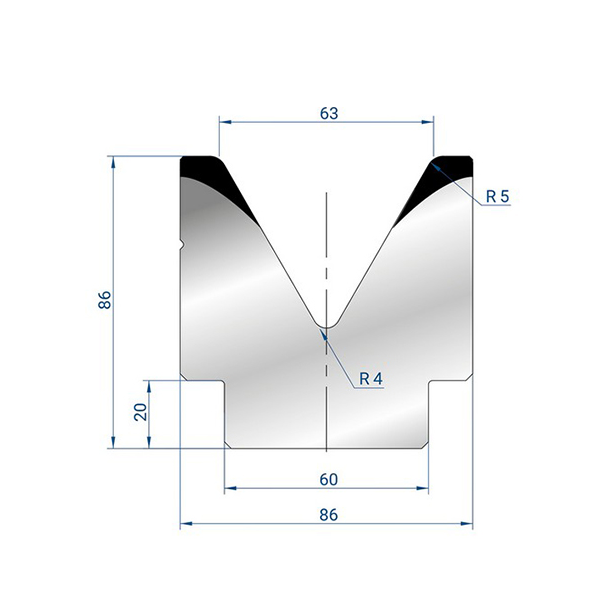
Инженерный совет: При работе с высокопрочными сталями необходимо учитывать эффект пружинения. От инженеров требуется точный расчет угла перегиба, который зависит от соотношения ширины матрицы к толщине листа (V-образный паз). Опыт показывает, что использование стандартизированных инструментов совместимости Wila/Trumpf (модели 1046, 1050) упрощает процесс переналадки и снижает риск ошибок оператора.
При выборе оборудования часто возникает дилемма: использовать отдельную правильную машину и отдельный листогибочный пресс или комбинированный агрегат. Ниже приведено сравнение подходов.
| Критерий | Отдельное оборудование (Правка + Гибка) | Комбинированная машина правильно-гибочная |
|---|---|---|
| Занимаемая площадь | Требует больше места (два станка) | Компактное решение, экономия цехового пространства |
| Производительность | Выше при больших партиях (параллельные процессы) | Оптимально для средних партий и сложных деталей |
| Точность плоскостности | Максимальная (специализированная правка) | Хорошая, но ограничена конструкцией комбайна |
| Стоимость инвестиций | Выше (покупка двух единиц оборудования) | Ниже на старте, но сложнее в обслуживании |
| Гибкость настроек | Высокая (независимая оптимизация каждого этапа) | Средняя (взаимозависимость параметров правки и гибки) |
| Рекомендация | Для массового производства простых деталей | Для изготовления сложных узлов с высокими требованиями к геометрии |
Даже самая дорогая правильно-гибочная машина не сможет обеспечить требуемое качество, если используемый инструмент не соответствует стандартам. Инструмент выступает посредником между усилием машины и материалом заготовки. Некачественные пуансоны или матрицы быстро изнашиваются, меняют геометрию и начинают оставлять следы на металле.
Продукция FABMAX разработана с учетом этих требований. Серия гибочных пуансонов собственной разработки отличается оптимизированной геометрией, которая распределяет нагрузку равномерно. Например, острые модели позволяют выполнять минимальные радиусы гиба без разрыва материала, а пуансоны с «гусиной шеей» обеспечивают доступ к труднодоступным зонам. Важным аспектом является совместимость: инструменты FABMAX полностью адаптированы под оборудование ведущих брендов (Wila, Trumpf, LVD, Amada, Naso), что позволяет предприятиям модернизировать свой парк инструмента без замены самих станков.
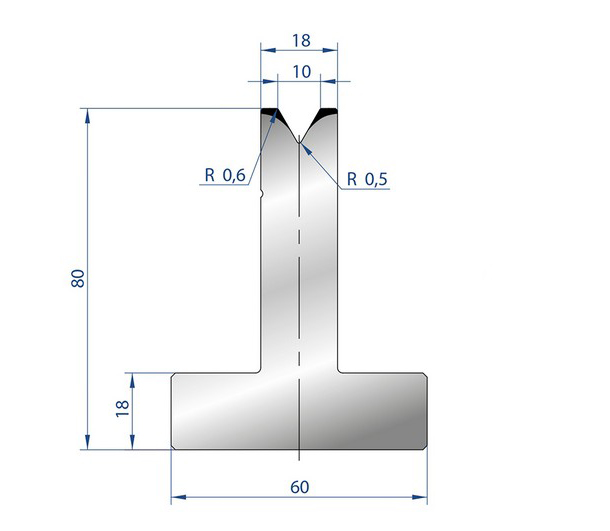
Внедрение быстрозажимных пресс-форм от FABMAX сокращает время наладки машины правильно-гибочной на 40–60%. Это критически важно для мелкосерийного производства, где частая смена инструмента является основным источником простоев. Венчающая система Fabmax обеспечивает автоматическую компенсацию прогиба, что избавляет оператора от ручной подстройки давления по длине стола.
При запросе коммерческого предложения на машину правильно-гибочную, покупателю следует обращать внимание не только на итоговую цифру, но и на структуру затрат. Прозрачность ценообразования — признак надежного производителя.
Инженерный опыт подсказывает, что экономия на инструменте при покупке дорогой машины — ошибочная стратегия. Дешевый инструмент потребует частой замены и настройки, нивелируя преимущества высокоточного станка. Выбор проверенного поставщика инструмента, такого как FABMAX, обеспечивает стабильность процесса и предсказуемость расходов на расходные материалы.
Срок окупаемости зависит от загрузки оборудования и типа продукции. В среднем, для металлообрабатывающих предприятий с двухсменным режимом работы окупаемость составляет 18–24 месяца. Использование автоматизированных линий и быстрого инструмента (например, систем FABMAX) может сократить этот срок за счет снижения трудозатрат на наладку и уменьшения процента брака.
Да, но требуется особая осторожность. Алюминий более мягок и склонен к образованию царапин и вмятин. Необходимо использовать полированные рабочие поверхности валков и пуансонов, а также применять защитные пленки. Настройки усилия должны быть значительно ниже, чем для стали аналогичной толщины, чтобы избежать чрезмерного истончения материала в зоне гиба.
Правка — это процесс устранения нежелательных деформаций (коробления, волнистости) для возвращения листу плоской формы. Гибка — это целенаправленное изменение геометрии листа для придания ему нужного профиля. Машина правильно-гибочная объединяет эти процессы, позволяя сначала выровнять заготовку, а затем выполнить необходимые гибы в одной технологической операции, что повышает общую точность детали.
Периодичность калибровки зависит от интенсивности использования. При круглосуточной работе рекомендуется проводить проверку геометрии и соосности валков каждые 3–6 месяцев. Ежедневно оператор должен проверять состояние инструмента и чистоту рабочих поверхностей. Использование изношенного инструмента приводит к искажению результатов калибровки.
Современные ЧПУ содержат базы данных инструмента, где хранятся параметры каждого пуансона и матрицы (радиус, высота, угол). Если физический инструмент не соответствует заявленным в базе параметрам, система расчета развертки и усилия даст ошибку, что приведет к неточному углу гиба или перегрузке станка. Инструменты FABMAX имеют строгие допуски и маркировку, обеспечивающую полную идентификацию в системах управления станков Wila, Trumpf и других брендов.
Выбор машины правильно-гибочной — это инвестиция в качество конечной продукции. В 2026 году рынок предлагает широкий спектр решений, от бюджетных гидравлических моделей до высокотехнологичных электрических комплексов с полной автоматизацией. Ключевым фактором успеха является не только выбор самого станка, но и грамотное оснащение его качественным инструментом.
Для достижения наилучших результатов рекомендуется:
Сотрудничество с профессиональными поставщиками, такими как FABMAX, позволяет не просто купить оборудование, а получить комплексное технологическое решение. Благодаря строгому контролю качества на каждом этапе производства, от термообработки до финальной проверки геометрии, инструменты FABMAX помогают максимизировать потенциал ваших правильно-гибочных машин, снижая простой и повышая рентабельность производства.