2026-09-16
Выбор машины гибочной металлообрабатывающей (листогибочного пресса) является критическим этапом для любого производственного предприятия, работающего с листовым металлом. В 2026 году рынок промышленного оборудования характеризуется высокой степенью интеграции цифровых систем управления, ужесточением требований к точности позиционирования и энергоэффективности. Запрос «цены от производителя» часто отражает стремление закупщиков оптимизировать капитальные затраты (CAPEX), однако итоговая стоимость владения оборудованием зависит не только от первоначального ценника, но и от совместимости инструмента, скорости наладки и надежности компонентов.
Современные гидравлические и электрические сервоприводные прессы требуют высокоточной инструментальной оснастки. Ошибка в подборе пуансонов или матриц может свести на нет преимущества даже самого дорогого станка с ЧПУ. Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, обеспечивает бесшовную интеграцию своей продукции с оборудованием ведущих брендов, таких как Trumpf, LVD, Amada, Wila и Naso. Это позволяет производителям металла достигать повторяемости размеров и минимизировать деформацию заготовки, что напрямую влияет на рентабельность производства.
Для корректного формирования бюджета необходимо четко понимать различия между типами листогибочных прессов. Каждый класс оборудования решает специфические инженерные задачи и диктует свои требования к инструментальной оснастке.
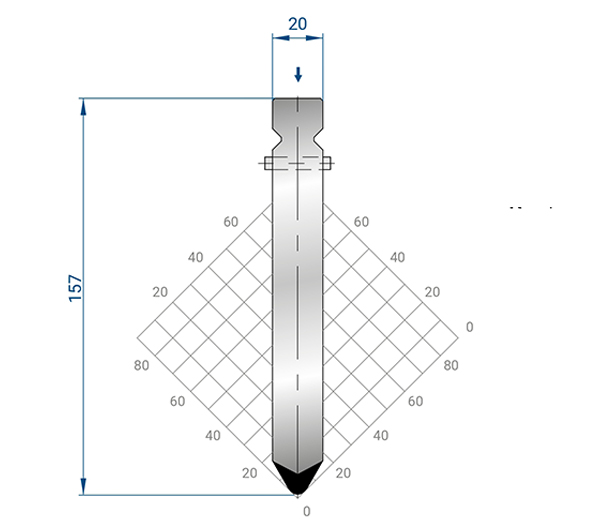
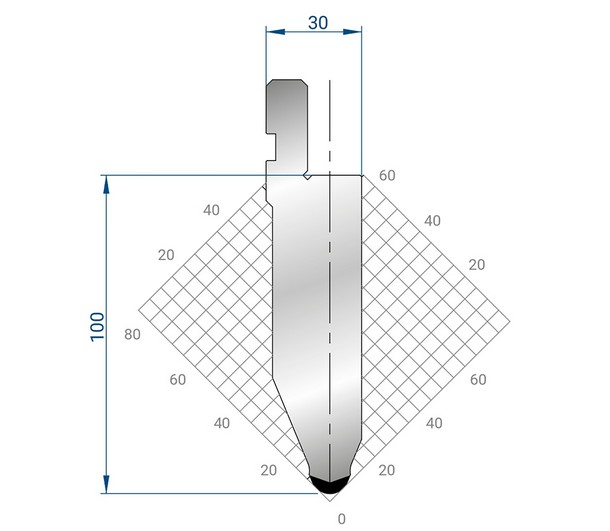
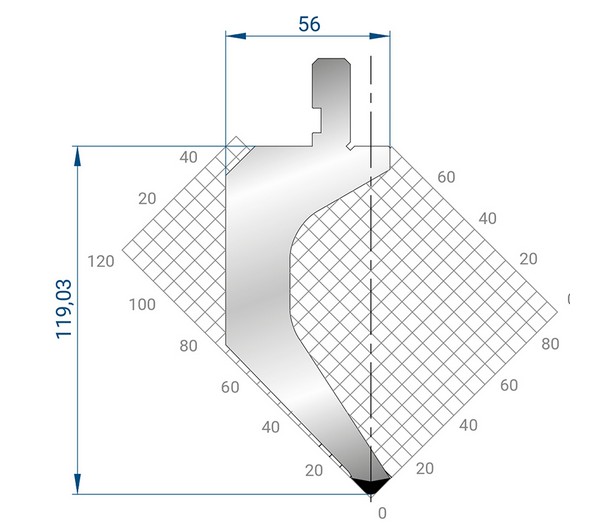
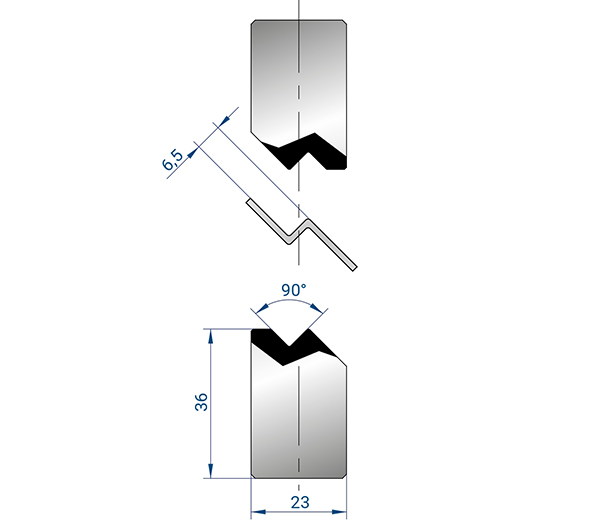
Независимо от типа привода, качество гибки определяется взаимодействием пуансона и матрицы. Именно здесь решения FABMAX демонстрируют свою эффективность. Например, использование специализированных Z-образных пуансонов или моделей с «гусиной шеей» (Gooseneck) позволяет выполнять сложные многоэтапные гибы без collisions (столкновений) инструмента с ранее согнутыми элементами детали.
Цена машины гибочной металлообрабатывающей формируется под воздействием множества технических и экономических факторов. Понимание этих драйверов помогает закупщикам избегать переплат за ненужные функции или, наоборот, экономии на критически важных компонентах.
Основной параметр, определяющий базовую стоимость. Усилие измеряется в тоннах (например, 100т, 200т, 400т). Цена растет нелинейно с увеличением усилия, так как требуется более массивная станина, мощные гидроцилиндры или сервомоторы. Длина стола (обычно от 2 до 6 метров) также влияет на цену: более длинные столы требуют усиленной конструкции для предотвращения прогиба.
Стоимость контроллера может составлять значительную часть цены станка. Современные системы (Delem, Cybelec, ESA) поддерживают 2D/3D визуализацию, автоматический расчет последовательности гибов и компенсацию угла гиба в реальном времени. Наличие интерфейсов для интеграции с верхним уровнем MES-систем также увеличивает стоимость, но окупается за счет снижения времени наладки.
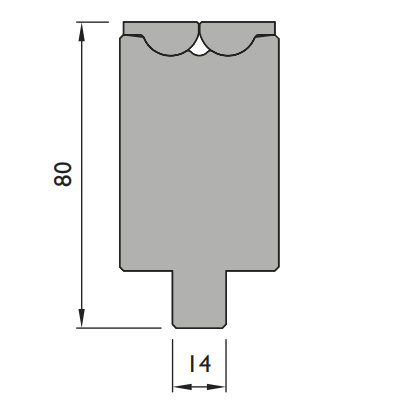
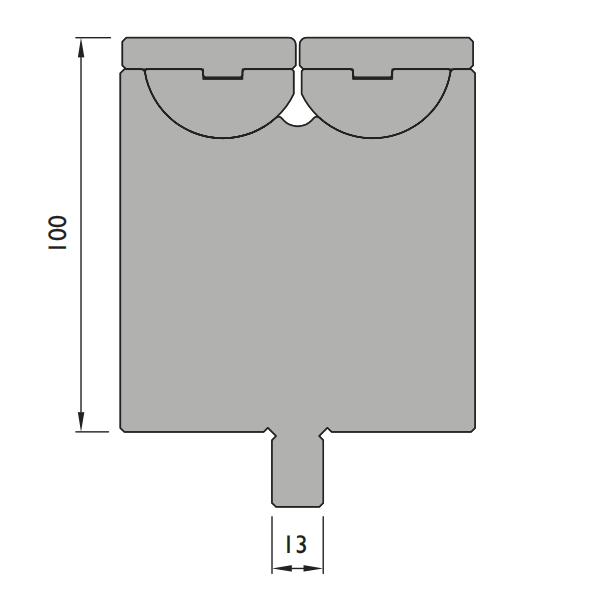
Количество управляемых осей напрямую коррелирует с ценой. Базовые модели управляют осями Y (верхняя траверса) и X (задний упор). Премиальные станки включают оси R (регулировка высоты заднего упора), Z (перемещение пальцев заднего упора по ширине), а также автоматические системы компенсации прогиба стола (оси W или V). Автоматическая компенсация, такая как венчающая система Fabmax, интегрируемая в станок, позволяет динамически корректировать параллельность траверсы относительно стола, что критично для длинных деталей.
Оборудование из ЕС (Германия, Италия, Швейцария) традиционно дороже аналогов из Азии из-за затрат на НИОКР, материалы и сборку. Однако важно учитывать общую стоимость владения (TCO). Дешевый станок может потребовать частого ремонта гидравлики или замены изношенных направляющих, что нивелирует первоначальную экономию.
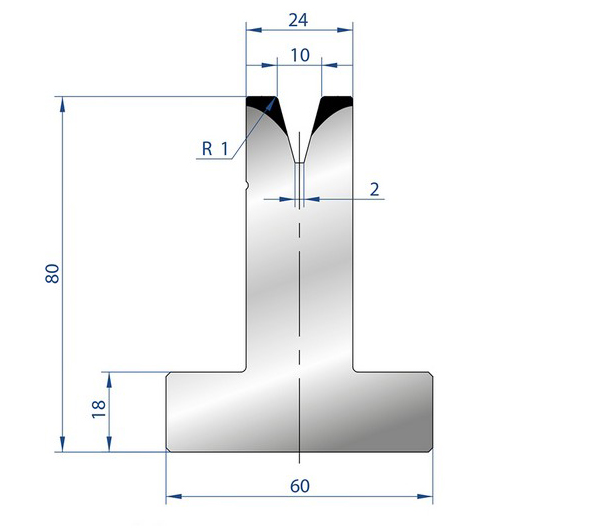
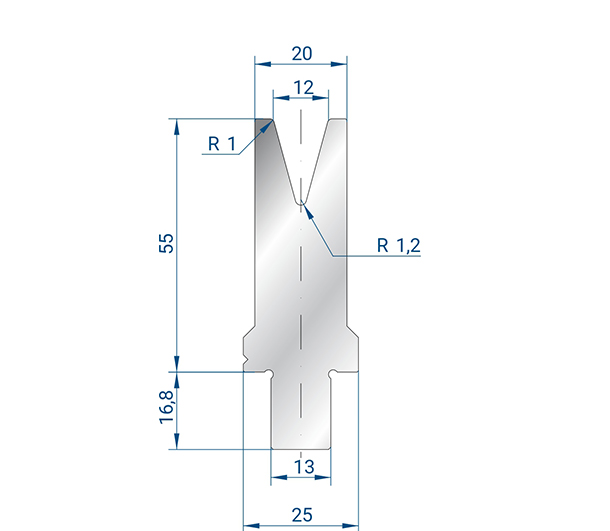
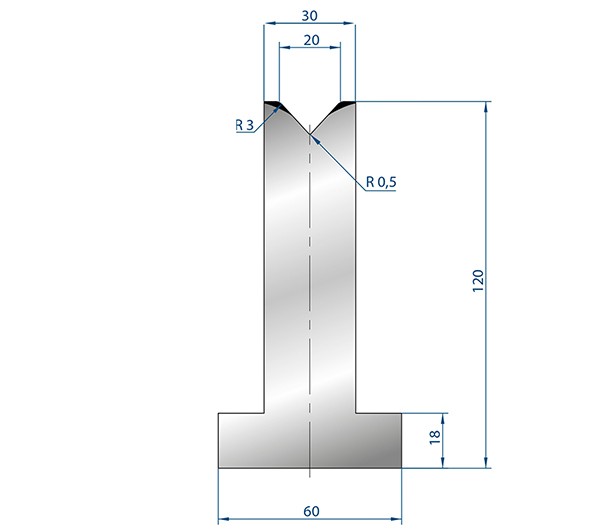
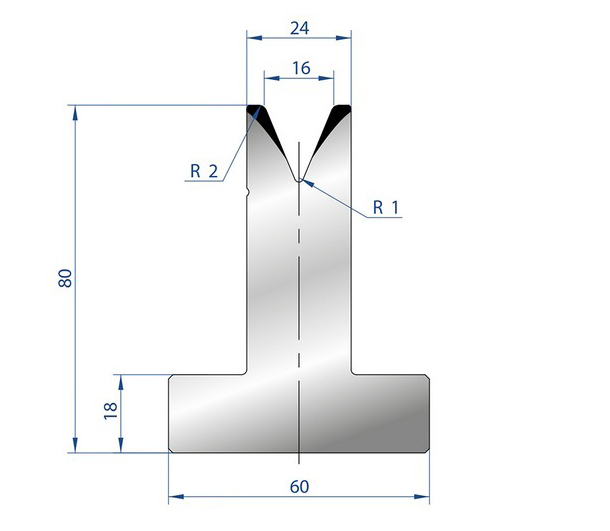
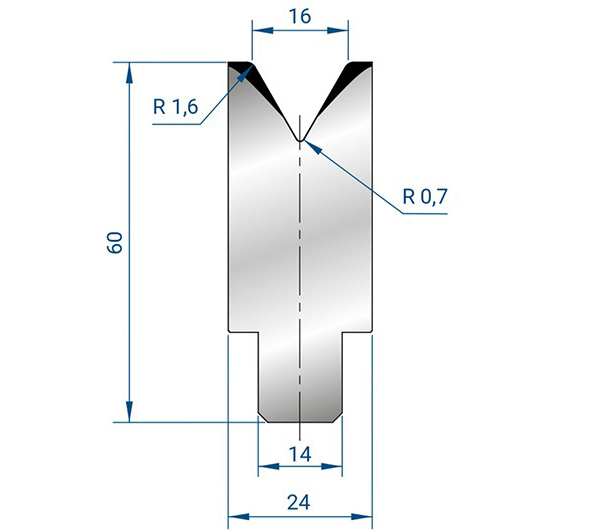
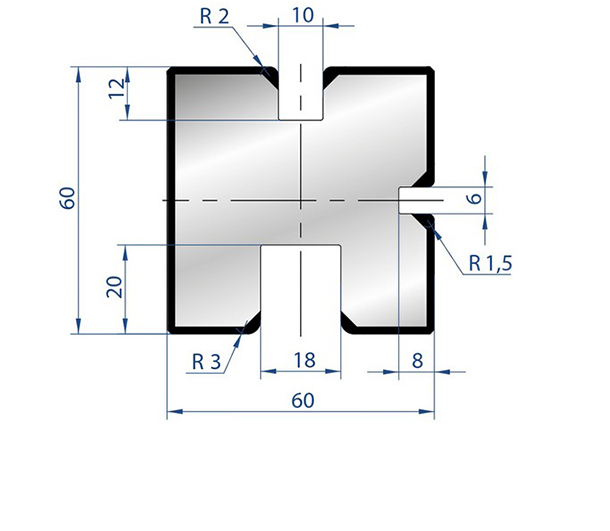
Часто цена станка указывается «базовой», без учета инструмента. Полный комплект пуансонов и матриц может стоить до 15–20% от стоимости самого пресса. Выбор универсальных инструментов, совместимых со стандартами Wila/Trumpf, как предлагает FABMAX (модели 001, 1046, 1050, 1063, 1067), позволяет использовать одну оснастку на разных станках в парке, снижая общие затраты предприятия.
При выборе машины гибочной металлообрабатывающей инженеры должны опираться на конкретные производственные задачи. Ниже приведена таблица ключевых параметров, которые необходимо верифицировать перед покупкой.
| Параметр | Описание и влияние на процесс | Рекомендации FABMAX |
|---|---|---|
| Номинальное усилие (тонн) | Максимальная сила, которую может развить пресс. Определяет максимальную толщину и длину листа. | Запас по усилию 15–20% рекомендуется для работы с высокопрочными сталями. |
| Длина гиба (мм) | Рабочая длина стола. Должна превышать максимальную длину детали. | Используйте сегментные инструменты для гибки коротких деталей на длинных станках. |
| Ход траверсы (мм) | Вертикальное перемещение пуансона. Влияет на высоту получаемого короба. | Для глубоких коробов выбирайте станки с увеличенным ходом и используйте узкие пуансоны. |
| Расстояние между стойками (мм) | Внутренняя ширина станины. Определяет возможность гибки широких листов. | Убедитесь, что габариты инструмента позволяют работать в крайних положениях. |
| Точность позиционирования (мм) | Погрешность остановки траверсы и заднего упора. | Для электроники и аэрокосмоса требуется точность ≤ ±0,01 мм. |
| Скорость холостого хода (мм/с) | Скорость приближения траверсы к листу. Влияет на производительность. | Сервоприводы обеспечивают скорость до 200–300 мм/с. |
Инженерный опыт показывает, что многие предприятия ошибочно выбирают станок исходя только из максимальной толщины листа. Однако важнее учитывать предел текучести материала. Гибка нержавеющей стали или титана требует значительно большего усилия, чем низкоуглеродистой стали той же толщины. Кроме того, жесткость инструмента играет решающую роль: даже идеальный станок не обеспечит точный угол, если пуансон прогибается под нагрузкой. Пуансоны FABMAX, такие как серии AP1012 и GP1014, разработаны с оптимизированной геометрией для повышения жесткости и минимизации деформации.
Даже самый дорогой листогибочный пресс не гарантирует качества детали, если используется некачественный или неправильно подобранный инструмент. Основные дефекты, с которыми сталкиваются операторы, и способы их устранения:
Причина: износ матриц, непараллельность траверсы, изменение толщины листа в пределах допуска.
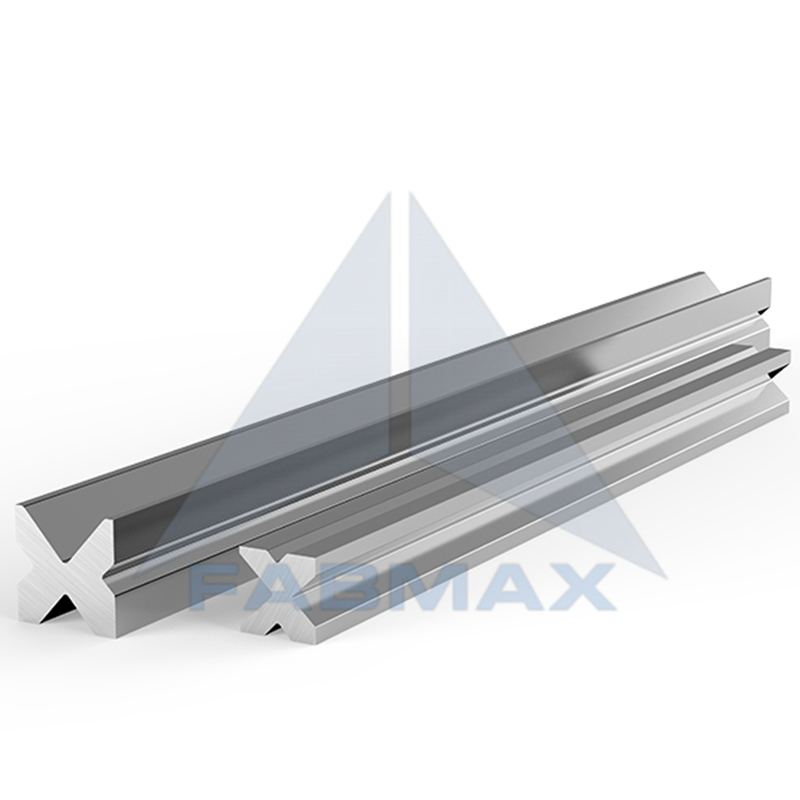
Решение: Использование систем автоматической компенсации угла (ACB) и прецизионных матриц. Быстрозажимные пресс-формы FABMAX обеспечивают быструю смену инструмента без потери калибровки, что снижает влияние человеческого фактора.
Причина: трение листа о матрицу, наличие стружки или загрязнений. Критично для нержавеющей стали и алюминия.
Решение: Применение защитных пленок или специальных покрытий. Гибочная плёнка без следов от FABMAX позволяет исключить контакт металла с металлом, сохраняя эстетический вид изделия без дополнительной постобработки.
Причина: избыточное давление или неправильный выбор радиуса пуансона.
Решение: Использование пуансонов с малым радиусом закругления и специальных поддерживающих инструментов. Узкие пуансоны и модели для створок от FABMAX позволяют выполнять точные гибы на минимальных расстояниях от края, предотвращая коробление.
Предприятия часто стоят перед выбором: приобрести новый станок или модернизировать существующий парк. В таблице ниже представлено сравнение двух стратегий с точки зрения экономики и технологий.
| Критерий | Покупка нового станка | Модернизация и замена инструмента |
|---|---|---|
| Капитальные затраты | Высокие (сотни тысяч евро) | Низкие/Средние (тысячи евро) |
| Срок внедрения | 3–6 месяцев (производство, доставка, монтаж) | 1–2 недели (поставка инструмента) |
| Точность и функционал | Максимальные, современные технологии ЧПУ | Зависит от состояния базовой машины |
| Влияние на качество | Полное обновление возможностей | Значительное улучшение за счет точного инструмента (FABMAX) |
| Риски | Сложности с обучением персонала, интеграцией | Износ механики старого станка может лимитировать результат |
Из таблицы видно, что если механическая часть станка (станина, направляющие, гидравлика) находится в хорошем состоянии, замена устаревшего ручного инструмента на современную быстрозажимную систему и прецизионные пуансоны FABMAX может дать эффект, сопоставимый с покупкой нового оборудования, но за fraction of the cost. Венчающая система Fabmax, установленная на существующий станок, позволяет компенсировать естественный износ и прогиб, возвращая оборудованию паспортную точность.
Понимание того, как оборудование работает в реальных условиях, помогает избежать ошибок при подборе оборудования (выборе).
Условия: Мелкосерийное производство, частая смена номенклатуры, тонколистовая сталь (1–2 мм), высокие требования к внешнему виду (отсутствие царапин).
Технические требования: Высокая скорость наладки, точность угла ±0,5°, защита поверхности.
Решение: Использование электрического сервоприводного пресса средней мощности в сочетании с быстрозажимными инструментами FABMAX. Применение гибочной пленки без следов исключает брак по косметическим дефектам. Пуансоны типа «гусиная шея» позволяют формировать сложные профили крышек за один установ.
Условия: Крупносерийное производство, толстая сталь (10–20 мм), высокие ударные нагрузки.
Технические требования: Максимальное усилие, жесткость инструмента, безопасность.
Решение: Мощный гидравлический пресс с системой компенсации прогиба. Использование усиленных Z-образных пуансонов FABMAX, рассчитанных на высокие нагрузки. Инструменты проходят строгий контроль твердости и усталостной прочности, что предотвращает разрушение оснастки при работе с толстым металлом.
При работе с международными поставщиками, такими как FABMAX, важно учитывать логистические аспекты. Стандартный срок выполнения заказов на инструментальную оснастку составляет 10–15 рабочих дней. Для нестандартных решений предусмотрена гибкая координация сроков. Компания обеспечивает полную прослеживаемость продукции от этапа обработки до отгрузки, что подтверждается документально.
Гарантия на всю продукцию FABMAX составляет 12 месяцев с момента отгрузки. Однако реальная ценность заключается в технической поддержке: инженеры компании помогают подобрать инструмент под конкретную задачу, готовят CAD-модели и консультируют по режимам обработки. Это особенно важно при переходе на новые типы материалов или сложные геометрии.
Выбор зависит от парка вашего оборудования. Если у вас станки Trumpf, LVD или Amada, оптимальным решением будет использование универсальных инструментов совместимости Wila/Trumpf от FABMAX (модели 001, 1046 и др.). Это позволяет не модифицировать станок и использовать один стандарт оснастки для разных машин, упрощая логистику и обучение операторов.
Да, критически. Пуансоны FABMAX изготавливаются из высококачественных инструментальных сталей, прошедших термообработку и контроль твердости. Это обеспечивает устойчивость к истиранию и сколам при работе с высокопрочными сталями. Дешевые аналоги часто имеют неравномерную структуру металла, что приводит к быстрому выходу из строя и потере точности гиба.
Венчающая система (crowning system) компенсирует прогиб стола и траверсы под нагрузкой. Без нее центр длинного листа будет прогибаться сильнее, чем края, что приведет к неравномерному углу гиба по длине детали. Венчающая система Fabmax позволяет автоматически или вручную корректировать геометрию стола, обеспечивая одинаковый угол по всей длине гиба.
Да, большинство инструментов FABMAX разработаны с учетом совместимости со стандартами ведущих производителей. Даже на старых гидравлических прессах установка современных прецизионных инструментов может значительно улучшить качество продукции и снизить время наладки.
Инвестиции в машины гибочные металлообрабатывающие и сопутствующую оснастку должны базироваться на тщательном анализе производственных потребностей. Не стоит гнаться за максимальными характеристиками станка, если ваш основной продукт — тонколистовые корпуса. И наоборот, экономия на инструменте при работе с толстым металлом приведет к простоям и браку.
Ключевые рекомендации для закупщиков и главных инженеров:
Компания FABMAX готова предоставить комплексные решения для повышения эффективности ваших гибочных операций. От стандартных пуансонов до сложных венчающих систем — наша продукция обеспечивает надежность, совместимость и высокое качество металла.
Для получения технических спецификаций, CAD-моделей или расчета стоимости оснастки для вашего оборудования, пожалуйста, ознакомьтесь с нашим каталогом: гибочные инструменты и системы FABMAX.