2026-09-19
Запрос гибка листового металла спб является одним из наиболее частотных в промышленном сегменте Санкт-Петербурга, что отражает высокую концентрацию металлообрабатывающих предприятий в регионе. Для инженеров и закупщиков ключевой задачей становится не просто поиск исполнителя, а понимание структуры ценообразования, которое напрямую зависит от сложности геометрии, марки стали, толщины заготовки и требуемой точности соблюдения допусков. В условиях 2026 года рынок услуг гибки трансформировался: заказчики всё чаще обращают внимание не только на цену за операцию, но и на наличие современного инструментального парка, способного обеспечить повторяемость результатов при серийном производстве.
Стоимость гибки формируется под воздействием множества факторов, среди которых критическое значение имеет состояние и тип используемого инструмента. Износ пуансонов и матриц, несоответствие их геометрии задачам или низкое качество стали, из которой они изготовлены, приводят к появлению дефектов на поверхности изделия, необходимости последующей шлифовки и, как следствие, удорожанию конечного продукта. Компании, инвестирующие в высокоточные системы, такие как решения от FABMAX, демонстрируют способность снижать процент брака и сокращать время наладки оборудования, что в долгосрочной перспективе оказывает прямое влияние на итоговую цену для заказчика.
При расчете стоимости услуг гибки в Санкт-Петербурге производители учитывают ряд технических и экономических параметров. Понимание этих составляющих позволяет закупщикам более точно оценивать коммерческие предложения и избегать скрытых расходов на этапе производства.
Ключевым элементом, связывающим технические возможности листогибочного пресса и качество конечного изделия, является гибочный инструмент. Ошибочно полагать, что любой стандартный пуансон подойдет для любой задачи. На практике именно инструмент диктует пределы производительности и точности.
Инженерный опыт показывает, что использование некачественного или изношенного инструмента приводит к эффекту «пружинения» материала — неполному возвращению угла гибки после снятия нагрузки. Это вынуждает операторов проводить многократные корректировки угла, что резко снижает производительность. Кроме того, мягкие или неоднородные по твердости пуансоны быстро деформируются, меняя свою геометрию. В результате каждая следующая деталь в партии отличается от предыдущей, что недопустимо в современном машиностроении.
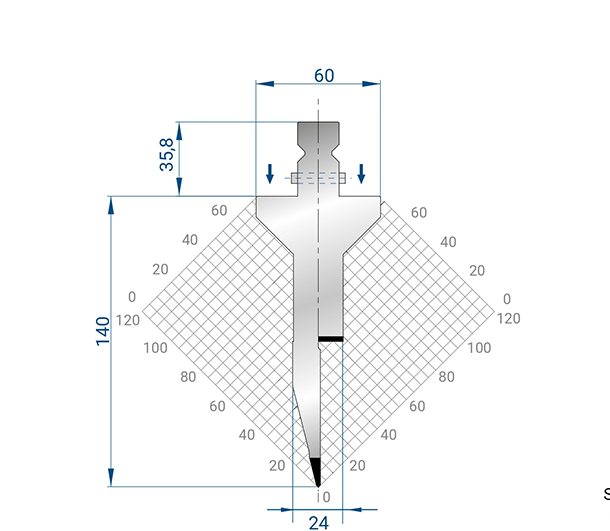
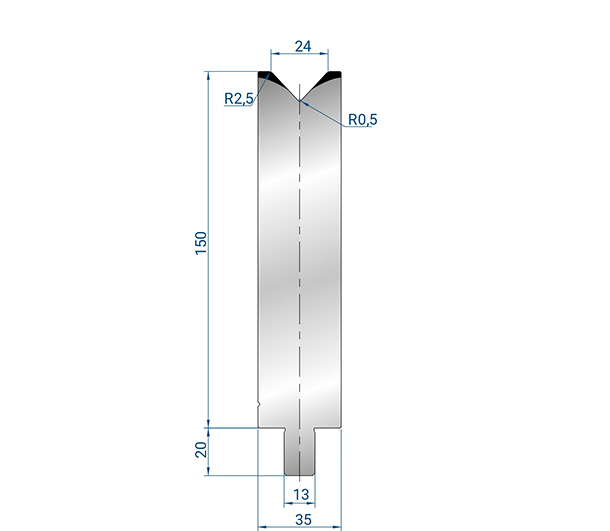
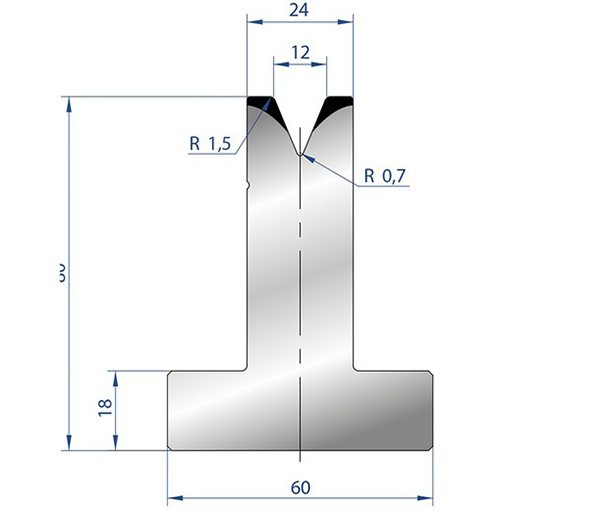
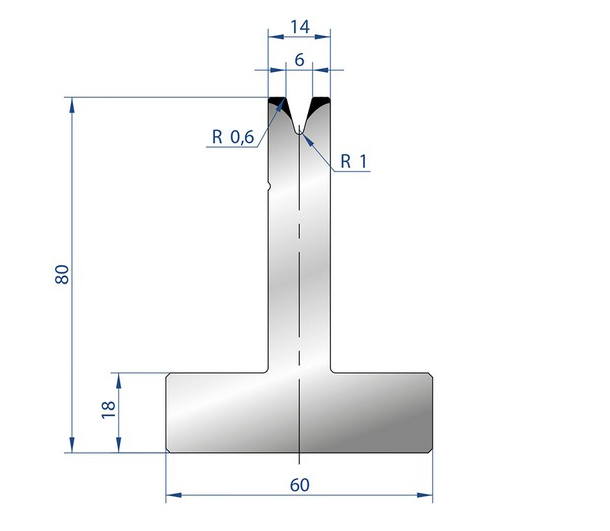
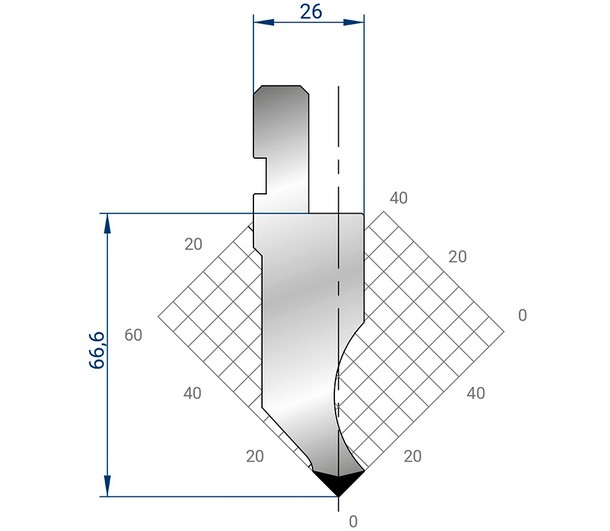
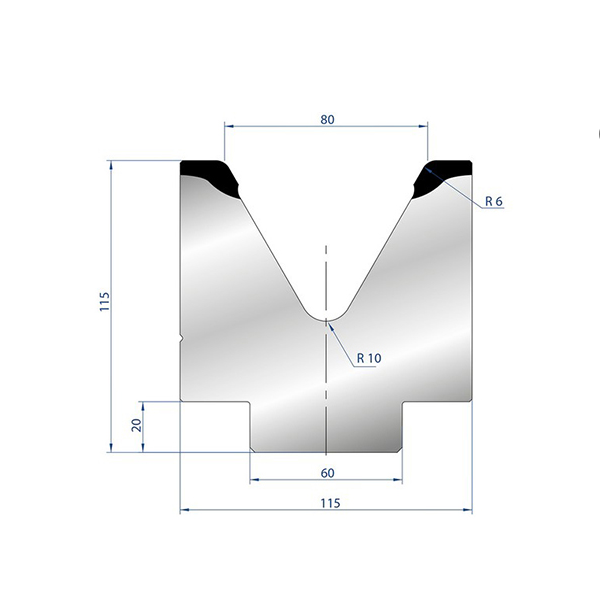
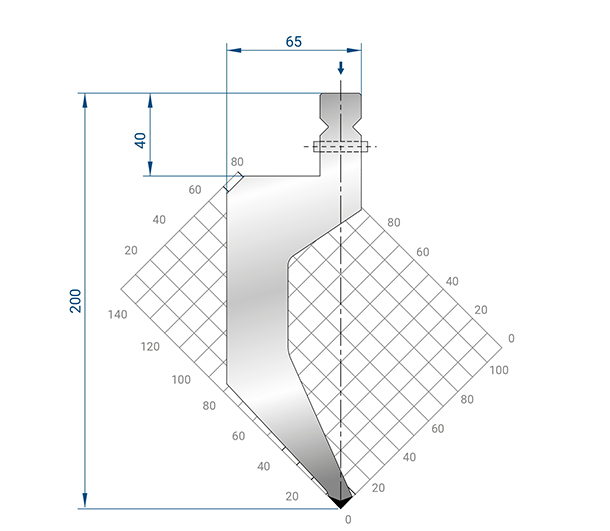
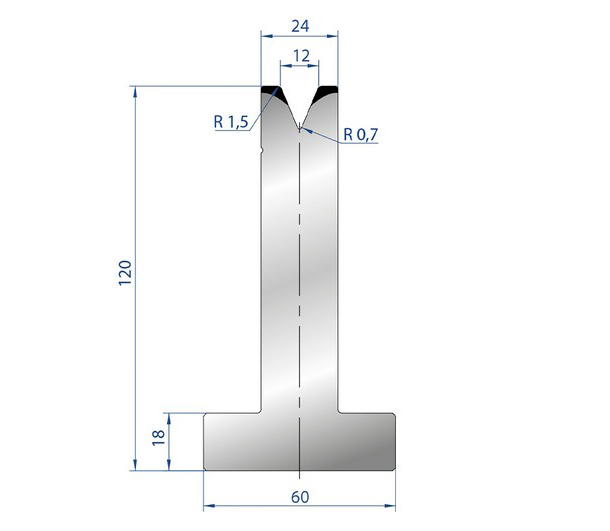
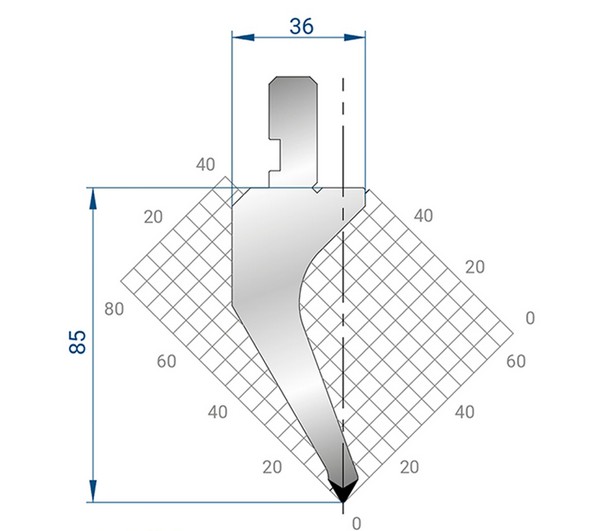
Решения от международных производителей, таких как компания FABMAX, направлены на устранение этих проблем. Специализированные пуансоны, разработанные с учетом высоких нагрузок, обеспечивают стабильность угла гибки даже при работе с высокопрочными сталями. Например, применение пуансонов серии AP1012 или GP1014 позволяет минимизировать деформацию заготовки за счет оптимизированной геометрии и повышенной жесткости конструкции. Это особенно актуально для предприятий Санкт-Петербурга, работающих с крупными сериями деталей, где важна каждая секунда цикла.
Выбор между универсальным инструментом и специализированными системами зависит от типа производственных задач. Ниже приведено сравнение основных подходов к оснащению листогибочных станков.
| Параметр сравнения | Стандартный универсальный инструмент | Специализированные системы (FABMAX и аналоги) |
|---|---|---|
| Совместимость | Подходит для базовых операций, часто требует доработки или подкладок | Полная совместимость с оборудованием Wila, Trumpf, LVD, Amada, Naso без модификаций |
| Точность гибки | Средняя, зависит от износа; высокий риск пружинения | Высокая повторяемость благодаря строгому контролю геометрии и твердости |
| Время наладки | Длительное, требуется ручная юстировка каждого сегмента | Сокращенное за счет быстрозажимных пресс-форм и стандартизированных компонентов |
| Качество поверхности | Возможны следы от инструмента, царапины при работе с нержавейкой | Минимальный контакт благодаря оптимизированной форме; возможность использования защитных плёнок |
| Применимость | Мелкосерийное производство, простые геометрические формы | Серийное производство, сложные профили, работа с тонкими и высокопрочными листами |
| Стоимость владения | Низкая начальная цена, но высокие затраты на замену и брак | Более высокая начальная инвестиция, но длительный срок службы и низкий процент отходов |
Процесс гибки листового металла представляет собой пластическую деформацию заготовки под действием внешнего усилия. Для достижения предсказуемого результата необходимо учитывать физико-механические свойства материала и параметры инструмента. Одним из важнейших понятий является коэффициент нейтрального слоя, который смещается к внутренней стороне гиба при деформации. Неправильный учет этого смещения приводит к ошибкам в расчете развертки детали.
Современные листогибочные прессы с ЧПУ позволяют автоматизировать расчет угла перегиба с учетом пружинения. Однако эффективность этой функции напрямую зависит от качества используемых пуансонов и матриц. Если инструмент имеет люфты или неточности в размерах, система компенсации пресса не сможет обеспечить заданный угол. Именно поэтому такие компании, как FABMAX, внедряют сквозную систему отслеживания партий и многоуровневый контроль качества, включая проверку на трехкоординатных измерительных машинах. Это гарантирует, что каждый пуансон, будь то модель 001 или 1067, соответствует заявленным чертежом допускам.
Особое внимание следует уделять венчающей системе (компенсации прогиба стола). При гибке длинномерных деталей центр стола может прогибаться под давлением, что приводит к неравномерному углу гиба по длине детали. Инновационные венчающие системы, предлагаемые в портфеле FABMAX, позволяют автоматически компенсировать этот прогиб, обеспечивая одинаковый угол по всей длине гиба, что критически важно для сборки крупных конструкций.
Различные отрасли промышленности предъявляют уникальные требования к процессу гибки. Рассмотрим два характерных сценария, встречающихся на предприятиях Санкт-Петербурга.
Сценарий 1: Производство корпусов для электронного оборудования.
В данном случае ключевыми требованиями являются эстетика поверхности и высокая точность размеров для последующей сборки. Использование обычных пуансонов часто оставляет вмятины или царапины на лицевой стороне листа. Решение: применение специальных пуансонов с уменьшенной зоной контакта или использование гибочной плёнки без следов, которая предотвращает прямой контакт металла с металлом. Также важны узкие пуансоны для выполнения сложных внутренних гибов без столкновения с ранее согнутыми элементами. Модели типа NP1002 от FABMAX отлично справляются с такими задачами благодаря своей острой форме и высокой прочности.
Сценарий 2: Изготовление несущих конструкций для строительной индустрии.
Здесь приоритетом является скорость производства и способность инструмента выдерживать высокие циклические нагрузки при гибке толстолистовой стали (6–10 мм и более). Стандартные инструменты быстро выходят из строя из-за усталости металла. Решение: использование усиленных Z-образных пуансонов и пуансонов с «гусиной шеей», которые обладают повышенной жесткостью. Быстрозажимные системы позволяют сократить время смены инструмента с часов до минут, что существенно повышает общую эффективность производственной линии.
Поиск исполнителя по запросу «гибка листового металла спб» должен сопровождаться тщательной технической оценкой потенциальных партнеров. Цена не должна быть единственным критерием выбора. Закупщикам и главным инженерам рекомендуется обращать внимание на следующие аспекты:
Компания FABMAX занимает значимую нишу на рынке высокоточных гибочных инструментов и вспомогательных систем. Являясь международным производителем, FABMAX поставляет решения, которые напрямую влияют на эффективность процессов гибки на предприятиях России и СНГ. Продукция компании полностью совместима с оборудованием ведущих мировых брендов, включая Wila, Trumpf, LVD, Amada и Naso, что позволяет интегрировать её в существующие производственные линии без дорогостоящих модификаций станков.
Ключевым преимуществом FABMAX является широкий ассортимент собственных разработок. Пуансоны серии AP1012, GP1014 и другие модели отличаются оптимизированной геометрией, которая минимизирует деформацию заготовки и снижает усилие гибки. Это особенно важно при работе с материалами, склонными к пружинению. Кроме того, компания предлагает инновационные вспомогательные системы, такие как венчающая система Fabmax и гибочная плёнка без следов. Эти решения направлены на снижение времени наладки и исключение дефектов поверхности, что напрямую конвертируется в экономию средств для конечного потребителя услуг гибки.
Производственные мощности FABMAX оснащены современными станками с ЧПУ и системами термообработки, что обеспечивает стабильное качество каждой единицы продукции. Строгий внутренний контроль, включающий проверку твердости и геометрии, гарантирует, что инструмент будет работать предсказуемо даже в интенсивных режимах. Для заказчиков в Санкт-Петербурге это означает надежность поставок и уверенность в том, что инструмент не станет «слабым звеном» в производственной цепи.
Цена формируется исходя из толщины и марки материала, длины гиба, количества операций, сложности геометрии и требуемой точности. Также влияет стоимость используемого инструмента и время наладки станка. Работа с нержавеющими сталями или алюминием обычно дороже из-за повышенного износа инструмента и особых требований к качеству поверхности.
Минимальный внутренний радиус обычно равен толщине листа (R = S) для низкоуглеродистых сталей. Для нержавеющих сталей и алюминия радиус может быть меньше, но это зависит от конкретного сплава и направления волокон. Использование острых пуансонов, таких как модели от FABMAX, позволяет достигать минимальных радиусов без разрушения материала.
Пружинение — это явление возврата угла гибки после снятия нагрузки. Оно связано с упругими свойствами материала. Для компенсации пружинения используется перегиб (недогиб), который рассчитывается оператором или системой ЧПУ. Качество инструмента и стабильность его геометрии, обеспечиваемая такими производителями, как FABMAX, помогают снизить вариативность пружинения в партии.
Да, но с осторожностью. Существует риск повреждения покрытия в зоне гиба. Для сохранения качества поверхности используются специальные полированные пуансоны, защитные плёнки (например, гибочная плёнка без следов от FABMAX) и матрицы с пластиковыми вставками. Также важно правильно подобрать радиус гиба, чтобы избежать растрескивания покрытия.
Сроки зависят от загрузки производства и наличия необходимого инструмента. Простые детали могут быть изготовлены в течение 1–2 дней. Сложные заказы, требующие изготовления специальной оснастки, могут занять больше времени. Сотрудничество с поставщиками, имеющими широкий складской запас стандартизированных компонентов (моделей 001, 1046, 1050 и др.), как у FABMAX, позволяет ускорить процесс подготовки производства.
С точки зрения инженерной практики, стремление к максимальной экономии на этапе выбора инструмента для гибки часто приводит к существенным потерям на этапах контроля качества и сборки. Стабильность геометрических параметров деталей является фундаментом для эффективной сварки и монтажа конструкций. Поэтому при выборе подрядчика на услуги гибки в Санкт-Петербурге целесообразно оценивать не только цену за удар, но и технологическую оснащенность предприятия.
Использование высокоточного инструмента, такого как продукция FABMAX, позволяет перейти от ремесленного подхода к индустриальному стандарту качества. Совместимость с ведущими брендами оборудования, наличие специализированных решений для сложных гибов и строгий контроль качества делают такие инструменты незаменимыми для современных металлообрабатывающих производств. Это снижает зависимость от квалификации конкретного оператора и обеспечивает предсказуемый результат в каждой партии.
Для получения детальной консультации по подбору инструмента для ваших конкретных задач, а также для ознакомления с полным каталогом высокоточных гибочных систем, рекомендуем обратиться к официальным представителям или изучить технические решения и каталог продукции, доступные для интеграции в ваши производственные процессы.