2026-09-19
В 2026 году процесс гибка листового металла онлайн перестал быть просто способом узнать предварительную стоимость заготовки. Для инженеров-конструкторов и специалистов по закупкам это полноценный этап технологической подготовки производства, где цифровые алгоритмы заменяют ручные расчеты коэффициентов пружинения и подбора матриц. Современные веб-платформы производителей позволяют не только рассчитать необходимое усилие пресса, но и визуализировать процесс гибки, выявить потенциальные конфликты инструмента с деталью и сразу сформировать заказ на поставку высокоточных гибочных инструментов.
Ключевое преимущество такого подхода — исключение человеческой ошибки на этапе планирования. Когда вы выполняете расчет гибки онлайн, система учитывает реальное направление волокон материала, толщину листа, внутренний радиус гибки и тип используемого пуансона. Это критически важно для серийного производства, где отклонение в пару градусов или миллиметров может привести к браку всей партии. Интеграция этих расчетов с каталогами производителей, таких как FABMAX, позволяет мгновенно подобрать совместимый инструмент для станков Trumpf, Wila, LVD или Amada, сокращая время от чертежа до готового изделия с нескольких дней до часов.
Алгоритмы, лежащие в основе сервисов расчета гибки, базируются на физических моделях деформации металла и эмпирических данных, накопленных десятилетиями металлообработки. Пользователь вводит исходные данные: материал (сталь, алюминий, нержавеющая сталь), толщину листа (S), длину гибки (L), внутренний радиус (Ri) и угол гибки (α). Система, используя метод конечных элементов или упрощенные инженерные формулы, вычисляет ключевые параметры процесса.
Одним из самых важных результатов расчета является определение усилия гибки (P), измеряемого в тоннах или кило Ньютонах. Формула обычно выглядит следующим образом:
P = (k * σb * S² * L) / (8 * Ri)
где σb — предел прочности материала, а k — коэффициент, зависящий от отношения ширины матрицы к толщине листа. Однако сухой цифры усилия недостаточно. Качественный онлайн-калькулятор также определяет:
От точности этих расчетов напрямую зависит выбор оборудования. Если расчетное усилие превышает номинальную мощность листогиба, деталь не будет согнута под нужным углом, либо произойдет перегрузка гидравлической системы. Именно поэтому профессиональные платформы, предлагающие услугу гибка листового металла онлайн, всегда синхронизируют данные расчета с техническими характеристиками доступного парка станков и инструмента.
Даже идеальный математический расчет может дать сбой на практике, если не учтены реальные физические условия обработки. Качество гибки зависит от комплекса взаимосвязанных факторов, которые должен контролировать технолог.
Листовой металл имеет направление проката (волокна). Гибка вдоль волокон требует меньшего усилия, но повышает риск образования трещин на внешнем радиусе, особенно при малых радиусах гибки. Гибка поперек волокон требует большего усилия, но обеспечивает более стабильный угол и меньшее пружинение. При заказе онлайн важно указывать не только марку стали (например, St3sp, AISI 304, Al 5052), но и состояние поставки (холоднокатаная, горячекатаная, оцинкованная).
Стандартные V-образные матрицы оставляют характерные вмятины на поверхности листа. Для деталей с высокими требованиями к эстетике или последующей покраске это недопустимо. В таких случаях применяются специализированные решения, такие как гибочная плёнка без следов или полиуретановые вставки. Компания FABMAX предлагает инновационные вспомогательные системы, включая гибочную плёнку, которая распределяет давление равномерно, исключая появление царапин и вдавлений. Это особенно актуально для нержавеющей стали и алюминия с декоративной поверхностью.
При гибке длинномерных деталей центр пуансона и матрицы испытывает наибольшую нагрузку, что приводит к их прогибу. В результате угол гибки в центре детали отличается от угла на краях. Для компенсации этого эффекта современные станки оснащаются системами динамического венчения, а производители инструмента, такие как FABMAX, разрабатывают специальные венчающие системы. Использование правильных компенсационных механизмов позволяет достичь равномерного угла гибки по всей длине заготовки, даже при работе с высокопрочными сталями толщиной более 4 мм.
Успех операции гибки на 80% определяется правильным выбором инструмента. Ошибка в подборе пуансона или матрицы ведет не только к браку детали, но и к поломке дорогостоящего оборудования. При формировании заказа через онлайн-сервисы необходимо четко понимать стандарты крепления и геометрию инструмента.
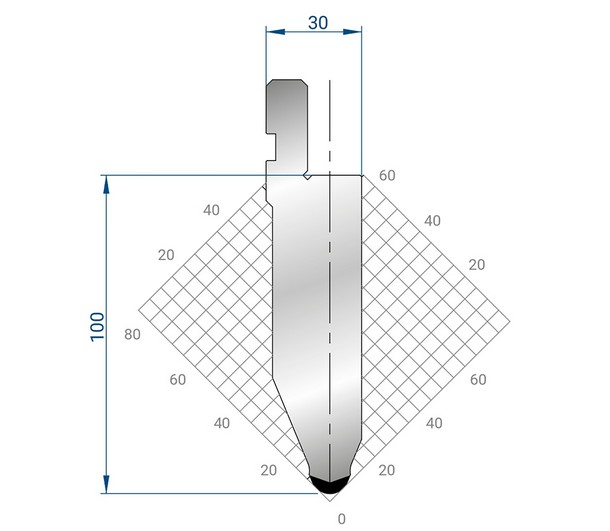
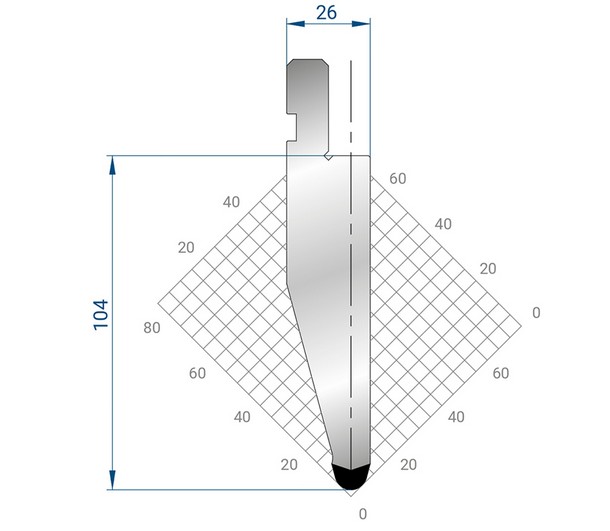
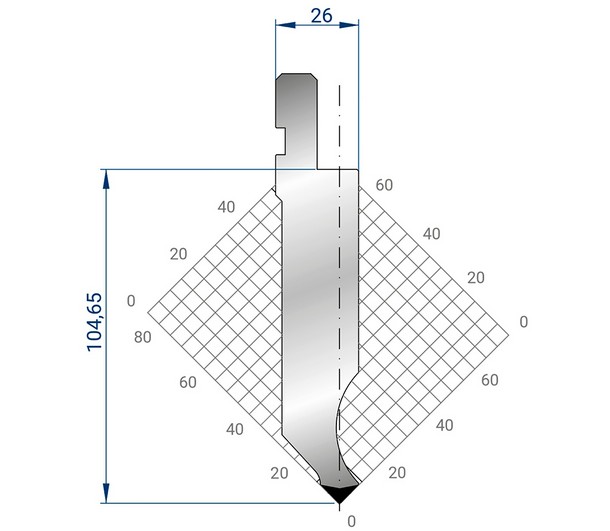
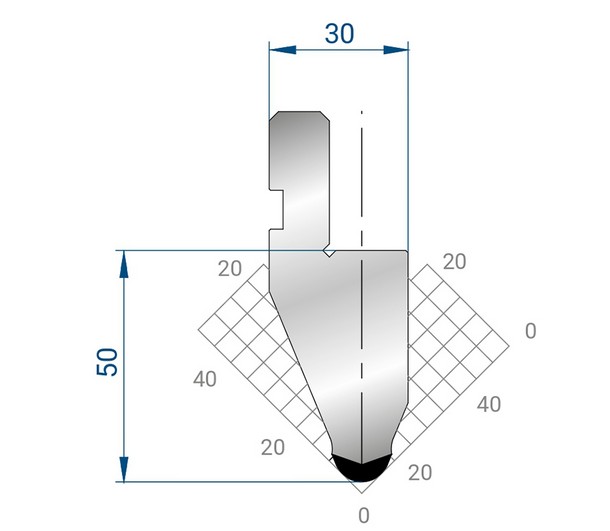
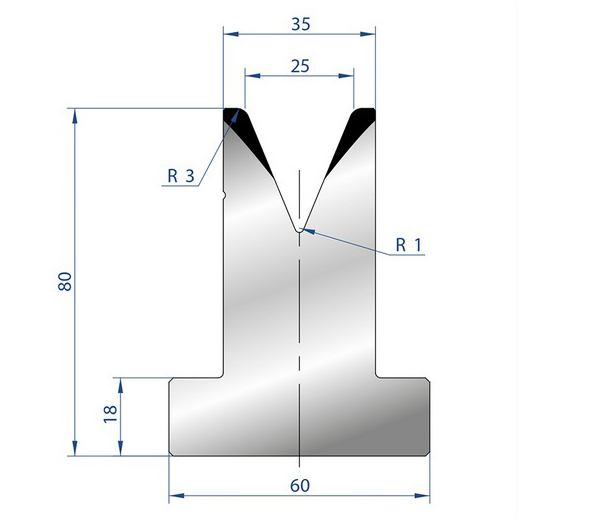
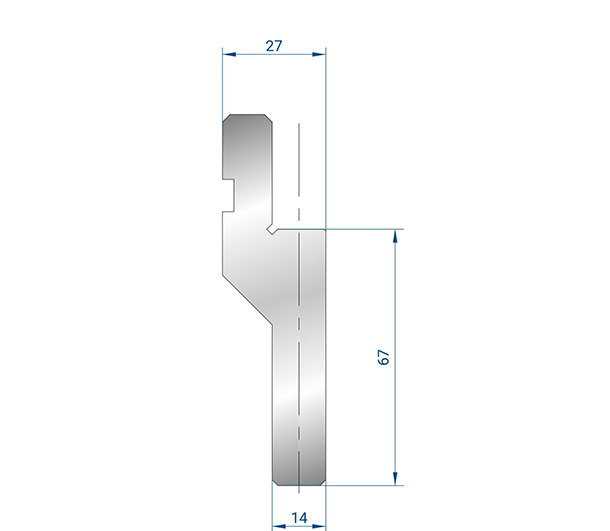
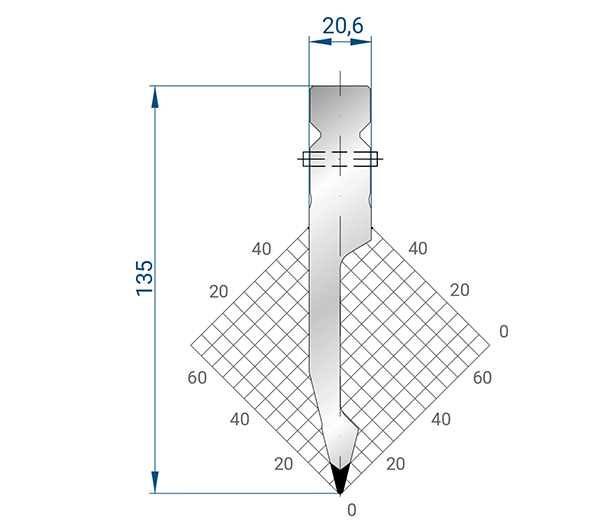
FABMAX, как международный производитель высокоточных гибочных инструментов, обеспечивает полную совместимость своей продукции с оборудованием ведущих мировых брендов: Wila, Trumpf, LVD, Amada и Naso. Это означает, что вы можете интегрировать инструменты FABMAX в существующие производственные линии без необходимости модификации станков. Ключевые категории инструмента включают:
Инженерный опыт подсказывает, что экономия на инструменте часто оборачивается потерями в производительности. Дешевый пуансон может иметь неточную геометрию рабочей кромки, что приведет к нестабильному углу гибки и необходимости постоянной подстройки станка оператором. Инструменты FABMAX проходят многоуровневую проверку, включая контроль твердости и измерение геометрических параметров на трехкоординатных измерительных машинах, что гарантирует повторяемость результата от первой до тысячной детали.
При оптимизации участка листовой гибки перед технологом стоит выбор между различными стратегиями оснащения. Ниже приведено сравнение подходов, которое поможет принять обоснованное решение.
| Параметр | Стандартный универсальный инструмент | Специализированный инструмент (FABMAX) | Ручная гибка / Приспособления |
|---|---|---|---|
| Точность угла | ±1° (требует частой коррекции) | ±0.5° и выше (стабильная геометрия) | Низкая, зависит от навыка оператора |
| Время наладки | Среднее (ручная установка сегментов) | Минимальное (быстрозажимные системы) | Длительное (подготовка приспособлений) |
| Качество поверхности | Возможны следы от матрицы | Высокое (использование пленок и спец. покрытий) | Риск царапин и вмятин |
| Универсальность | Высокая | Высокая (модульные системы) | Ограниченная конкретной деталью |
| Стоимость внедрения | Низкая | Средняя (окупаемость за счет скорости) | Минимальная |
| Применимость | Серийное производство, разнообразные детали | Высокоточное производство, сложные профили | Прототипирование, единичные изделия |
Из таблицы видно, что для современного производства, ориентированного на высокую добавленную стоимость и скорость реакции на запросы рынка, использование специализированного инструмента с быстрым креплением является наиболее эффективным решением. Хотя первоначальные инвестиции могут быть выше, снижение времени простоя станка и уменьшение процента брака быстро окупают затраты.
Теоретические расчеты обретают смысл только в контексте конкретных производственных задач. Рассмотрим два типичных сценария, где правильный подход к гибке и выбору инструмента дает существенный экономический эффект.
Задача: Изготовление партий стальных корпусов из оцинкованного листа толщиной 1.5 мм. Требуется высокая точность размеров для стыковки панелей, отсутствие царапин на видимых поверхностях и высокая скорость производства (до 500 корпусов в смену).
Решение: Использование быстрозажимных пресс-форм FABMAX в сочетании с гибочной пленкой без следов. Быстрозажимная система позволяет оператору менять программу гибки за секунды, а пленка защищает цинковое покрытие от повреждений матрицей. Применение острых пуансонов серии AP1012 обеспечивает четкий внутренний радиус, что упрощает последующую сборку.
Результат: Снижение времени наладки на 60%, отсутствие брака по поверхностным дефектам, стабильная геометрия корпуса, исключающая проблемы при монтаже дверец и панелей.
Задача: Гибка деталей из алюминиевого сплава АМг6 толщиной 4 мм со сложной геометрией (множество гибок под разными углами, близкое расположение гибов). Материал склонен к пружинению и образованию трещин.
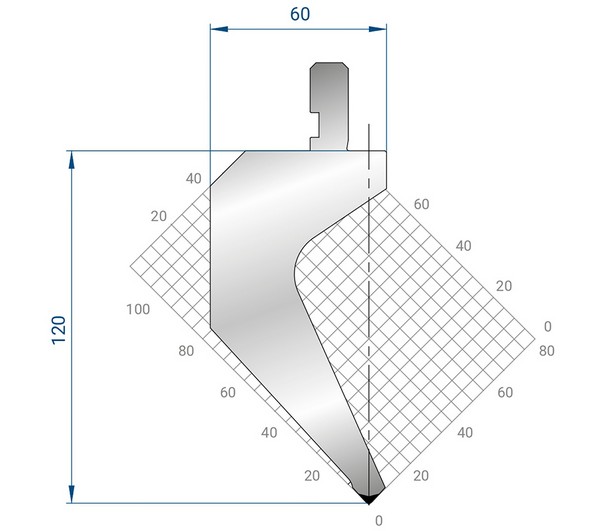
Решение: Применение пуансонов с «гусиной шеей» и узких матриц для доступа к труднодоступным зонам. Использование венчающей системы Fabmax для компенсации прогиба инструмента на длинных деталях. Точный онлайн-расчет коэффициента пружинения для конкретной партии алюминия.
Результат: Получение деталей, соответствующих строгим авиационным допускам, без необходимости дополнительной правки. Минимизация риска разрушения материала за счет контроля радиуса гибки.
При заказе инструмента через онлайн-платформу или отправке технического задания необходимо четко специфицировать требования. Ниже приведены типовые параметры, которые контролируются при производстве инструмента FABMAX.
| Параметр | Значение / Описание | Примечание |
|---|---|---|
| Материал пуансона/матрицы | Инструментальная сталь (например, 42CrMo4) | Высокая износостойкость и вязкость |
| Твердость (HRC) | 48-52 HRC (рабочая часть) | Баланс между твердостью и устойчивостью к сколам |
| Точность изготовления | ±0.01 мм | Контроль на КИМ (координатно-измерительная машина) |
| Совместимость | Wila, Trumpf, LVD, Amada, Naso | Без необходимости адаптации станка |
| Покрытие | Нитрид титана (TiN) или оксидирование | Снижение трения и защита от коррозии (опционально) |
| Максимальное рабочее усилие | Зависит от сечения инструмента | Расчет производится индивидуально для каждой модели |
Важно понимать, что конкретные параметры могут варьироваться в зависимости от выбранной модели инструмента и требований заказчика. Например, для гибки высокопрочных сталей может потребоваться инструмент с повышенной твердостью или специальным покрытием, снижающим адгезию.
Для точного расчета используйте онлайн-калькуляторы, которые учитывают не только толщину и длину листа, но и предел прочности конкретного материала (σb). Стандартные значения для мягкой стали могут не подходить для нержавейки или алюминия. Введите реальные параметры вашего материала и выберите ширину матрицы (V-образной канавки). Помните, что усилие обратно пропорционально ширине матрицы: чем уже матрица, тем больше усилие, но меньше внутренний радиус гибки.
Да, одна из ключевых преимуществ продукции FABMAX — полная совместимость со стандартами ведущих производителей (Wila, Trumpf и др.). Если ваш станок оснащен стандартными держателями инструмента (например, европейский стандарт для Wila или американский для некоторых моделей Amada), вы можете использовать инструменты FABMAX без каких-либо модификаций станка. Это позволяет модернизировать процесс гибки на существующем парке оборудования.
Неправильный угол чаще всего связан с эффектом пружинения. Проверьте, правильно ли был рассчитан коэффициент пружинения для вашего материала. Возможно, потребуется увеличить угол перегиба (недогиб) или изменить радиус гибки. Также убедитесь, что инструмент не изношен и что усилие пресса достаточно для полного продавливания листа в матрицу. Использование инструмента с точной геометрией, такого как пуансоны FABMAX, помогает минимизировать эти отклонения.
Для предотвращения следов от матрицы (вмятин) используйте специальные защитные пленки, которые наклеиваются на матрицу, или применяйте матрицы с полиуретановыми вставками. Компания FABMAX предлагает гибочную плёнку без следов, которая эффективно распределяет давление и защищает поверхность листа. Также можно увеличить радиус гибки или использовать матрицы с большим углом раскрытия, если это позволяет конструкция детали.
Стандартные конфигурации инструмента FABMAX поставляются в течение 10–15 рабочих дней. Для нестандартных решений, требующих индивидуального проектирования геометрии пуансона или матрицы, сроки могут варьироваться. Компания предусматривает гибкую координацию сроков с клиентом, включая подготовку CAD-моделей и согласование технических спецификаций. Рекомендуется закладывать дополнительное время на этап согласования чертежей.
Опыт работы с листогибочным оборудованием показывает, что слепое следование расчетам без учета состояния инструмента и станка — главная причина брака. Инженерный совет: всегда проводите тестовую гибку на образцах материала из той же партии, что и основная продукция. Свойства металла могут значительно отличаться даже в рамках одной марки в зависимости от производителя и метода проката.
При закупке инструмента обращайте внимание не только на цену, но и на наличие сертификатов качества и протоколов испытаний. Продукция FABMAX сопровождается документальным подтверждением контроля твердости и геометрии, что важно для аудитов качества, особенно в automotive и аэрокосмической отраслях. Наличие сквозной системы отслеживания партий позволяет в случае возникновения проблем точно идентифицировать источник отклонений.
Не забывайте о безопасности. Использование быстрозажимных систем не только ускоряет работу, но и снижает риск травматизма, так как оператору не нужно вручную удерживать тяжелые сегменты инструмента при наладке. Это важный аспект, который часто упускается при расчете экономической эффективности, но который напрямую влияет на общие затраты предприятия.
Организация процесса гибки листового металла онлайн — это переход от ремесленного подхода к индустриальному стандарту точности и предсказуемости. Используя современные расчетные инструменты и высококачественное оснащение, такое как продуктовая линейка FABMAX, вы получаете возможность снизить издержки, повысить качество продукции и ускорить вывод изделий на рынок.
Если вы готовы оптимизировать свой гибочный парк или нуждаетесь в подборе специфического инструмента для сложной детали, эксперты FABMAX готовы предоставить техническую поддержку. Мы поможем подобрать оптимальную конфигурацию пуансонов и матриц, подготовим CAD-модели и обеспечим быструю логистику в страны ЕС, СНГ и Азии.
Ознакомьтесь с полным каталогом решений для повышения эффективности ваших гибочных операций: высокоточные гибочные инструменты и системы FABMAX.