2026-09-20
Запрос гибка металла москва является одним из наиболее частотных в сегменте металлообработки столичного региона, однако для промышленных закупщиков и инженеров-технологов ключевым вопросом остается не просто наличие услуги, а прозрачность ценообразования и техническая возможность достижения заданных допусков. Стоимость гибки листового металла на заказ формируется под воздействием комплекса переменных: от марки стали и толщины заготовки до сложности геометрии гиба и требований к качеству поверхности. В 2026 году рынок Москвы демонстрирует четкое разделение на стандартные сервисные центры, работающие по упрощенным шаблонам, и высокотехнологичные производственные площадки, способные обеспечивать прецизионную точность для аэрокосмической, машиностроительной и архитектурной отраслей.
Понимание структуры затрат позволяет оптимизировать бюджет проекта еще на этапе конструкторской подготовки. Прямое сотрудничество с производителем инструмента и оснастки, таким как компания FABMAX, исключает посреднические наценки и обеспечивает доступ к инженерной экспертизе на ранних стадиях проектирования деталей. Это особенно критично при работе со сложными профилями, где ошибка в расчете усилия гиба или выборе радиуса пуансона может привести к браку всей партии. Ниже представлен детальный анализ технических и экономических аспектов, влияющих на итоговую цену услуги гибки в Московском регионе.
Цена за один гиб или за килограмм готового изделия не является универсальной константой. Она рассчитывается индивидуально для каждого чертежа или 3D-модели. Основные технологические параметры, напрямую влияющие на себестоимость операции, включают:
Качество конечного продукта при гибке металла на 80% определяется состоянием и типом используемого инструмента. Износ пуансонов и матриц приводит к нестабильности угла гиба, появлению засечек на поверхности листа и необходимости последующей шлифовки, что удорожает процесс. Производители, инвестирующие в высококлассную оснастку, способны предлагать более конкурентные цены за счет снижения процента брака и увеличения скорости наладки.
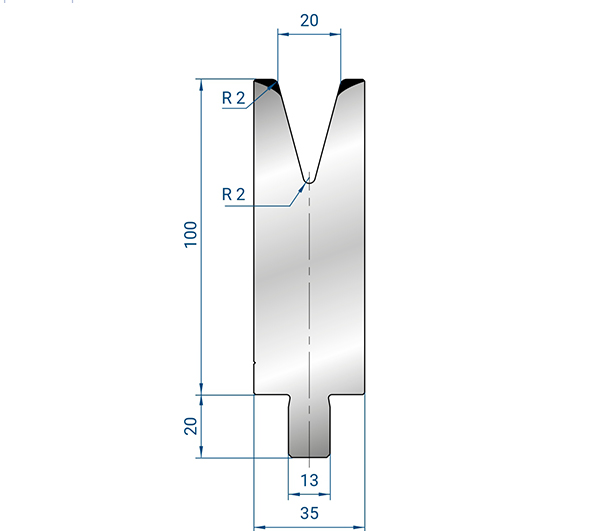
Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, предоставляет московским предприятиям доступ к решениям, которые минимизируют простои и повышают эффективность. Использование стандартизированных компонентов, совместимых с оборудованием Wila, Trumpf, LVD, Amada и Naso, позволяет быстро перенастраивать станки под новые задачи. Например, применение быстрозажимных пресс-форм сокращает время смены инструмента с десятков минут до нескольких секунд, что критически важно при выполнении мелких серий с высокой номенклатурой.
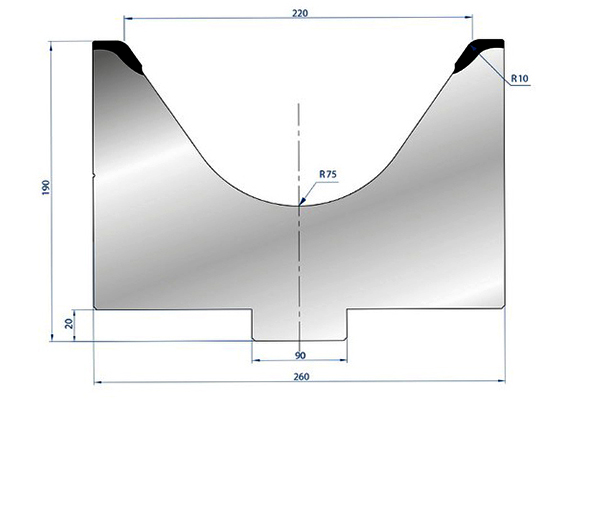
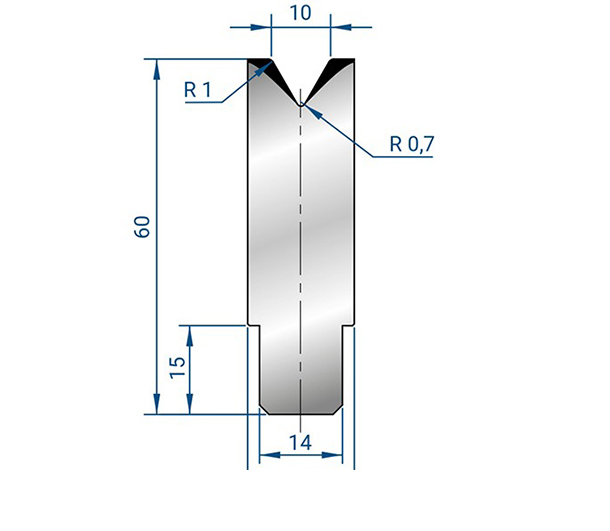
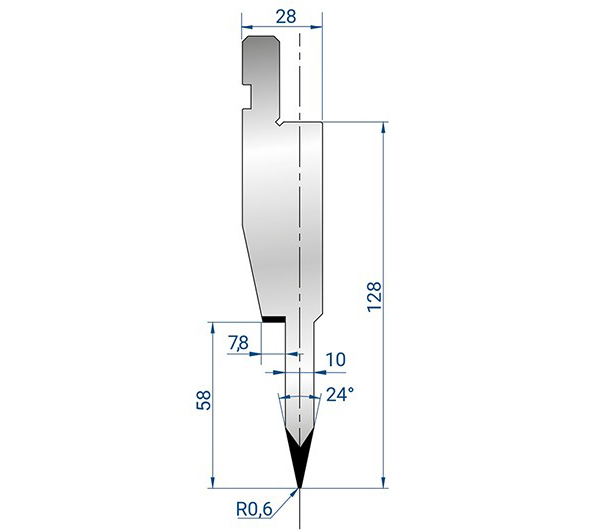
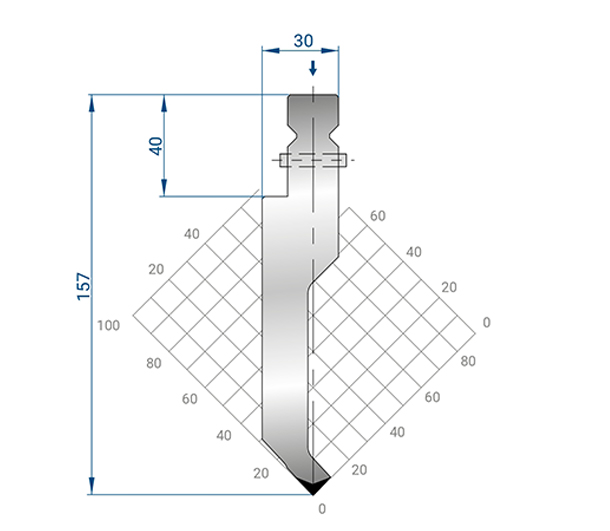
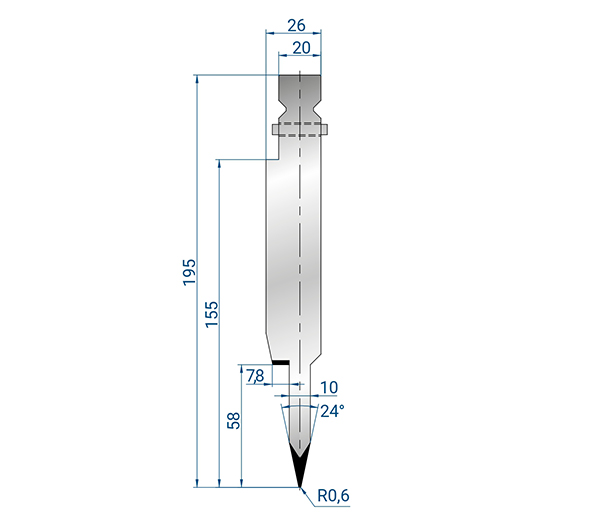
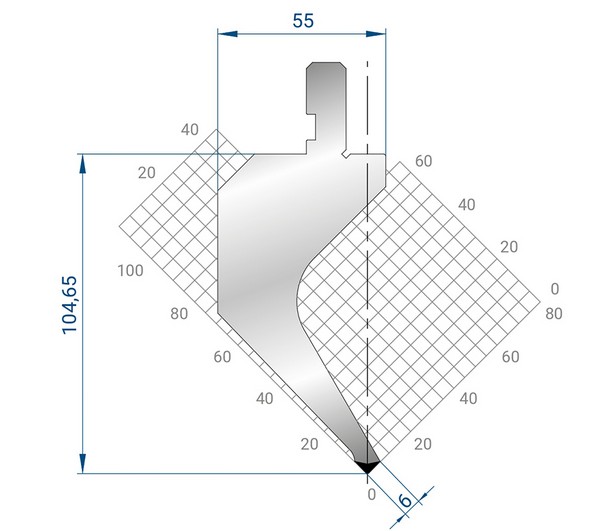
Специализированные пуансоны, такие как Z-образные модели (AP1012), узкие пуансоны для глубоких коробов (GP1014) или острые модели (NP1002), позволяют реализовывать сложные геометрические формы за одну операцию, исключая необходимость в дополнительных сварочных или сборочных работах. Это прямо снижает итоговую стоимость детали для заказчика. Венчащая система Fabmax, компенсирующая прогиб траверсы под нагрузкой, обеспечивает равномерный угол гиба по всей длине листа, даже при работе с длинномерными заготовками, что исключает риск получения «бочкообразной» детали и последующей дорогостоящей рихтовки.
Выбор метода гибки существенно влияет на цену и технические характеристики изделия. В промышленной практике Москвы наиболее распространены два подхода, каждый из которых имеет свои экономические и технологические ниши.
| Параметр сравнения | Воздушная гибка (Air Bending) | Гибка с вдавливанием (Bottoming / Coining) |
|---|---|---|
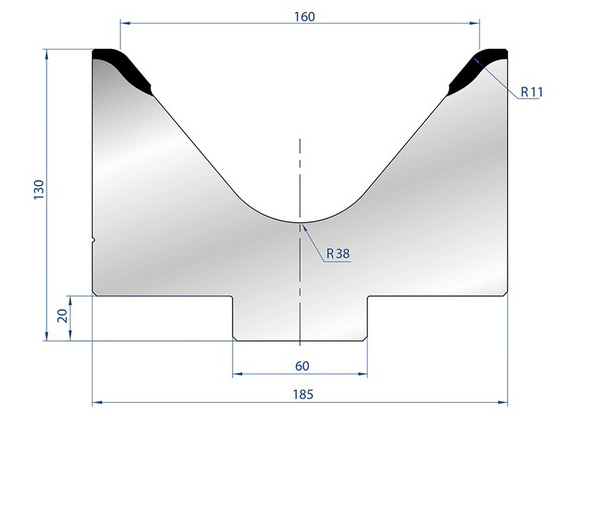
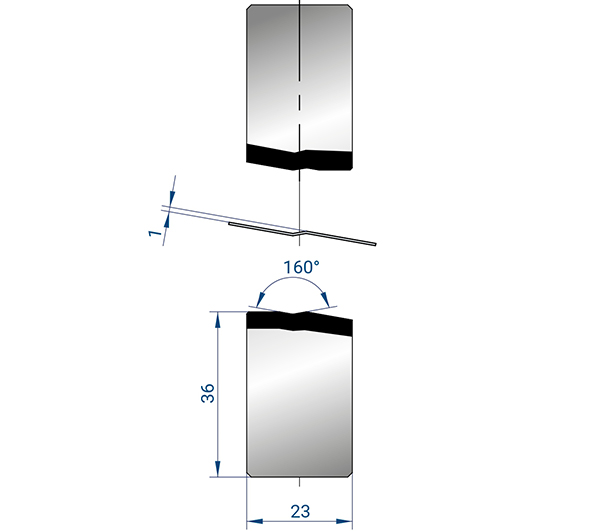
| Принцип действия | Лист касается пуансона и двух точек матрицы, не касаясь дна матрицы. Угол определяется глубиной хода пуансона. | Лист плотно прижимается пуансоном к дну матрицы, принимая его форму. |
| Требуемое усилие | Низкое. Позволяет использовать станки меньшей тоннажности. | Высокое (в 3-5 раз выше, чем при воздушной гибке). Требует мощного оборудования. |
| Точность и пружинение | Зависит от однородности материала. Подвержено пружинению, требует компенсации. | Минимальное пружинение. Высокая повторяемость угла. |
| Гибкость настройки | Высокая. Один набор инструмента позволяет получать разные углы. | Низкая. Для каждого угла и радиуса нужна своя пара пуансон-матрица. |
| Стоимость оснастки | Низкая. Универсальные матрицы покрывают широкий диапазон задач. | Высокая. Требуется большой парк специализированного инструмента. |
| Применимость для сложных профилей | Идеально для сложных, многооперационных деталей с использованием сегментного инструмента FABMAX. | Ограничена простой геометрией из-за риска застревания инструмента. |
| Рекомендация по применению | Серийное производство, разнообразные детали, тонкие и средние листы. | Массовое производство простых деталей, толстые листы, материалы с высоким пружинением. |
Для большинства заказов в Москве, характеризующихся высокой вариативностью деталей и небольшими сериями, воздушная гибка является экономически предпочтительной. Однако она требует от оператора и технолога глубокого понимания поведения материала. Использование инструмента FABMAX с оптимизированной геометрией позволяет стабилизировать процесс воздушной гибки, снижая зависимость от человеческого фактора и разброса свойств материала.
При запросе коммерческого предложения на гибку металла москва, заказчики часто упускают из виду скрытые расходы, которые могут увеличить бюджет на 20-30%. К ним относятся:
Инженерный опыт показывает, что экономия на качестве инструмента иллюзорна. Дешевый пуансон может деформироваться после сотни циклов на высокопрочной стали, что приведет к браку всей партии и простое производства. Инвестиции в надежный инструмент, такой как продукция FABMAX, окупаются за счет снижения процента отходов и увеличения межсервисного интервала оборудования.
Московский регион сосредотачивает предприятия diverse профилей, каждый из которых предъявляет уникальные требования к гибке металла.
Машиностроение и приборостроение. Здесь критична высокая точность и повторяемость. Корпуса для электронных блоков, кронштейны для крепления агрегатов, элементы шасси требуют соблюдения строгих допусков. Использование узких пуансонов и инструментов с «гусиной шеей» позволяет формировать сложные внутренние ребра жесткости без вмешательства в соседние элементы конструкции. Компания FABMAX обеспечивает полную совместимость своих инструментов с автоматизированными линиями, что позволяет интегрировать процессы гибки в непрерывный производственный цикл.
Архитектура и дизайн интерьеров. Фасадные кассеты, потолочные панели, декоративные элементы из нержавеющей стали или алюминия требуют идеального внешнего вида. Любые следы от инструмента недопустимы. Применение гибочной пленки без следов и специальных мягких накладок позволяет сохранять зеркальную или матовую поверхность металла. Эстетика гиба, отсутствие видимых деформаций в зоне радиуса — ключевые факторы ценности продукта в этом сегменте.
Энергетика и нефтегазовое оборудование. Производство корпусов для трансформаторов, шкафов управления, элементов вентиляции требует работы с толстыми листами и крупногабаритными деталями. Надежность соединений и герметичность зависят от точности сопряжения деталей. Венчащая система Fabmax обеспечивает равномерность гиба по всей длине, что критично для сборки крупных конструкций без зазоров.
Выбор поставщика услуг гибки должен базироваться не только на цене, но и на технической компетенции. Рекомендуется оценивать потенциальных партнеров по следующим критериям:
Минимальный внутренний радиус гиба обычно равен толщине листа (R = S) для мягкой стали. Для нержавеющей стали или алюминия радиус может быть меньше, но это зависит от направления волокон проката и риска образования трещин. Использование острых пуансонов, таких как модели серии NP от FABMAX, позволяет достигать минимальных радиусов, однако необходимо учитывать предел пластичности конкретного материала, чтобы избежать разрушения заготовки.
Да, влияние существенно. Гибка вдоль направления волокон (parallel to grain) требует меньшего усилия, но повышает риск образования трещин на внешнем радиусе, особенно для твердых материалов. Гибка поперек волокон (across grain) более надежна с точки зрения целостности материала, но требует большего усилия. При проектировании деталей, работающих под нагрузкой, рекомендуется ориентировать линию гиба поперек направления прокатки.
Пружинение — это упругое восстановление материала после снятия нагрузки, приводящее к увеличению угла гиба. Компенсация осуществляется путем недогиба детали на угол, равный величине пружинения. Современные станки с ЧПУ и инструментом FABMAX позволяют автоматически рассчитывать и компенсировать пружинение на основе базы данных материалов, что обеспечивает высокую точность без ручных корректировок.
Да, это возможно, но требует особого внимания к качеству инструмента. Покрытие может повреждаться при контакте с металлическими поверхностями пуансона и матрицы. Использование полиуретановых накладок, гибочной пленки без следов и специальных покрытий на инструменте позволяет сохранить целостность защитного слоя. Важно также контролировать чистоту рабочей зоны, чтобы частицы металла не вплавлялись в покрытие.
Усилие гибки (P) рассчитывается по формуле: P = (k * σ_b * L * S²) / V, где k — коэффициент (зависит от метода гибки), σ_b — предел прочности материала, L — длина гиба, S — толщина листа, V — ширина раскрытия матрицы. Для точного расчета необходимо учитывать конкретные параметры инструмента и свойства материала. Инженеры FABMAX готовы предоставить консультации по расчету режимов гибки для конкретных задач.
Поиск исполнителя по запросу гибка металла москва должен завершаться выбором партнера, способного обеспечить не только низкую цену, но и предсказуемое качество. Оптимизация затрат на гибку достигается не через давление на маржу поставщика, а через инженерную проработку конструкции, выбор оптимальных материалов и использование современного, надежного инструмента. Сотрудничество с производителями оснастки, такими как FABMAX, позволяет московским предприятиям внедрять лучшие практики глобального рынка, снижая себестоимость за счет уменьшения брака и повышения производительности.
Для получения детального расчета стоимости гибки ваших изделий, консультации по выбору инструмента или разработки технической документации, рекомендуется обратиться к специалистам. Профессиональный аудит технологического процесса часто выявляет резервы для снижения costs без ущерба для качества.
Ознакомьтесь с полным каталогом высокоточных гибочных инструментов и систем: решения для гибки металла от FABMAX.