2026-09-18
Выбор гибочного инструмента для листогибочных прессов является определяющим фактором не только для геометрической точности готовой детали, но и для общей экономической эффективности производственного процесса. В условиях современного металлообрабатывающего предприятия, где требования к допускам сужаются, а сроки выполнения заказов сокращаются, стандартные решения часто оказываются недостаточными. Инженеры и технологи сталкиваются с необходимостью балансировать между скоростью переналадки оборудования, ресурсом инструмента и качеством поверхности гибки.
Рынок предлагает широкий спектр оснастки, от универсальных сегментов до специализированных пуансонов сложной геометрии. Однако покупка инструмента «по каталогу» без учета специфики материала, толщины листа и требований к углу гиба часто приводит к браку, быстрому износу матриц и простоям линии. Компания FABMAX, являясь международным производителем высокоточных решений, делает акцент на глубоком понимании физики процесса гибки. Наш подход заключается в том, что гибочный инструмент должен рассматриваться как часть единой технологической системы, включающей сам станок, систему компенсации прогиба и управляющее ПО.
В данном материале мы разберем технические аспекты выбора оснастки, влияние материалов и термообработки на долговечность, а также рассмотрим, как правильная спецификация позволяет снизить совокупную стоимость владения оборудованием. Мы также затронем вопросы совместимости с системами Wila, Trumpf, LVD, Amada и Naso, что критически важно для предприятий, использующих парк оборудования разных брендов.
Процесс гибки листового металла сопровождается упругими и пластическими деформациями. При приложении усилия пуансон вдавливает лист в матрицу, вызывая растяжение внешних слоев и сжатие внутренних. Ключевой проблемой, с которой сталкиваются операторы, является «пружинение» материала — возвращение детали к исходному состоянию после снятия нагрузки. Для компенсации этого эффекта требуется высокая жесткость инструмента и точный контроль угла гиба.
Гибочный инструмент для листогибочных должен обладать следующими характеристиками:
Инженерный опыт показывает, что в серийном производстве стабильность размеров инструмента важнее, чем его максимальная теоретическая прочность. Лучше иметь инструмент с чуть меньшим запасом прочности, но с идеальной повторяемостью геометрии от партии к партии, чем «вечный» пуансон, который дает разброс углов.
Для эффективного планирования закупок необходимо четко понимать различия между типами оснастки. Неправильный выбор типа инструмента может сделать невозможным выполнение конкретной операции или потребовать дорогостоящей доработки детали.
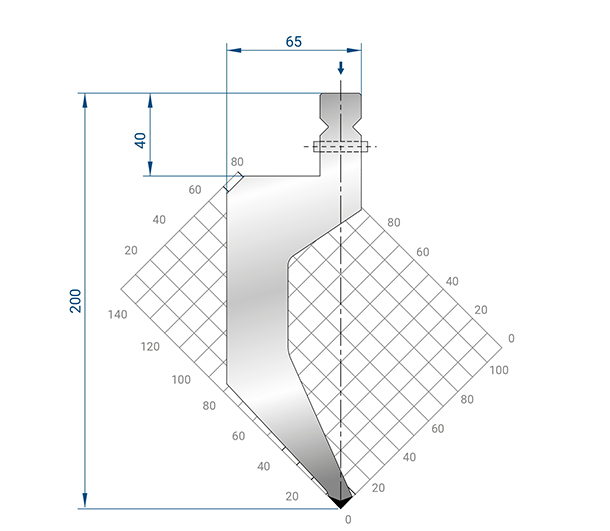
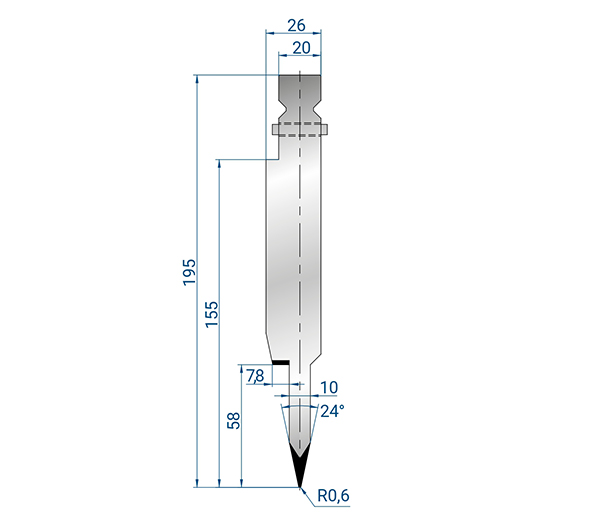
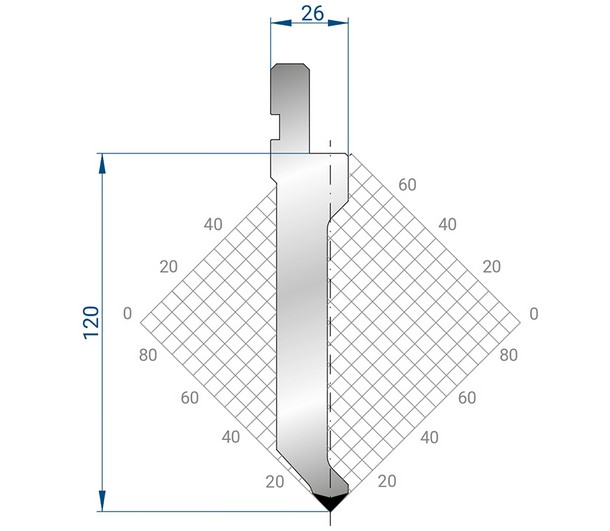
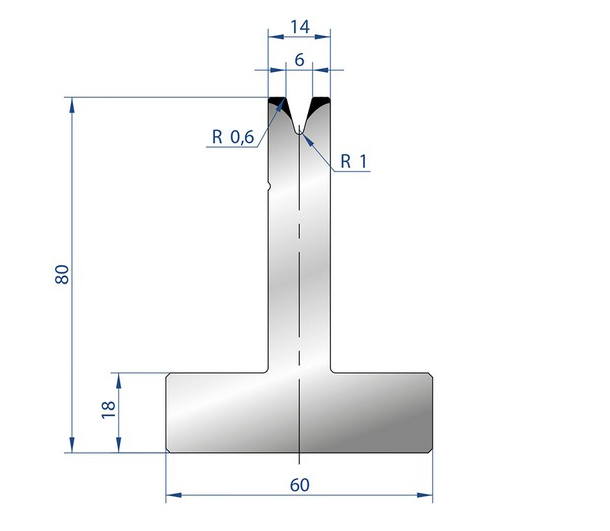
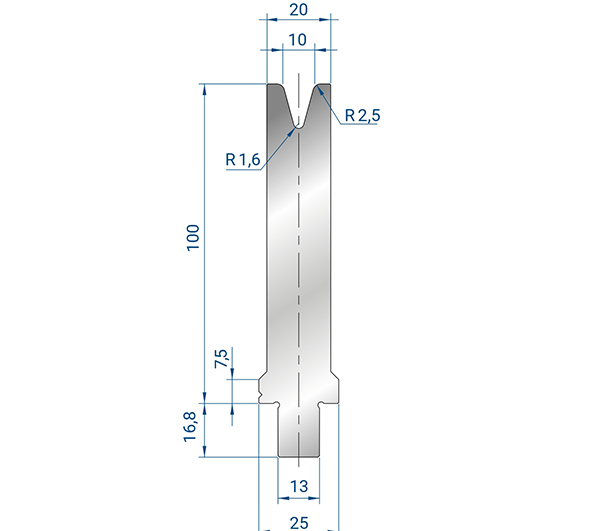
Пуансоны классифицируются по форме рабочей части и назначению:
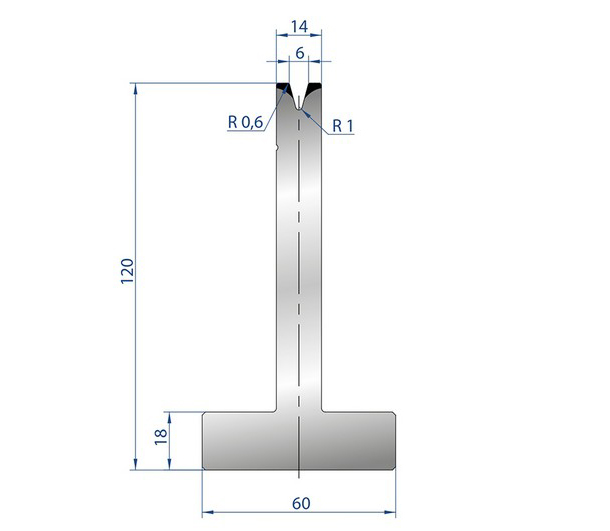
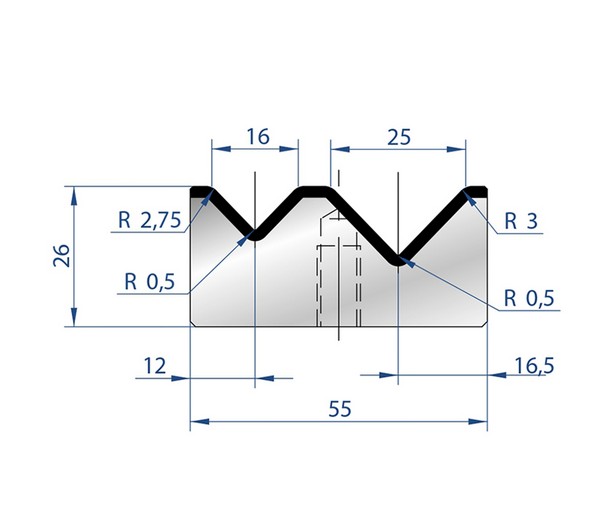
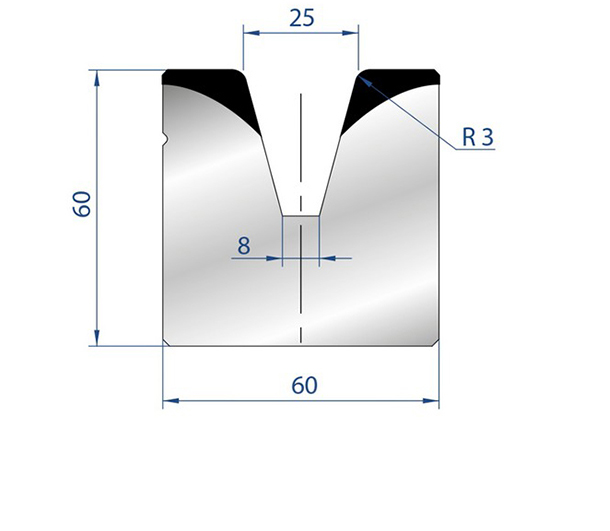
Матрицы подбираются исходя из ширины зева (V-opening). Правило большого пальца гласит, что ширина зева должна быть в 6–8 раз больше толщины листа для мягкой стали. Однако для высокопрочных сталей это соотношение может увеличиваться до 10–12 раз.
Одной из главных болей производителей является разнородность парка оборудования. Предприятие может иметь станки Trumpf, LVD и Amada одновременно. Покупка оригинального инструмента для каждого бренда экономически неоправданна из-за высокой стоимости и проблем с логистикой.
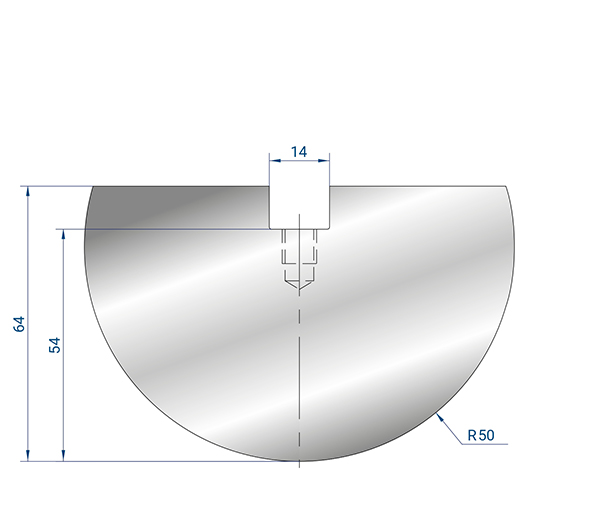
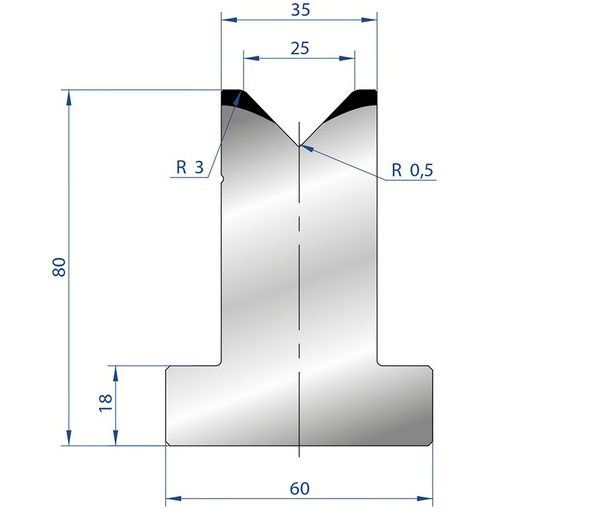
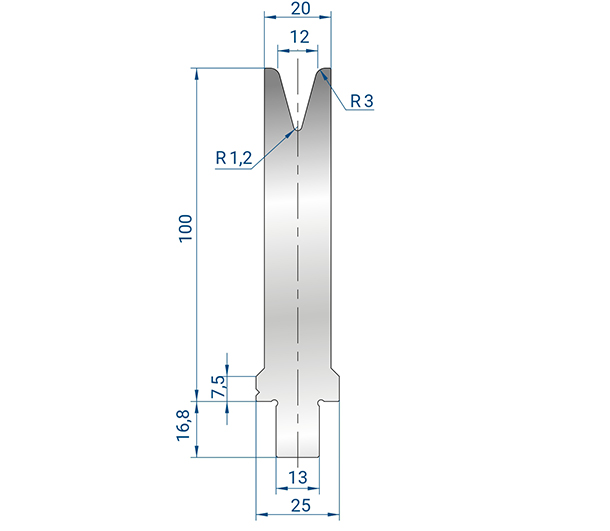
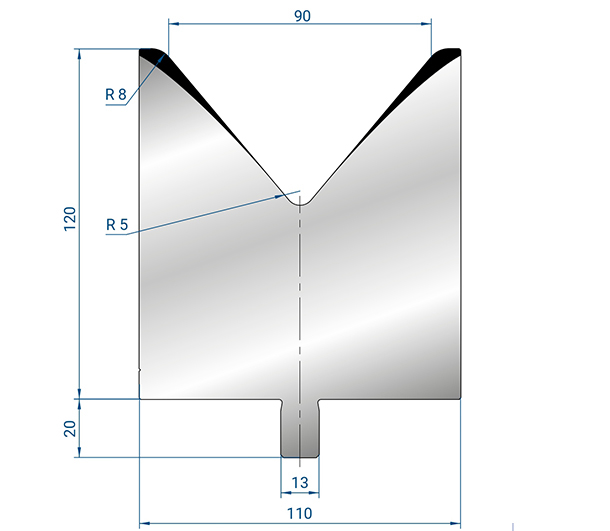
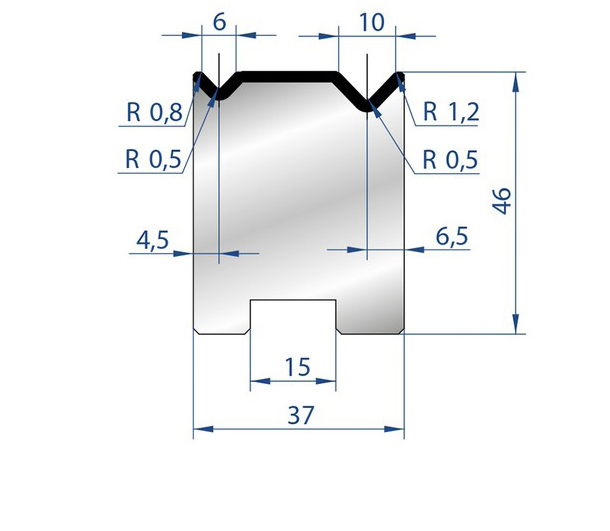
Здесь на помощь приходят универсальные решения. Гибочный инструмент для листогибочных от FABMAX разработан с учетом полной совместимости с ведущими мировыми стандартами. Например, наша серия инструментов совместимости Wila/Trumpf включает модели 001, 1046, 1050, 1063, 1067. Эти компоненты обеспечивают бесперебойную интеграцию в существующие линии обработки без необходимости модификации самих станков.
Использование универсального инструмента дает следующие преимущества:
Важно отметить, что совместимость касается не только механических размеров хвостовика, но и взаимодействия с цифровыми интерфейсами станков. Современные пресс-формы должны корректно считываться системой автоматической настройки угла гиба (ACA).
Качество гибочного инструмента напрямую зависит от металлургии. Использование обычной конструкционной стали недопустимо для профессиональной оснастки. В производстве инструмента FABMAX применяются специальные инструментальные стали, такие как 42CrMo4, 50CrMoV13 или аналоги, подвергнутые вакуумной термообработке.
Ключевые параметры материала:
| Параметр | Значение / Описание | Влияние на эксплуатацию |
|---|---|---|
| Твердость (HRC) | 50–58 HRC (в зависимости от типа инструмента) | Определяет сопротивление абразивному износу. Слишком высокая твердость может привести к хрупкости. |
| Предел текучести | > 1000 МПа | Способность выдерживать высокие нагрузки без необратимой пластической деформации самого инструмента. |
| Микроструктура | Мелкозернистая, однородная | Обеспечивает равномерное распределение напряжений и отсутствие внутренних дефектов. |
| Покрытие | Нитрид титана (TiN), DLC или оксидирование | Снижает коэффициент трения, предотвращает приваривание частиц металла (налитообразование) и коррозию. |
Каждый инструмент проходит многоуровневую проверку: контроль твердости, измерение геометрических параметров на трехкоординатных измерительных машинах (CMM) и тестирование на усталостную прочность. Внедрена сквозная система отслеживания партий, что позволяет гарантировать стабильность качества от заказа к заказу.
Помимо стандартной оснастки, современное производство требует внедрения вспомогательных систем, снижающих время непроизводительных простоев. Компания FABMAX предлагает ряд технологических инноваций:
При гибке длинномерных деталей центральная часть нижней балки станка прогибается под нагрузкой, что приводит к неравномерному углу гиба (больше в центре, меньше по краям). Венчающая система автоматически компенсирует этот прогиб, изменяя профиль нижней матрицы в реальном времени. Это позволяет получать деталь с постоянным углом по всей длине без ручной подкладки shim-пластин.
Для работы с нержавеющими сталями, алюминием и окрашенными листами критически важно отсутствие царапин на поверхности. Специальная защитная пленка, наносимая на рабочую часть матрицы, исключает прямой контакт металла с металлом. Это решение особенно востребовано в архитектурном остеклении и производстве лифтового оборудования, где внешний вид детали имеет первостепенное значение.
Системы быстрой смены инструмента позволяют сократить время переналадки с 30–40 минут до 2–3 минут. Это переводит экономическую целесообразность мелкосерийного производства на новый уровень, позволяя брать в работу заказы партиями от 10–50 штук.
При формировании бюджета на оснастку руководители часто стоят перед выбором: покупать оригинальный инструмент у производителя станка или обращаться к специализированным сторонним производителям, таким как FABMAX.
| Критерий | Оригинальный инструмент (OEM) | Специализированный производитель (FABMAX) |
|---|---|---|
| Стоимость | Высокая (включает бренд-премию) | Оптимальная (соотношение цена/качество) |
| Сроки поставки | Часто длительные (логистика крупных корпораций) | Гибкие (10–15 дней для стандартных позиций) |
| Техническая поддержка | Общая, часто через дилеров | Профильная, инженерный консалтинг |
| Кастомизация | Затруднена или очень дорога | Возможна разработка нестандартных решений |
| Качество стали | Стабильно высокое | Высокое (при наличии сертификатов и контроля) |
Из таблицы видно, что для стандартных операций использование качественного совместимого инструмента экономически более выгодно. Оригинальная оснастка оправдана лишь в случаях гарантийных обязательств на новые станки или при использовании уникальных запатентованных технологий гибки, не имеющих аналогов.
Чтобы купить гибочный инструмент правильно и избежать ошибок, следуйте этому чек-листу:
Инженерный совет: при гибке высокопрочных сталей (Hardox, Domex) никогда не используйте старые, изношенные матрицы. Даже небольшой износ рабочей кромки приведет к непредсказуемому пружинению и браку. В таких случаях инвестиция в новый качественный инструмент окупается за счет снижения процента отходов.
Работа с прямым производителем, таким как FABMAX, обеспечивает прозрачность цепочки поставок. Рынок сбыта компании охватывает страны Европейского союза, СНГ, Турцию, Ближний Восток и Юго-Восточную Азию. Прямые контракты исключают наценки посредников.
Средний срок выполнения заказов составляет 10–15 рабочих дней для стандартной конфигурации. Для срочных проектов предусмотрена возможность ускоренного производства. Вся продукция сопровождается паспортами качества и сертификатами соответствия. Гарантия на инструмент составляет 12 месяцев с момента отгрузки, что подтверждает уверенность производителя в ресурсе своих изделий.
Техническая поддержка не заканчивается на моменте отгрузки. Специалисты FABMAX готовы проконсультировать по режимам обработки, помочь с подбором инструмента под конкретную задачу и дать рекомендации по продлению ресурса оснастки. Услуги включают составление технических спецификаций и обучение персонала правилам безопасной и эффективной работы с инструментом.
Ширина зева (V) обычно выбирается как 6–8 кратная толщина листа (S) для мягкой стали (S x 6…8). Для нержавеющей стали коэффициент увеличивается до 8–10 из-за большего сопротивления деформации. Например, для листа 2 мм из нержавейки оптимальна матрица с зевом 16–20 мм. Использование слишком узкого зева требует чрезмерного давления и может повредить станок, а слишком широкого — приводит к большому внутреннему радиусу гиба.
Да, если вы выберете серию инструментов с универсальным хвостовиком или специфические адаптеры. Линейка совместимости Wila/Trumpf от FABMAX (модели 001, 1046 и др.) разработана специально для обеспечения взаимозаменяемости. Однако перед заказом рекомендуется предоставить модель вашего станка инженерам для подтверждения совместимости систем быстрой замены.
Алюминий — мягкий материал, легко подвергающийся адгезионному износу. Частицы алюминия могут налипать на сталь инструмента, а затем царапать поверхность следующих деталей. Решение: использование инструмента с полированной поверхностью, применение специальной гибочной пленки или нанесение смазки на заготовку. Также помогает использование матриц с пластиковыми вставками.
Да. При использовании нескольких коротких сегментов вместо одного длинного крайне важна их точная юстировка по высоте. Даже разница в 0,05 мм между соседними сегментами создаст видимую ступеньку на изделии. Система венчирования и качественные прецизионные сегменты FABMAX минимизируют эту проблему, но настройка остается задачей квалифицированного оператора.
Для заказа нестандартного инструмента необходимо предоставить чертеж детали, материал, толщину листа и желаемый внутренний радиус. Инженеры FABMAX подготовят 3D-модель инструмента, согласуют её с вами и рассчитают сроки изготовления. Обычно такие заказы выполняются в течение 15–20 дней в зависимости от сложности геометрии.
Правильно подобранный гибочный инструмент для листогибочных — это не просто расходный материал, а инвестиция в стабильность вашего производства. Снижение процента брака, уменьшение времени наладки и увеличение срока службы оборудования напрямую влияют на рентабельность бизнеса. Выбирая партнера, обращайте внимание не только на цену, но и на техническую компетенцию, наличие контроля качества и способность предложить комплексное решение.
Компания FABMAX готова стать вашим надежным партнером в решении задач по гибке металла любой сложности. Мы предлагаем не просто поставку железа, а инженерный подход к каждому заказу.
Если вам требуется расчет стоимости оснастки, подбор аналогов для существующего парка станков или разработка специального инструмента, свяжитесь с нашими техническими специалистами. Получите индивидуальное коммерческое предложение и консультацию по оптимизации вашего производственного процесса.
Ознакомьтесь с полным каталогом решений и техническими характеристиками на нашей странице: гибочный инструмент и оснастка для листогибочных прессов.