2026-09-17
В условиях современного металлообрабатывающего производства точность гибки определяется не только мощностью пресса, но и качеством используемой оснастки. Гибочный инструмент каталог 2026 года отражает смещение фокуса с универсальных решений на специализированные системы, способные минимизировать время переналадки и исключить брак при работе с высокопрочными сталями и алюминиевыми сплавами. Для технологов и закупщиков ключевой задачей становится не просто поиск замены изношенному пуансону, а оптимизация всего процесса формообразования через внедрение совместимых и технологически совершенных компонентов.
Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, предлагает решения, которые интегрируются в производственные линии без необходимости модификации существующего оборудования. Наш подход базируется на глубоком понимании физики процесса гибки: от распределения усилий в зоне контакта до компенсации прогиба стола. В данном обзоре мы рассмотрим, как правильно формировать парк инструмента, какие параметры критичны для разных типов задач и почему совместимость с системами Wila, Trumpf, LVD, Amada и Naso является стандартом де-факто для эффективного цеха.
Рынок металлообработки сталкивается с ростом спроса на сложные геометрические профили и работу с материалами, обладающими высоким пределом текучести. Традиционные методы подбора оснастки «по аналогии» уступают место расчетному моделированию. Современный гибочный инструмент каталог должен предоставлять инженеру не просто список размеров, а данные о жесткости конструкции, радиусах сопряжения и допусках на изготовление.
Основные тренды, влияющие на выбор оснастки:
Правильная категоризация оснастки позволяет быстро находить необходимое решение в каталоге. Продукция FABMAX разделена на несколько ключевых групп, каждая из которых решает spesifikные производственные задачи.
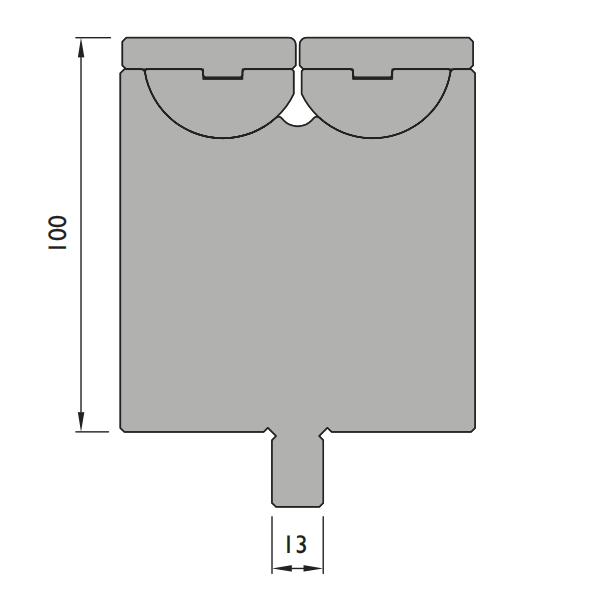
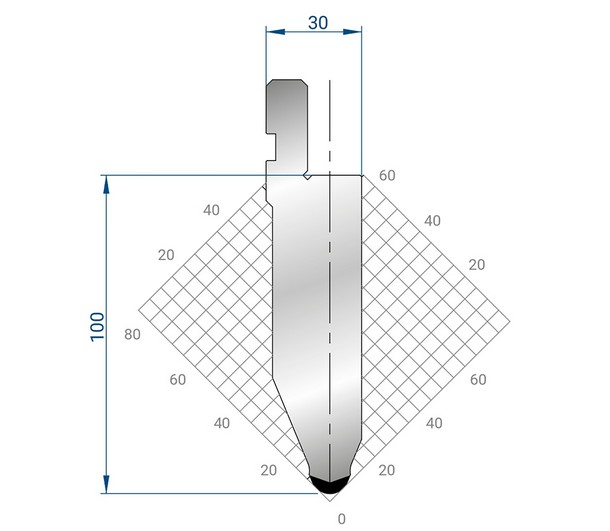
Это основа любого инструментального парка. К данной категории относятся сегментные пуансоны, совместимые с верхними зажимами стандартов Wila и Trumpf. Модели серии 001, 1046, 1050, 1063 и 1067 обеспечивают надежную фиксацию и передачу усилия. Их главное преимущество — взаимозаменяемость и возможность сборки в любые комбинации длины.
Для задач, требующих высокой точности позиционирования, используются пуансоны с шлифованными базами и прецизионными пазами. Важно учитывать, что даже незначительное отклонение в геометрии паза может привести к перекосу инструмента при высоких нагрузках, поэтому контроль микрогеометрии на производстве FABMAX осуществляется с помощью трехкоординатных измерительных машин.
Когда стандартные решения не справляются со сложной геометрией детали, на помощь приходят специализированные профили. В каталоге FABMAX представлены:
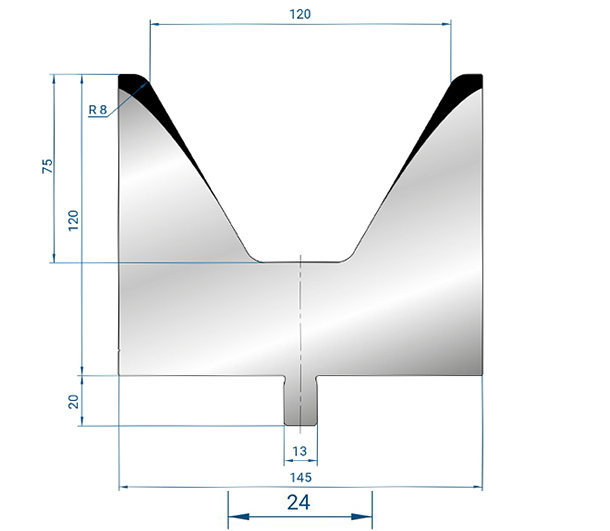
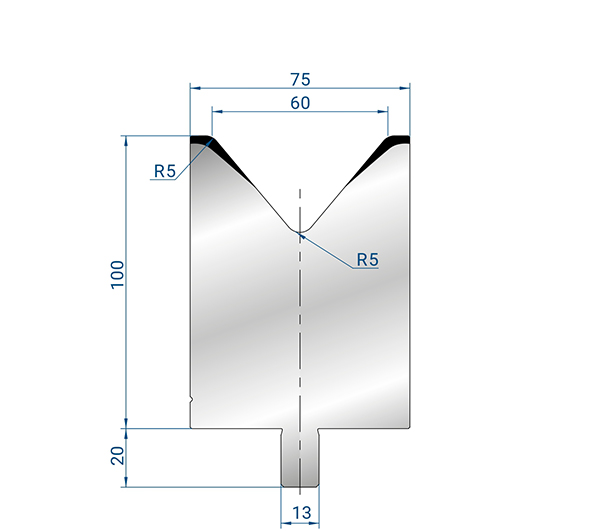
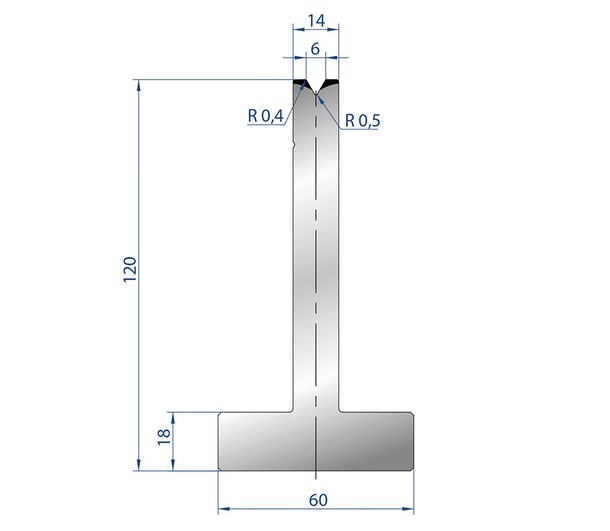
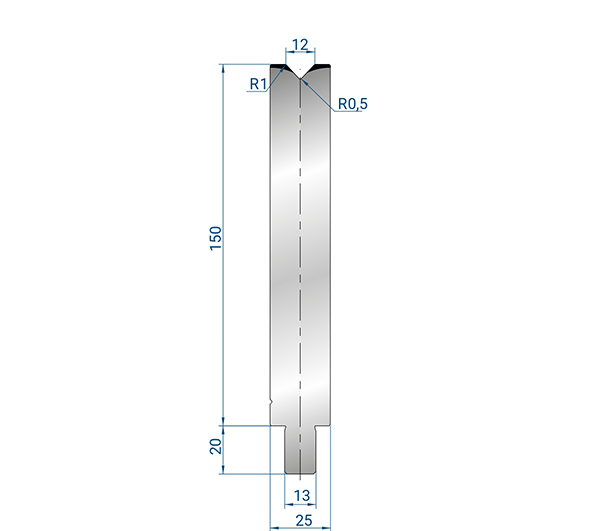
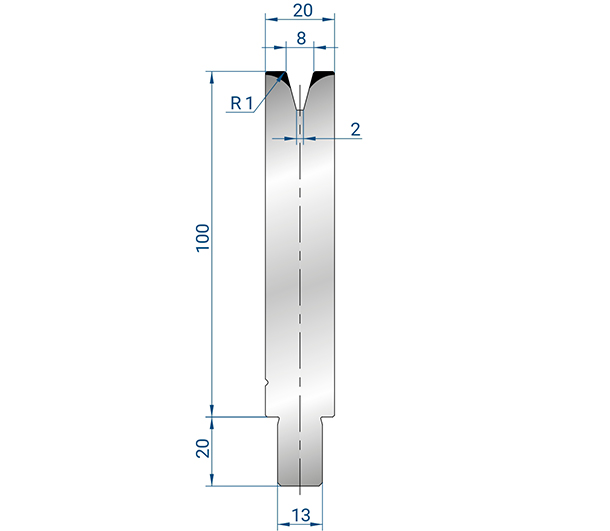
Нижний инструмент играет не менее важную роль. V-образные матрицы подбираются исходя из толщины листа и требуемого внутреннего радиуса гибки. Ошибка в выборе ширины ручья матрицы приводит либо к чрезмерному растяжению материала, либо к невозможности достижения нужного угла.
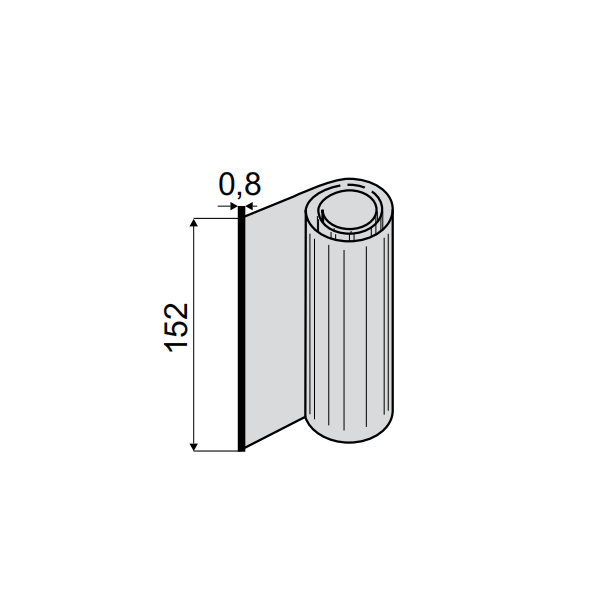
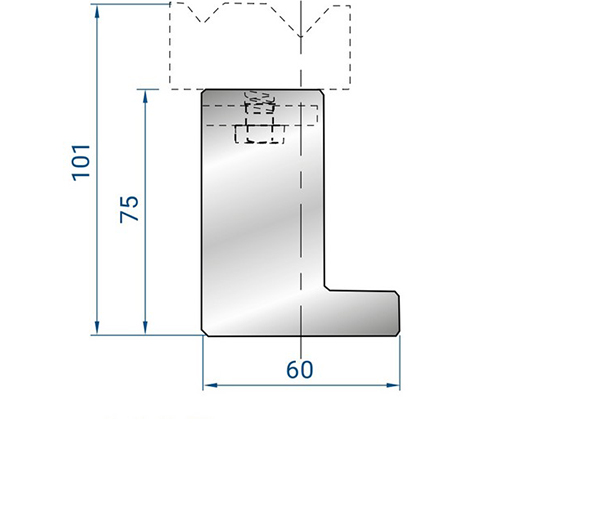
Инновационные решения FABMAX включают гибочную плёнку без следов, которая защищает поверхность листа от царапин при трении о матрицу, и системы быстрой фиксации, исключающие ручной крепеж болтами.
При формировании заказа инженеры часто сталкиваются с вопросом соответствия параметров инструмента характеристикам материала. Ниже приведена справочная информация, помогающая сделать предварительный выбор. Однако окончательное решение должно приниматься на основе расчетов усилия гибки для конкретного сплава.
| Тип инструмента | Материал изготовления | Твердость (HRC) | Применение | Особенности конструкции |
|---|---|---|---|---|
| Стандартные пуансоны (Wila/Trumpf compatible) | Инструментальная сталь 42CrMo4 | 50-52 HRC | Общая металлообработка, конструкционные стали | Стандартные пазы, высокая износостойкость |
| Пуансоны для высоконагруженных режимов (AP/GP/NP серии) | Легированная сталь с улучшенной структурой | 52-54 HRC | Нержавеющие стали, титан, толстолистовая сталь | Усиленная шейка, оптимизированная геометрия для снижения концентрации напряжений |
| Матрицы V-образные | Сталь 42CrMo4 / C45 | 48-50 HRC | Все типы листового металла | Закаленные ручьи, возможность использования сменных вставок |
| Быстрозажимные системы | Сталь + полимерные уплотнители | – | Серийное производство, частая смена задач | Механизм фиксации с индикатором зажима, защита от вылета инструмента |
Важно отметить, что твердость инструмента не должна значительно превышать твердость обрабатываемого материала во избежание хрупкого разрушения. С другой стороны, слишком мягкий инструмент быстро потеряет геометрию рабочей кромки, что приведет к нестабильности угла гибки.
Одной из распространенных ошибок при подборе оснастки является игнорирование явления «пружинения» материала. После снятия нагрузки лист стремится вернуться в исходное состояние, и угол гибки увеличивается. Компенсация этого эффекта достигается за счет недгиба, который зависит от радиуса пуансона и ширины ручья матрицы.
С точки зрения инженерной практики, в условиях циклических нагрузок и работы с разнотолщинными материалами, стабильность геометрических параметров инструмента важнее его предельной прочности. Пуансон, который сохраняет свою форму после 100 000 циклов, обеспечивает меньший разброс углов, чем более твердый, но склонный к микросколам инструмент. Именно поэтому на заводе FABMAX внедрена сквозная система отслеживания партий и многоуровневый контроль: каждый инструмент проходит тестирование на усталостную прочность и проверку совместимости с типовыми матрицами перед отгрузкой.
Кроме того, при гибке деталей с большой длиной (более 2 метров) критическим фактором становится прогиб стола пресса и самого инструмента. Без применения компенсирующих систем (венчинга) центр детали будет иметь больший угол гибки, чем края. Венчающая система Fabmax позволяет автоматически или вручную корректировать положение нижней матрицы, выравнивая линию гибки и обеспечивая одинаковый угол по всей длине изделия.
Выбор между использованием универсального инструмента и заказом специализированной оснастки зависит от объема партии и сложности детали. Рассмотрим сравнительные характеристики двух подходов.
| Критерий | Универсальный инструмент (Standard) | Специализированный инструмент (Custom/Special) |
|---|---|---|
| Стоимость единицы | Низкая | Высокая |
| Время наладки | Длительное (требуется сборка сегментов, настройка упоров) | Минимальное (инструмент заточен под конкретную деталь) |
| Гибкость применения | Высокая (подходит для широкого спектра задач) | Низкая (только для конкретной операции) |
| Качество сложных профилей | Среднее (возможны ограничения по геометрии) | Высокое (точное повторение контура) |
| Рекомендуемый объем партии | Мелкосерийное и среднесерийное производство | Крупносерийное производство или уникальные сложные детали |
Для большинства предприятий оптимальной стратегией является комбинированный парк: базовый набор универсальных пуансонов и матриц для рутинных операций и набор специализированных инструментов (например, Z-образных или с «гусиной шеей») для конкретных продуктовых линеек. Компания FABMAX предлагает оба варианта, обеспечивая полную совместимость с оборудованием ведущих брендов без необходимости модификации станков.
Условия: Листовая нержавеющая сталь AISI 304, толщина 1.5–2.0 мм. Требуется высокая эстетика поверхности, отсутствие царапин и строгое соблюдение углов 90° для последующей сварки.
Решение: Использование пуансонов с полированной рабочей поверхностью и применение гибочной плёнки без следов на матрицах. Для обеспечения точности углов применяется венчающая система Fabmax, компенсирующая прогиб стола при гибке длинных сторон корпуса.
Результат: Снижение процента брака по поверхностным дефектам до нуля, уменьшение времени на полировку сварных швов благодаря идеальной стыковке кромок.
Условия: Оцинкованная сталь, толщина 0.5–1.0 мм. Большие объемы, необходимость выполнения множественных гибов за один проход (профилирование).
Решение: Применение узких пуансонов и специальных матриц с малым углом раскрытия. Использование быстрозажимных пресс-форм позволяет оператору быстро менять конфигурацию инструмента под разные типы профилей.
Результат: Увеличение производительности участка гибки на 30% за счет сокращения времени переналадки и возможности выполнения сложных профилей за один удар пресса.
Надежность гибочного инструмента напрямую влияет на безопасность оператора и сохранность дорогостоящего прессового оборудования. Производственные мощности FABMAX соответствуют стандартам класса «точной механики». Завод оснащен современными станками с ЧПУ, системами термообработки и контроля микрогеометрии поверхности.
Каждый инструмент проходит многоуровневую проверку:
Внедренная система прослеживаемости партий позволяет отследить историю изготовления каждого пуансона или матрицы. Средний срок выполнения заказов составляет 10–15 рабочих дней для стандартной конфигурации. На всю продукцию предоставляется гарантия 12 месяцев с момента отгрузки, что подтверждает уверенность производителя в качестве своих изделий.
Инструмент FABMAX разработан для полной совместимости с оборудованием Wila, Trumpf, LVD, Amada и Naso. Если ваш станок оснащен стандартными зажимами этих брендов, наша оснастка подойдет без каких-либо доработок. Для нестандартных или старых моделей станков наши инженеры могут подготовить CAD-модели и провести виртуальную проверку совместимости перед изготовлением.
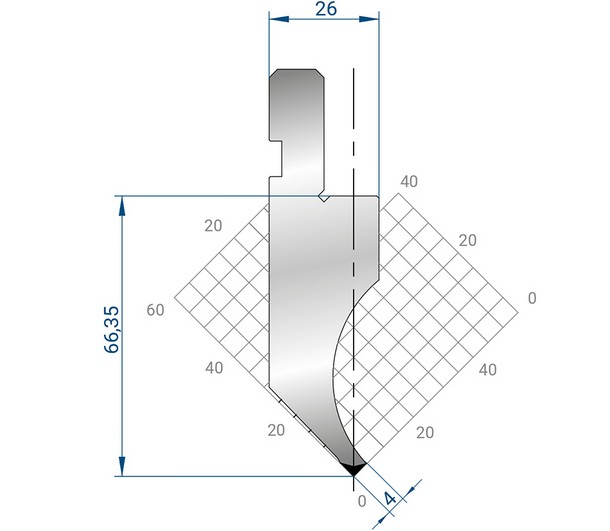
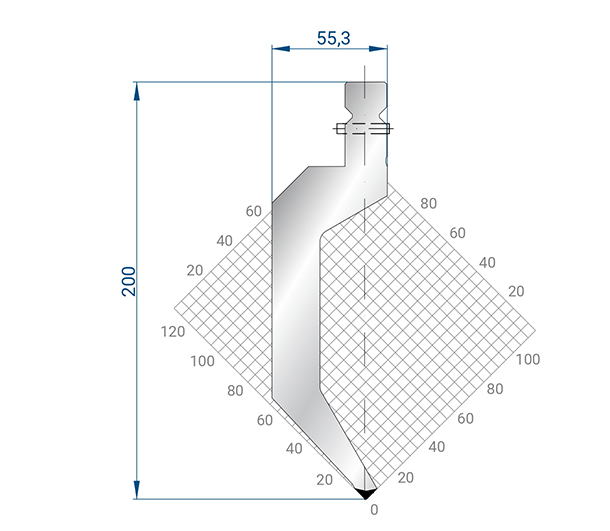
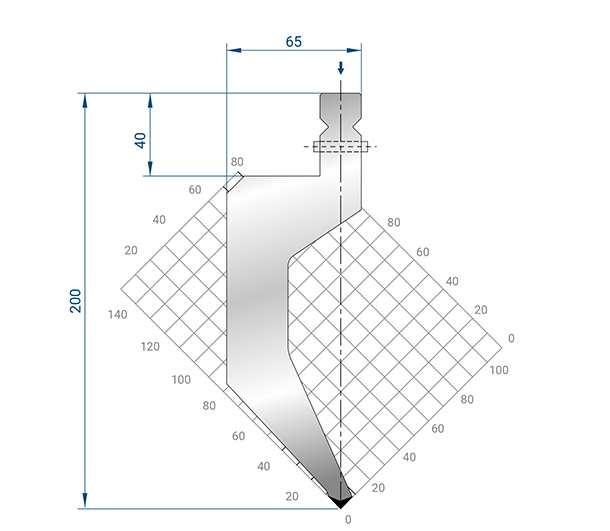
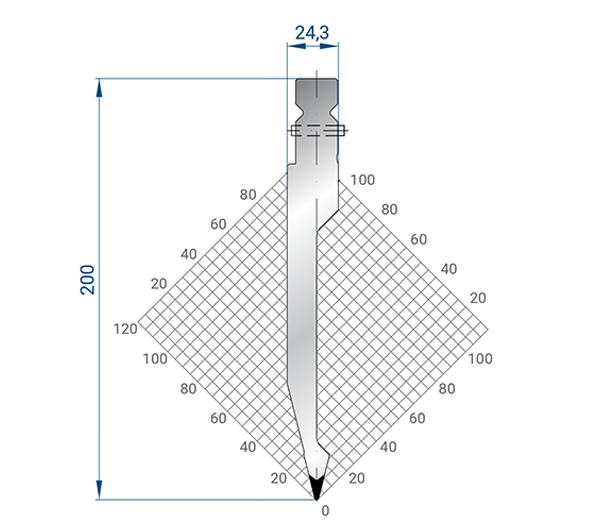
Пуансоны с «гусиной шеей» имеют смещенную рабочую часть, что позволяет формировать закрытые профили (например, короба или П-образные детали) без столкновения верхней части инструмента с уже отогнутыми бортами заготовки. Это расширяет технологические возможности пресса и позволяет выполнять сложные гибки за меньшее количество операций.
Ширина ручья матрицы (V) обычно выбирается в зависимости от толщины листа (S). Общее правило: V = 6-8 * S для мягкой стали и V = 8-10 * S для нержавеющей стали. Слишком узкий ручей требует большего усилия и может повредить материал, слишком широкий — приводит к большому радиусу гибки и сильному пружинению. Точный расчет зависит от требуемого внутреннего радиуса и свойств материала.
Да, компания работает напрямую с производственными предприятиями, обеспечивая техническую поддержку на всех этапах. Услуги включают составление технических спецификаций, подготовку CAD-моделей, консультации по режимам обработки и рекомендации по продлению ресурса инструмента. Мы помогаем подобрать оптимальное решение под конкретную задачу и станок.
Срок службы зависит от множества факторов: типа обрабатываемого материала, наличия абразивных покрытий на листе, правильности настройки станка и соблюдения рекомендаций по максимальному усилию. При правильной эксплуатации и регулярном обслуживании инструмент FABMAX демонстрирует высокую стойкость к износу и усталостным разрушениям, обеспечивая стабильное качество гибки на протяжении длительного времени.
Выбор гибочного инструмента — это инвестиция в стабильность вашего производственного процесса. Экономия на оснастке часто приводит к скрытым убыткам: простоам из-за поломок, браку деталей и дополнительным затратам на постобработку. Каталог 2026 года от FABMAX предлагает сбалансированное сочетание инноваций и надежности.
При формировании заказа рекомендуем:
Компания FABMAX готова стать вашим надежным партнером в повышении эффективности гибочных операций. Мы предлагаем не просто поставку металла, а технологически продуманные, сертифицированные и логистически доступные решения, проверенные на практике в странах ЕС, СНГ и Азии.
Для получения подробной консультации, запроса коммерческого предложения или технической документации перейдите на страницу гибочный инструмент каталог и свяжитесь с нашими специалистами. Мы поможем подобрать оснастку, которая обеспечит максимальную отдачу от вашего листогибочного оборудования.