2026-09-20
При выборе оборудования для металлообработки ключевым вопросом для инженеров и закупщиков становится не только техническая спецификация, но и итоговая стоимость владения. Гидравлический листогибочный станок представляет собой сложную инженерную систему, где цена формируется под воздействием десятков переменных: от усилия гибки и длины гиба до типа системы компенсации прогиба и точности позиционирования заднего упора. В 2026 году рынок промышленного оборудования демонстрирует четкий тренд на интеграцию гидравлических приводов с цифровыми системами управления, что позволяет достигать высокой повторяемости результатов при сохранении энергоэффективности.
Понимание структуры затрат необходимо для корректного планирования бюджета производства. Стоимость станка «от производителя» часто отличается от финальной цены дилера наличием скрытых опций, таких как специализированный инструмент, программное обеспечение для расчета разверток или расширенная гарантия. Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов и вспомогательных систем, подчеркивает важность комплексного подхода: надежность самого станка напрямую зависит от качества применяемой оснастки. Правильно подобранные пуансоны и матрицы, такие как совместимые с системами Wila или Trumpf решения от FABMAX, позволяют раскрыть полный потенциал гидравлического привода, снижая износ оборудования и минимизируя брак.
Ценообразование на гидравлические листогибочные станки не является линейным. Базовая модель может стоить значительно дешевле аналога с похожими паспортными данными, однако разница кроется в компонентах, определяющих долгосрочную точность и ресурс машины. Закупщики должны учитывать следующие технические аспекты, которые напрямую влияют на смету:
Для объективной оценки предложения поставщиков необходимо сопоставлять технические параметры с реальными задачами цеха. Ниже приведена таблица, иллюстрирующая зависимость возможностей станка от его конфигурации.
| Параметр | Базовая конфигурация | Промышленный стандарт (FABMAX compatible) | Высокоточное оборудование |
|---|---|---|---|
| Усилие гибки | До 100 тонн | 100 – 250 тонн | Свыше 300 тонн |
| Точность позиционирования плунжера | ± 0.1 мм | ± 0.01 мм | ± 0.005 мм |
| Тип компенсации прогиба | Ручная (клинья) | Моторизированная (ЧПУ) | Гидравлическая активная |
| Задний упор | 2 оси (X, R) | 4 оси (X, R, Z1, Z2) | 6+ осей с независимыми пальцами |
| Скорость холостого хода | 100 – 150 мм/с | 200 – 250 мм/с | До 300 мм/с и выше |
| Совместимость инструмента | Стандартные европейские пазы | Быстрозажимные системы (Wila/Trumpf style) | Специализированные роботизированные интерфейсы |
Инженерный опыт показывает, что экономия на системе компенсации прогиба при работе с листами длиной более 2 метров неизбежно приводит к необходимости ручной доводки деталей, что сводит на нет преимущества автоматизации. Именно поэтому современные производственные линии все чаще комплектуются системами быстрой смены инструмента и активной компенсацией, что позволяет интегрировать станок в гибкие производственные ячейки.
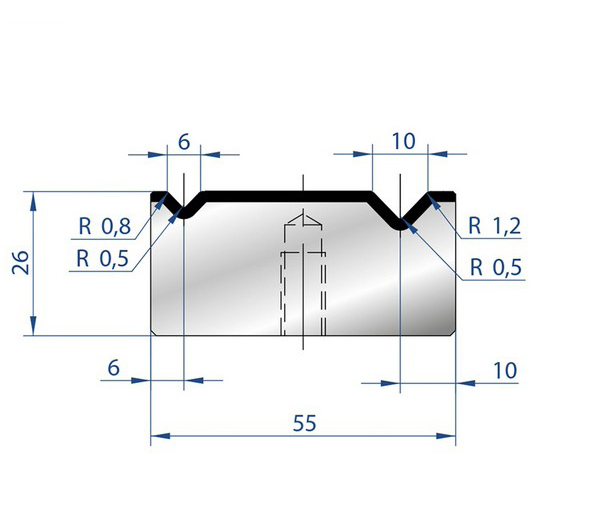
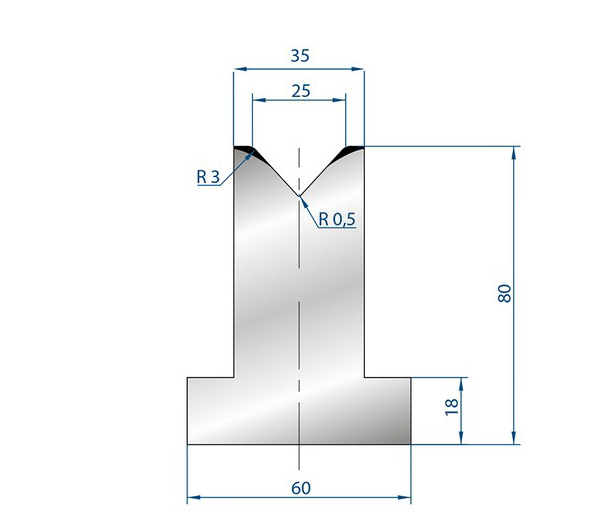
Даже самый совершенный гидравлический листогибочный станок не сможет обеспечить заявленную точность при использовании изношенного или некачественного инструмента. Геометрия пуансона и матрицы определяет радиус гибки, усилие пружинения и качество поверхности детали. Компания FABMAX специализируется на разработке решений, которые повышают точность и скорость гибки, обеспечивая полную совместимость с оборудованием ведущих мировых брендов, таких как Wila, Trumpf, LVD, Amada и Naso.
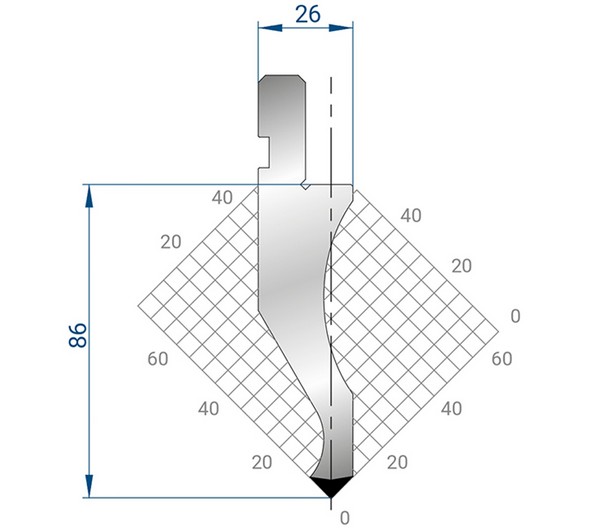
Использование стандартизированных компонентов, таких как универсальные гибочные инструменты моделей 001, 1046, 1050, 1063 и 1067 от FABMAX, гарантирует бесперебойную интеграцию в существующие линии. Эти инструменты проходят строгий контроль геометрии на трехкоординатных измерительных машинах, что исключает накопление ошибок при серийном производстве. Кроме того, специализированные пуансоны собственной разработки FABMAX, включая Z-образные, узкие модели и варианты с «гусиной шеей» (например, AP1012, GP1014), отличаются повышенной жесткостью. Это критически важно для минимизации деформации заготовки при работе с толстолистовым металлом или нержавеющими сталями.
Внедрение быстрозажимных пресс-форм и венчающей системы Fabmax позволяет сократить время переналадки оборудования с часов до минут. Для предприятий, работающих с малыми сериями и частой сменой номенклатуры, это означает прямую экономию фонда рабочего времени станка. Гибочная пленка без следов, также представленная в портфеле FABMAX, решает проблему повреждения декоративных поверхностей листового металла, что особенно актуально для производителей архитектурных элементов и лифтового оборудования.
В 2026 году альтернативой традиционной гидравлике становятся полностью электрические серво-пресса. Однако гидравлические станки сохраняют доминирующее положение в сегменте средних и тяжелых работ благодаря соотношению мощности и стоимости. Рассмотрим сравнительные характеристики для обоснования выбора.
| Критерий | Гидравлический привод | Электрический (серво) привод |
|---|---|---|
| Максимальное усилие | Высокое (до нескольких тысяч тонн) | Ограничено (обычно до 100-150 тонн) |
| Стоимость оборудования | Ниже при большом тоннаже | Выше из-за стоимости сервомоторов |
| Энергопотребление | Среднее (снижается с серво-гидравликой) | Низкое (энергия только в момент гибки) |
| Скорость работы | Высокая скорость холостого хода | Высокая точность, но ограниченная скорость под нагрузкой |
| Обслуживание | Требует контроля масла, фильтров, уплотнений | Минимальное (отсутствие гидравлики) |
| Применение | Толстые листы, длинные гибы, серийное производство | Тонкие листы, высокоточная электроника, мелкие детали |
Для большинства задач металлообработки, связанных с конструкционными сталями толщиной от 2 мм и выше, гидравлический листогибочный станок остается безальтернативным решением. Электрические аналоги экономически нецелесообразны при необходимости гибки длинномерных деталей из толстого металла. Важно отметить, что современная гидравлика с серво-насосами практически нивелирует недостаток высокого энергопотребления, делая гидравлические прессы конкурентоспособными по эксплуатационным расходам.
Понимание того, как оборудование ведет себя в конкретных условиях, помогает избежать ошибок при закупке. Рассмотрим два типичных сценария использования гидравлических прессов в связке с оснасткой высокого класса.
Условия: Серийное производство шкафов из нержавеющей стали AISI 304 толщиной 1.5–2 мм. Требуется высокая эстетика поверхности (отсутствие царапин) и точность углов для последующей сварки.
Технические требования: Станок с усилием 100 тонн и длиной гиба 3 метра. Критична скорость переналадки между разными моделями шкафов.
Решение: Использование гидравлического станка с моторизированной компенсацией прогиба и быстрозажимными системами. Применение гибочной пленки без следов от FABMAX защищает зеркальную поверхность нержавейки. Пуансоны с острым профилем (например, NP1002) обеспечивают четкий радиус гибки, необходимый для плотного прилегания деталей корпуса.
Результат: Снижение брака по поверхностным дефектам на 90%, сокращение времени наладки на 40% благодаря быстросменному инструменту.
Условия: Гибка конструкционной стали S355 толщиной 6–10 мм. Детали имеют большую длину (до 4 метров) и значительный вес.
Технические требования: Высокое усилие (250+ тонн), устойчивость рамы к боковым нагрузкам, точность угла гибки по всей длине для обеспечения стыкуемости конструкций.
Решение: Мощный гидравлический пресс с усиленной сварной рамой. Использование Z-образных и широких пуансонов FABMAX, рассчитанных на высокие нагрузки. Интеграция системы автоматической поддержки листа (follow-up bars) для предотвращения провисания заготовки.
Результат: Стабильная геометрия крупных узлов, отсутствие необходимости в дополнительной механической обработке кромок перед сваркой.
Закупка промышленного оборудования — это инвестиция на десятилетие. При выборе производителя или дистрибьютора гидравлических листогибочных станков и оснастки следует руководствоваться следующими принципами:
Цена формируется из стоимости базовой машины (рама, цилиндры, гидравлика), системы ЧПУ, количества осей заднего упора, типа компенсации прогиба и дополнительных опций (лазерная защита, автоматическая смазка). Также существенную часть стоимости составляет первичный комплект инструмента и доставка.
Да, продукция FABMAX разработана с учетом полной совместимости с оборудованием ведущих мировых брендов, включая Wila, Trumpf, LVD, Amada и Naso. Универсальные инструменты и адаптеры позволяют интегрировать оснастку FABMAX в существующие производственные линии без необходимости модификации самих станков.
Регламент обслуживания зависит от интенсивности эксплуатации. Обычно требуется ежегодная замена гидравлического масла и фильтров, а также регулярная проверка герметичности соединений и состояния уплотнений. Использование качественных компонентов и соблюдение чистоты рабочей среды значительно увеличивают межсервисные интервалы.
Быстрозажимные системы (как верхнего, так и нижнего инструмента) позволяют сменять пуансоны и матрицы за секунды без использования гаечных ключей. Это критически важно для мелкосерийного производства, где время переналадки напрямую влияет на рентабельность заказа. Кроме того, они обеспечивают высокую повторяемость установки инструмента.
Не рекомендуется эксплуатировать станок на пределе его номинального усилия постоянно. Оптимальный рабочий диапазон составляет 70-80% от максимального тоннажа. Это снижает износ рамы, гидравлики и инструмента, продлевая общий ресурс оборудования. Если ваши задачи требуют усилия 90 тонн, целесообразно рассмотреть станок на 100-120 тонн.
Выбор гидравлического листогибочного станка должен базироваться на тщательном анализе производственной программы. Не стоит переплачивать за избыточный тоннаж или количество осей, если они не будут востребованы, но экономия на ключевых компонентах, таких как система компенсации или качество инструмента, обернется ростом себестоимости продукции из-за брака и простоев.
С точки зрения инженерной практики, стабильность процесса гибки достигается не только мощностью станка, но и жесткостью инструментальной системы. Внедрение решений от проверенных производителей оснастки, таких как FABMAX, позволяет стабилизировать геометрические параметры деталей и снизить нагрузку на приводы станка. Инструменты с оптимизированной геометрией и высокой износостойкостью способствуют сохранению точности оборудования на протяжении всего срока службы.
При планировании закупок в 2026 году рекомендуется запрашивать у поставщиков не только коммерческие предложения, но и технические консультации по адаптации инструмента под конкретные задачи. Комплексный подход, объединяющий надежное гидравлическое оборудование и высокоточную оснастку, является залогом эффективной и рентабельной металлообработки.
Для получения детальных технических спецификаций, подбора совместимого инструмента и расчета сроков поставки рекомендуется обратиться к специалистам. Ознакомьтесь с полным каталогом решений для повышения эффективности ваших гибочных операций: гибочный инструмент и системы FABMAX.