2026-09-19
При планировании модернизации производственной линии или запуске нового цеха металлообработки ключевым вопросом для инженеров и закупщиков становится не просто наличие оборудования, а понимание структуры его стоимости. Листогибочный станок пресс представляет собой сложный технологический комплекс, цена которого формируется под влиянием десятков технических параметров, от усилия гибки до точности позиционирования заднего упора. В условиях рынка 2026 года, когда требования к повторяемости деталей и скорости переналадки достигли максимума, подход к оценке стоимости сместился от простой покупки «железа» к инвестициям в общую эффективность процесса (OEE).
Понимание того, из чего складывается итоговая сумма в коммерческом предложении, позволяет избежать скрытых расходов на последующую доработку оборудования или покупку недостающих компонентов. Стоимость гидравлического или электрического пресса зависит не только от бренда производителя станка, но и от качества сопутствующего инструмента, систем компенсации прогиба и программных модулей. Например, выбор между стандартной механической компенсацией и активной гидравлической венчающей системой может изменить бюджет проекта на 15–20%, но при этом кардинально повлиять на точность длинномерных деталей. Компания FABMAX, специализирующаяся на высокоточных гибочных инструментах и вспомогательных системах, отмечает, что часто именно оптимизация инструментальной оснастки и правильная настройка процессов позволяют снизить требования к классу самого станка, сохраняя при этом высокое качество продукции.
Ценообразование в сегменте промышленного гибочного оборудования строго регламентировано техническими характеристиками. Нельзя сравнивать стоимость двух станков, не учитывая их конструктивные различия. Ниже приведены основные параметры, которые напрямую влияют на формирование цены.
Современный рынок предлагает три основных типа приводов, каждый из которых имеет свою ценовую нишу и область применения:
При гибке длинномерных листов (более 2 метров) верхняя балка станка подвергается прогибу под нагрузкой, что приводит к неравномерному углу гибки по длине детали. Для устранения этого эффекта применяются системы компенсации:
Инженеры FABMAX подчеркивают, что даже самая совершенная система венчирования не сможет компенсировать неточности изношенного или некачественного инструмента. Поэтому интеграция стандартизированных инструментов, таких как совместимые с Wila/Trumpf решения от FABMAX, позволяет максимально раскрыть потенциал системы компенсации станка.
Задний упор отвечает за позиционирование листа перед гибом. Количество осей определяет цену:
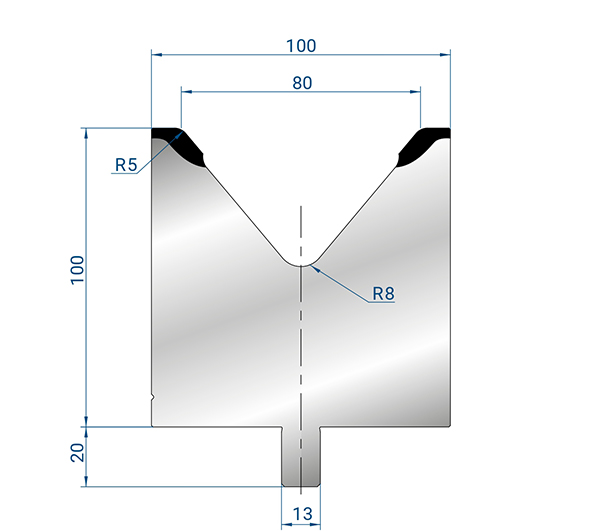
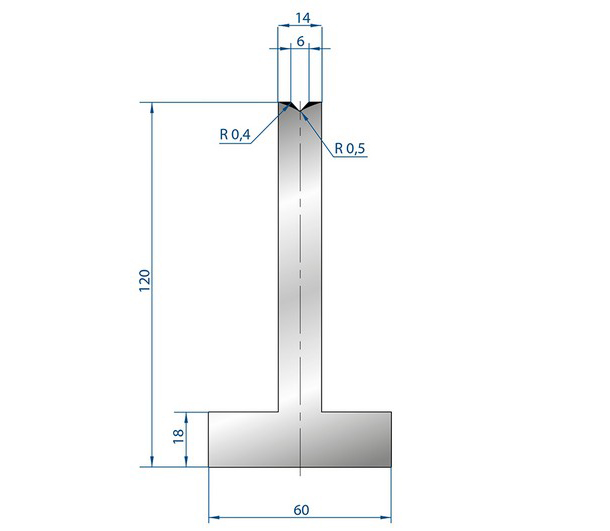
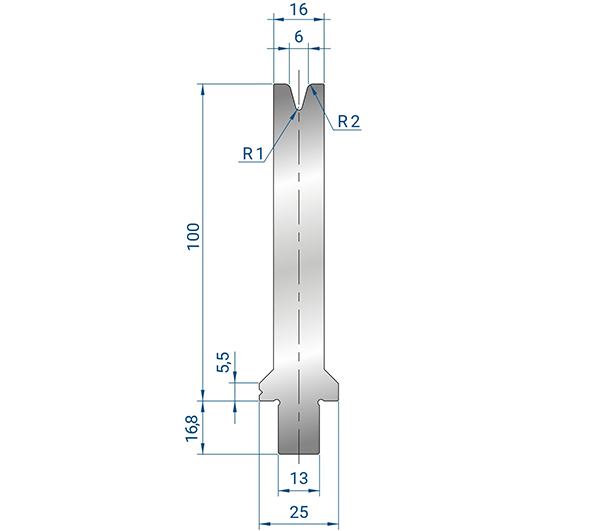
Часто закупщики фокусируются исключительно на цене самого станка, недооценивая роль инструмента. Однако именно пуансоны и матрицы контактируют с материалом и определяют конечное качество изделия. Некачественный инструмент приводит к браку, повреждению поверхности листа и быстрому износу самого станка.
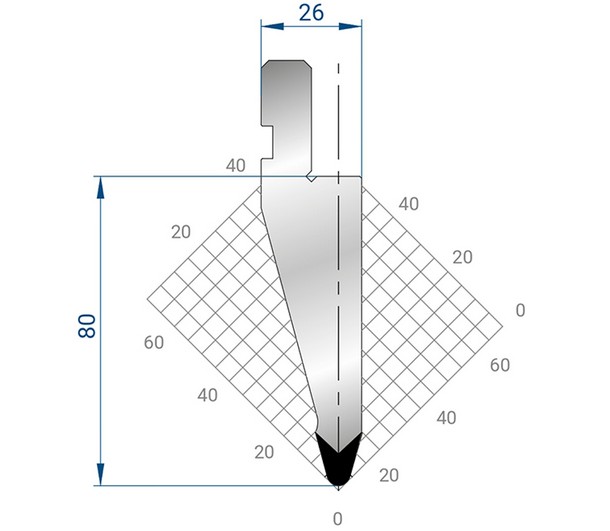
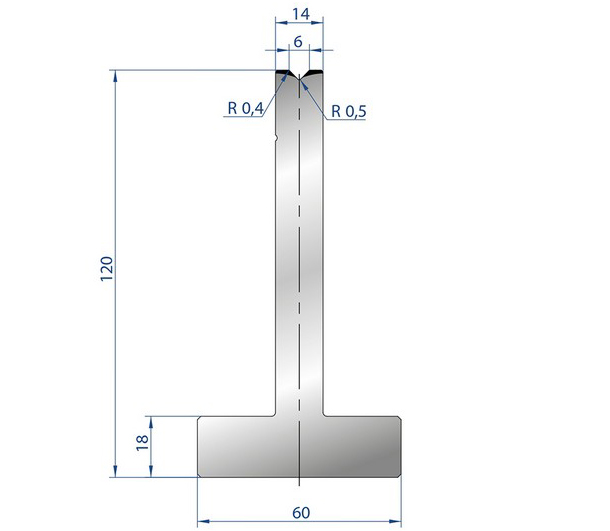
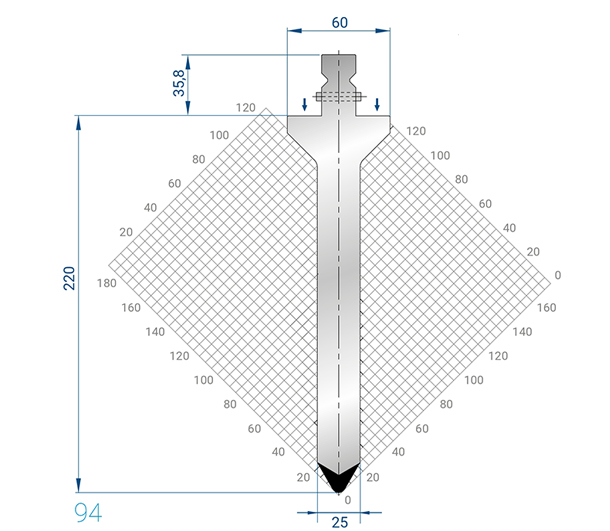
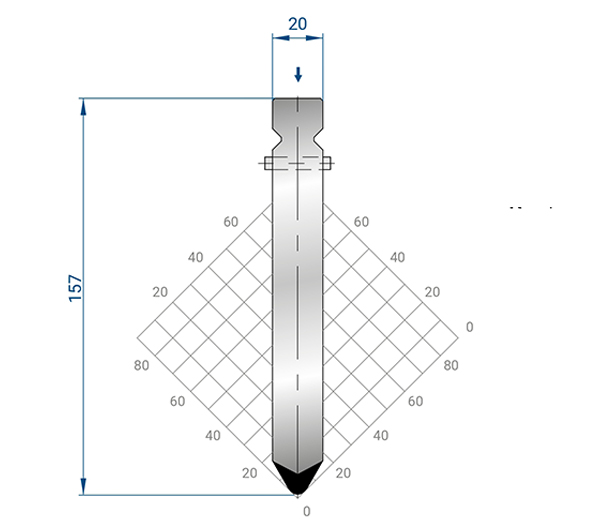
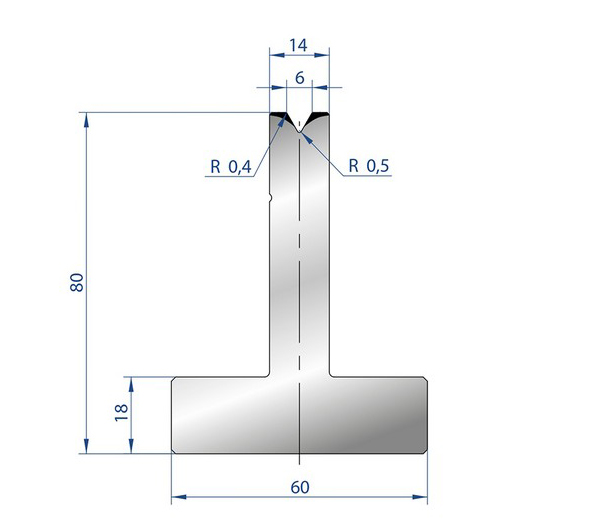
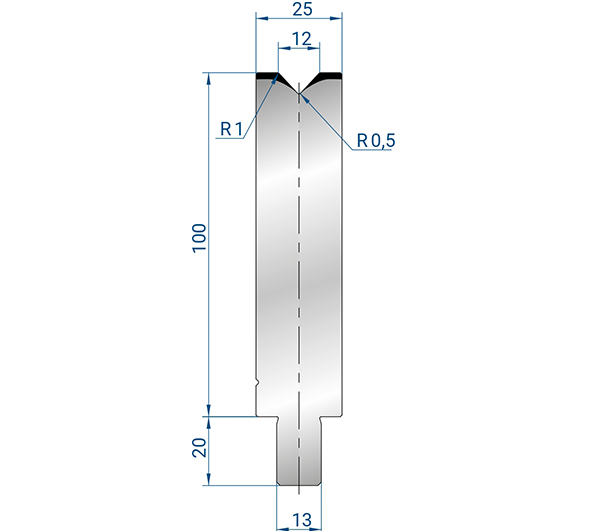
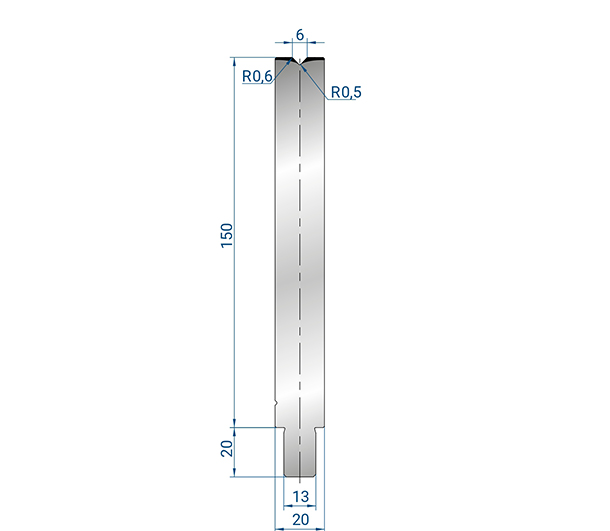
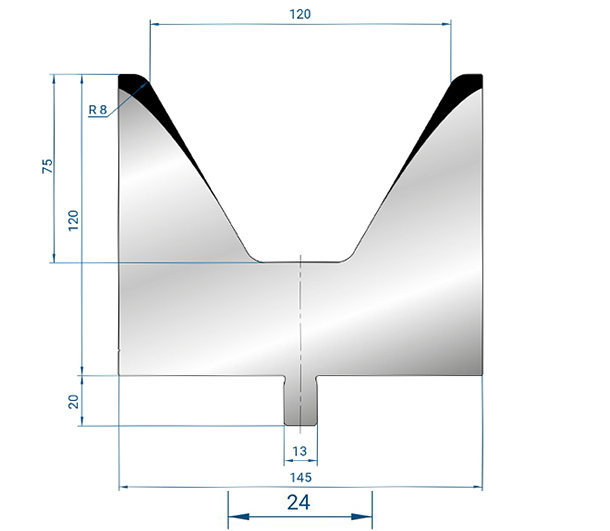
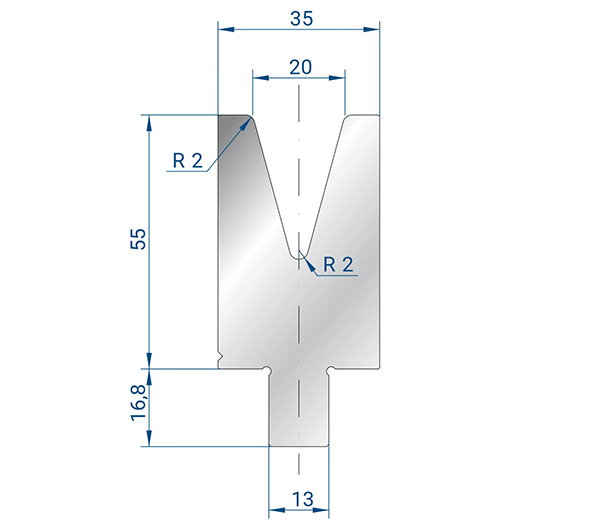
Стандартизация инструмента — один из способов снижения операционных затрат. Использование универсальных систем, таких как инструменты совместимости Wila/Trumpf, предлагаемые компанией FABMAX, позволяет сократить время переналадки с часов до минут. Модели 001, 1046, 1050, 1063 и 1067 обеспечивают быструю замену и надежную фиксацию, что особенно важно при мелкосерийном производстве, где частота смены заказов высока.
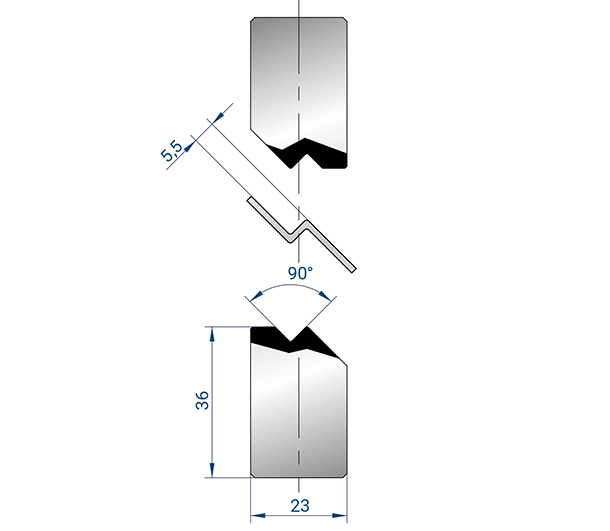
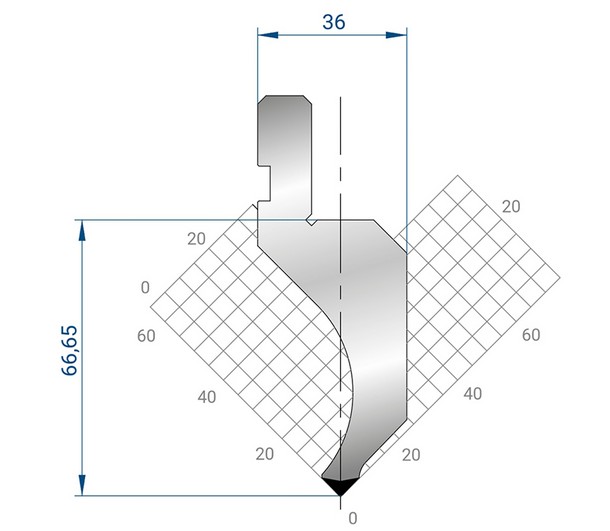
Кроме того, специализированные пуансоны собственной разработки FABMAX, такие как Z-образные, узкие, для створок или с «гусиной шеей» (модели AP1012, GP1014, NP1002), позволяют выполнять сложные геометрические формы за один проход, исключая необходимость в дополнительных операциях или другом оборудовании. Это снижает совокупную стоимость обработки детали, даже если первоначальные инвестиции в инструмент были выше среднерыночных.
Для облегчения выбора оборудования ниже приведена сравнительная таблица основных типов станков, представленных на рынке в 2026 году. Данные являются обобщенными и могут варьироваться в зависимости от конкретного производителя и комплектации.
| Характеристика | Гидравлический (стандарт) | Гибридный (серво-гидравлика) | Электрический (серво-механический) |
|---|---|---|---|
| Начальная стоимость | Низкая / Средняя | Средняя / Высокая | Высокая |
| Точность гибки | ±0.5° – ±1° | ±0.1° – ±0.3° | ±0.1° |
| Скорость работы | Низкая / Средняя | Высокая | Очень высокая |
| Энергопотребление | Высокое (постоянная работа насоса) | Среднее (насос работает только при гибке) | Низкое (только в момент усилия) |
| Требования к обслуживанию | Высокие (замена масла, фильтров, уплотнений) | Средние | Низкие (отсутствие гидравлики) |
| Уровень шума | Высокий | Средний | Низкий |
| Рекомендуемое применение | Толстые листы, единичные заказы, черный металл | Смешанное производство, средняя серия | Тонкие листы, массовое производство, электроника, нержавейка |
Из таблицы видно, что выбор типа привода должен диктоваться характером задач. Для гибки толстолистовой стали (более 6-8 мм) гидравлические прессы остаются безальтернативным решением из-за способности развивать огромное усилие. Для тонколистовой стали и алюминия электрические прессы обеспечивают наилучшее соотношение скорости и точности.
Опыт эксплуатации показывает, что первоначальная цена станка составляет лишь 60-70% от общей стоимости владения (TCO) за первые пять лет. Остальные 30-40% приходятся на обслуживание, ремонт, энергоносители и, что самое важное, на брак и простои.
Одной из распространенных ошибок является покупка станка с запасом по усилию, но с экономией на системе управления и инструменте. Инженеры предупреждают: если станок способен развить 100 тонн, но его задний упор имеет люфт в 0.5 мм, вы не сможете изготовить деталь с допуском ±0.2 мм. Более того, попытки компенсировать неточность механическими подкладками или многократными пробными гибками приводят к катастрофическому падению производительности.
Другой важный аспект — совместимость инструмента. Многие станки поставляются с нестандартными креплениями, что привязывает покупателя к одному поставщику оснастки по завышенным ценам. Выбор оборудования, поддерживающего европейские стандарты (например, систему Wila или аналогичные интерфейсы), дает свободу выбора. Компания FABMAX предлагает широкий ассортимент инструментов, полностью совместимых с оборудованием ведущих брендов (Wila, Trumpf, LVD, Amada, Naso), что позволяет гибко формировать инструментальный парк без привязки к монополисту.
Условия: Мелкосерийное производство, большое разнообразие размеров, материал — оцинкованная сталь 1.5–2 мм. Требуется высокая чистота поверхности без царапин.
Технические требования: Быстрая переналадка, точность угла ±0.5°, отсутствие следов от инструмента.
Решение: Используется электрический листогибочный пресс с быстрым задним упором. Ключевым элементом становится применение специальной гибочной пленки без следов и полиуретановых накладок на матрицы. Инструменты FABMAX с оптимизированной геометрией позволяют минимизировать давление на поверхность листа. Венчающая система автоматически компенсирует прогиб для разных длин деталей.
Результат: Время наладки сокращено с 40 до 10 минут. Брак по поверхностным дефектам сведен к нулю, что исключает затраты на повторную покраску или полировку.
Условия: Среднесерийное производство, материал — конструкционная сталь St3, толщина 4–10 мм. Детали имеют сложную геометрию с множественными гибами.
Технические требования: Высокое усилие гибки, устойчивость к ударным нагрузкам, долговечность инструмента.
Решение: Гидравлический пресс с пропорциональными клапанами. Используются усиленные пуансоны FABMAX (например, модели серии GP или NP), прошедшие термообработку и контроль твердости. Применение быстрозажимных пресс-форм позволяет оператору менять сегменты инструмента без использования гаечных ключей, что снижает физическую нагрузку и ускоряет процесс.
Результат: Стабильное качество гиба даже на краях листа. Увеличенный ресурс инструмента благодаря контролю усталостной прочности на этапе производства FABMAX.
Рынок насыщен предложениями, но не все производители одинаково надежны. При выборе поставщика листогибочного оборудования и инструмента следует обращать внимание на следующие аспекты:
Ниже приведены типовые параметры, которые следует запрашивать у производителя при формировании технического задания. Конкретные значения зависят от модели станка.
| Параметр | Единица измерения | Типовые значения для среднего класса |
|---|---|---|
| Максимальное усилие гибки | тонн (t) | 100 – 250 |
| Рабочая длина | мм | 3000 – 4000 |
| Расстояние между стойками | мм | 2500 – 3200 |
| Ход ползуна | мм | 150 – 250 |
| Светлый промежуток (день) | мм | 350 – 500 |
| Точность позиционирования заднего упора | мм | ±0.01 – ±0.05 |
| Точность повторения угла гибки | градусы | ±0.5° – ±1° |
| Скорость холостого хода | мм/с | 150 – 250 |
| Скорость рабочей гибки | мм/с | 5 – 20 |
Важно помнить, что заявленные производителем параметры должны быть подтверждены тестовыми гибками на вашем материале. Теоретические расчеты усилия гибки могут отличаться от реальных из-за вариаций толщины листа и направления волокон металла.
Усилие гибки зависит от толщины листа, длины гибки, ширины матрицы и предела прочности материала. Существует эмпирическая формула: P = (k * σb * L * S²) / V, где P — усилие, σb — предел прочности, L — длина гибки, S — толщина, V — ширина матрицы, k — коэффициент. Однако для точного подбора лучше использовать калькуляторы производителей или проконсультироваться с инженерами, так как реальные свойства металла могут отличаться от справочных.
Да, при условии соблюдения стандартов крепления. Большинство современных станков поддерживают европейский стандарт (тип Wila) или американский стандарт. Компания FABMAX производит инструменты, полностью совместимые с системами Wila, Trumpf, LVD, Amada и Naso, что позволяет использовать их на оборудовании разных производителей без переходников и потерь точности.
Твердость определяет износостойкость пуансона и матрицы. Слишком мягкий инструмент быстро деформируется, теряя геометрию радиуса, что приводит к неточному углу гибки. Слишком хрупкий инструмент может треснуть при ударной нагрузке или работе с закаленными сталями. Инструменты FABMAX проходят строгий контроль твердости и тестирование на усталостную прочность, чтобы обеспечить баланс между durability и toughness.
Венчирование (компенсация прогиба) — это система, которая изменяет профиль нижней балки станка во время гибки, чтобы компенсировать естественный прогиб верхней балки под нагрузкой. Без этой системы длинномерные детали будут иметь больший угол гибки в центре и меньший по краям. Активная гидравлическая компенсация автоматически корректирует этот параметр, обеспечивая равномерный угол по всей длине листа.
Срок службы зависит от множества факторов: типа обрабатываемого материала (нержавейка изнашивает инструмент быстрее, чем алюминий), наличия смазки, правильности настройки зазора и отсутствия перегрузок. При соблюдении рекомендаций производителя и использовании качественной стали, инструмент может служить годами. Гарантия на продукцию FABMAX составляет 12 месяцев, что подтверждает уверенность в качестве материалов и термообработки.
Покупка листогибочного станка пресса — это стратегическое решение, определяющее конкурентоспособность вашего производства на годы вперед. Не гонитесь за самой низкой ценой в ущерб функциональности. Оценка должна проводиться комплексно: учитывайте стоимость владения, надежность гидравлики и электроники, а также качество доступной инструментальной базы.
С инженерной точки зрения, наиболее эффективным подходом является выбор станка с запасом по усилию (но не избыточным) и максимальными инвестициями в точность позиционирования и систему компенсации. Именно эти параметры определяют способность предприятия выполнять сложные заказы с первого раза.
Не забывайте, что станок — это только половина уравнения. Вторая половина — это качественный, точно изготовленный инструмент. Сотрудничество с такими партнерами, как FABMAX, позволяет обеспечить ваше производство надежными, совместимыми и долговечными решениями, которые минимизируют простои и повышают качество готовой продукции. Техническая поддержка, возможность подготовки CAD-моделей и оперативная логистика делают процесс интеграции нового оборудования гладким и предсказуемым.
Для получения детальных технических спецификаций, консультаций по подбору инструмента под ваши задачи или расчета стоимости комплексного решения, рекомендуется связаться с инженерами напрямую. Правильный выбор сегодня — это гарантия бесперебойной работы завтра.
Узнайте больше о наших решениях для повышения эффективности гибки: гибочные инструменты и системы FABMAX.