2026-09-16
Выбор правильной пары «пуансон-матрица» является фундаментальным условием для обеспечения точности геометрических параметров детали при листовой гибке. Матрица пуансон для гибки металла — это не просто расходный материал, а высокоточный инструмент, определяющий качество угла гиба, отсутствие дефектов на поверхности (царапин, вмятин) и стабильность процесса в серийном производстве. Ошибка в подборе геометрии или материала инструмента приводит к пружинению металла, неточностям размеров и преждевременному износу оборудования.
В современных условиях металлообработки, где требования к допускам ужесточаются, а номенклатура деталей становится сложнее, стандартные решения часто оказываются недостаточными. Инженеры и технологи вынуждены искать баланс между универсальностью инструмента и его специализацией под конкретные задачи. Покупка инструмента у производителя, такого как FABMAX, позволяет получить не только стандартизированные компоненты, совместимые с ведущими брендами листогибочных прессов (Wila, Trumpf, LVD, Amada, Naso), но и техническую поддержку для оптимизации процессов гибки.
Процесс воздушной гибки (наиболее распространенный метод) базируется на том, что лист металла опирается на края матрицы, а пуансон продавливает его внутрь, не касаясь дна матрицы. Угол гиба формируется за счет глубины проникновения пуансона. Ключевыми параметрами здесь являются:
Неправильный выбор ширины матрицы V приводит либо к чрезмерному усилию на пресс (риск повреждения оборудования), либо к недостаточной фиксации листа (потеря точности угла). Например, использование слишком узкой матрицы для толстого листа потребует экспоненциального роста усилия, что может превысить тоннаж станка.
Инструмент для гибки классифицируется не только по размерам, но и по функциональному назначению. Понимание этих категорий позволяет инженеру выбрать оптимальное решение для конкретной детали.
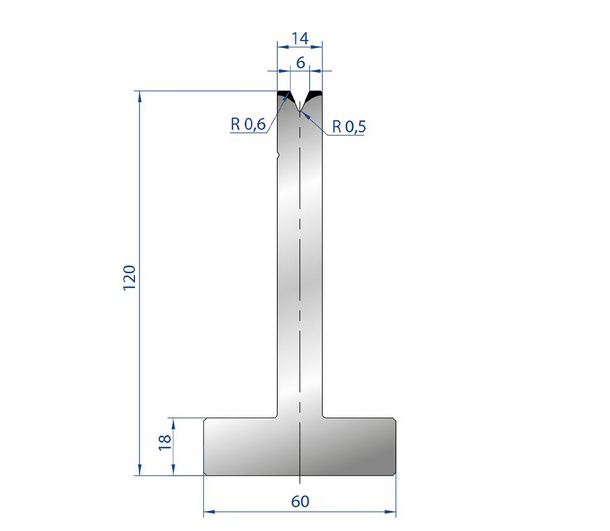
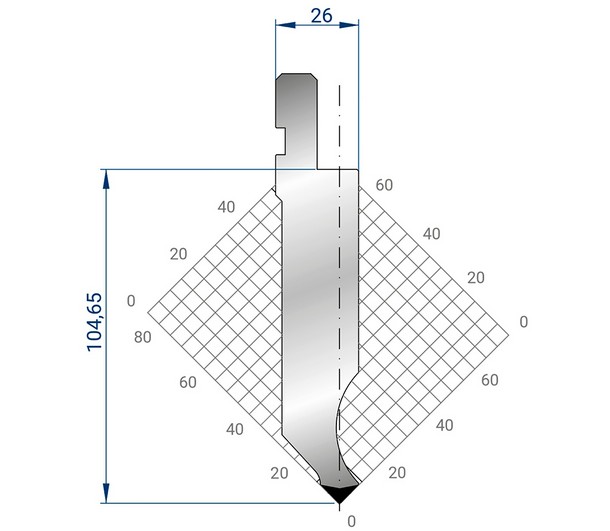
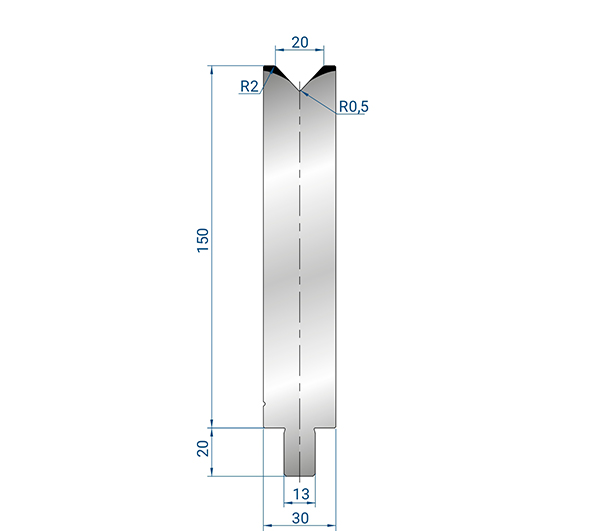
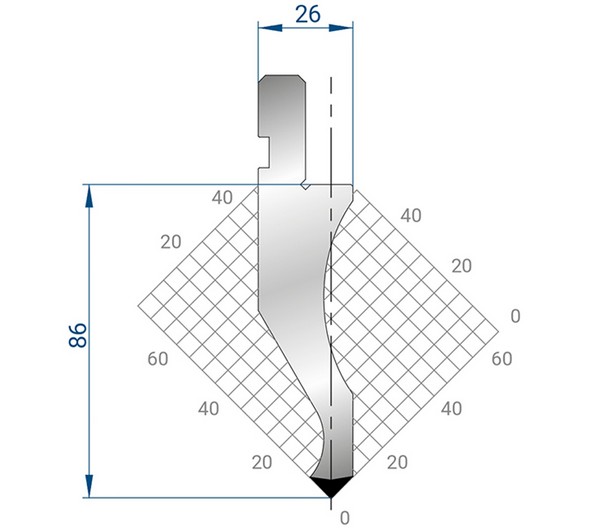
Для большинства типовых операций используются прямые пуансоны и V-образные матрицы. Универсальность достигается за счет сегментной конструкции, позволяющей комбинировать различные длины. Компания FABMAX предлагает широкий ассортимент стандартизированных компонентов (модели 001, 1046, 1050, 1063, 1067), которые обеспечивают полную совместимость с системами быстрой переналадки Wila и Trumpf. Это критически важно для предприятий, работающих с малыми сериями, где время наладки напрямую влияет на рентабельность.
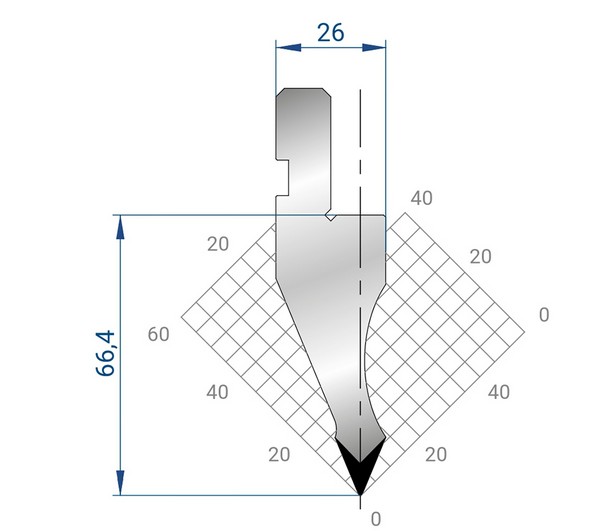
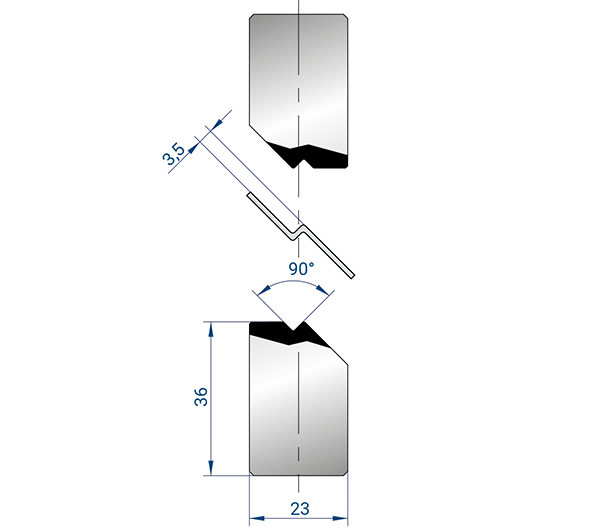
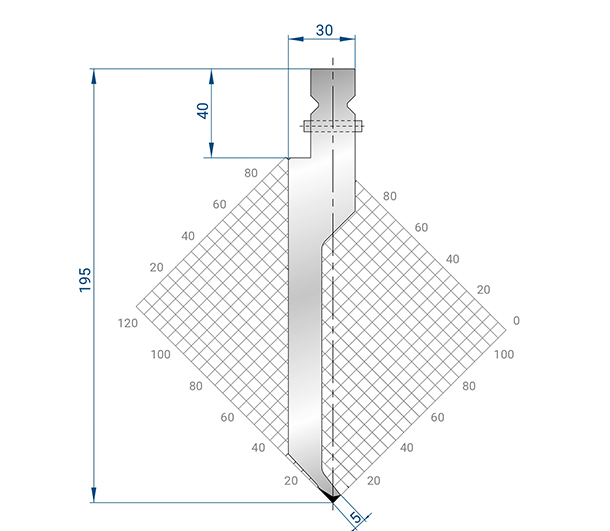
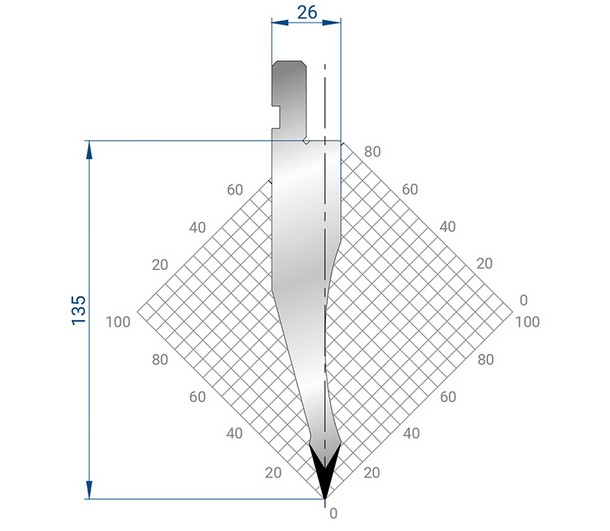
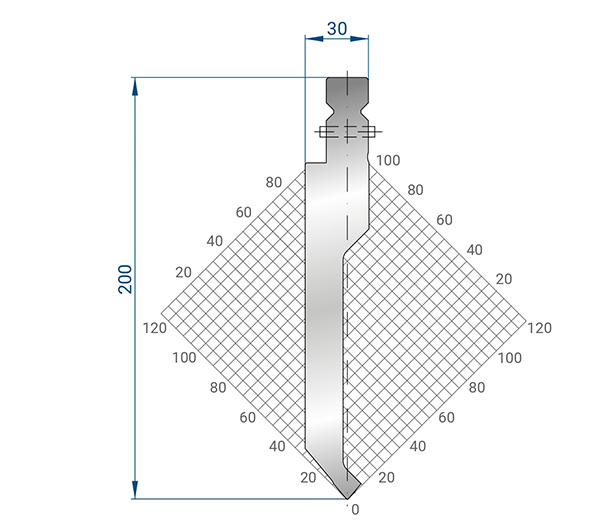
Когда геометрия детали требует доступа к ранее согнутым элементам или формирования сложных профилей, применяются специальные пуансоны:
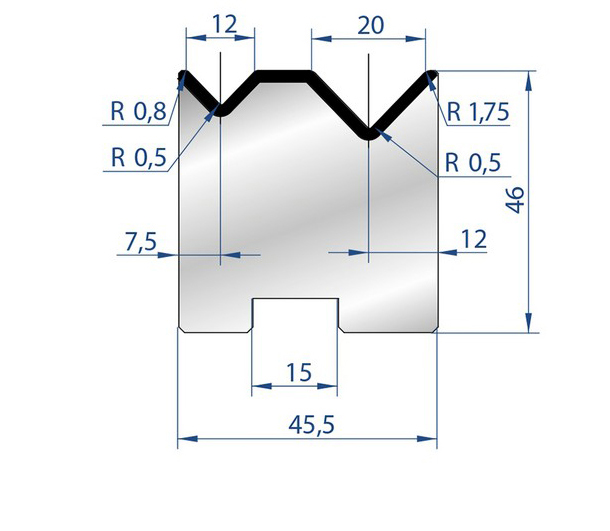
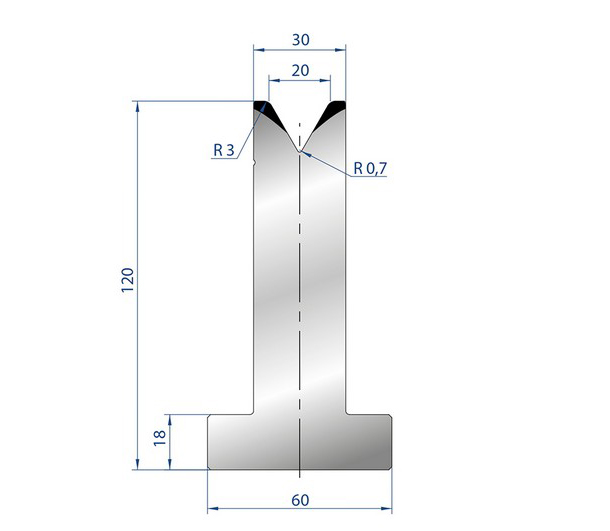
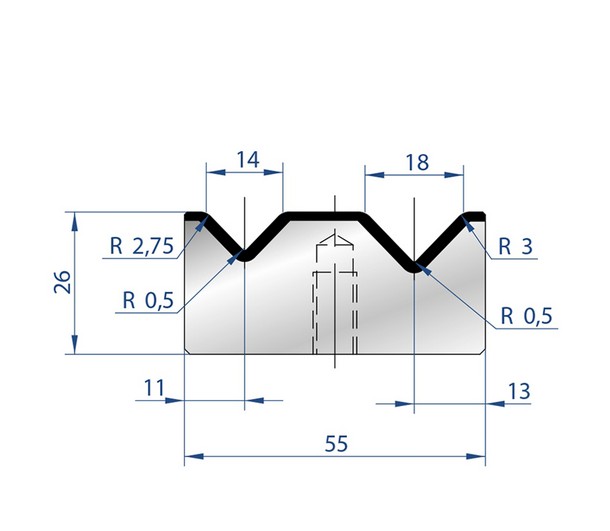
Помимо классических V-матриц, современное производство активно использует:
Срок службы пары «матрица пуансон для гибки металла» напрямую зависит от качества стали и технологии термообработки. Инструмент подвергается циклическим нагрузкам, абразивному износу (особенно при гибке оцинкованной стали или алюминия) и риску сколов при работе с высокопрочными сталями.
Производственные мощности FABMAX оснащены современными системами термообработки и контроля микроструктуры. Стандартные пуансоны обычно изготавливаются из инструментальной стали 42CrMo4 или аналогов, с закалкой до 48–52 HRC. Этот диапазон твердости обеспечивает баланс между прочностью (сопротивление сколам) и вязкостью (сопротивление разрушению).
Для агрессивных сред или работы с абразивными материалами (например, нержавеющая сталь с высоким содержанием хрома) могут применяться покрытия, снижающие коэффициент трения. Использование гибочной пленки без следов, предлагаемой в портфеле FABMAX, дополнительно защищает как инструмент, так и поверхность детали, исключая появление царапин от микрочастиц металла, налипающих на пуансон.
Каждый инструмент проходит многоуровневую проверку: контроль твердости, измерение геометрических параметров на трехкоординатных измерительных машинах (CMM) и тестирование на усталостную прочность. Внедренная сквозная система отслеживания партий гарантирует, что каждая единица продукции соответствует заявленным спецификациям.
При заказе инструмента необходимо четко определять требуемые параметры. Ниже приведена справочная таблица соотношения толщины листа, ширины матрицы и необходимого усилия гибки (для мягкой стали с пределом прочности 400 МПа).
| Толщина листа (S), мм | Рекомендуемая ширина матрицы (V), мм | Внутренний радиус гиба (Ri), мм | Усилие гибки (тонн/метр) | Типичный угол пуансона |
|---|---|---|---|---|
| 1.0 | 8 | 1.0 – 1.5 | ~0.8 | 30° / 85° |
| 2.0 | 12 – 16 | 2.0 – 3.0 | ~1.5 | 30° / 85° |
| 3.0 | 18 – 24 | 3.0 – 4.5 | ~2.5 | 30° / 85° |
| 4.0 | 24 – 32 | 4.0 – 6.0 | ~4.0 | 30° / 88° |
| 6.0 | 40 – 50 | 6.0 – 9.0 | ~8.5 | 30° / 88° |
| 8.0 | 50 – 60 | 8.0 – 12.0 | ~14.0 | 30° / 88° |
Примечание: Усилие гибки указано ориентировочно. Для нержавеющих сталей (AISI 304) усилие должно быть увеличено на 50%, для алюминия — уменьшено на 50%. Точные расчеты зависят от конкретного сплава и направления волокон проката.
Пружинение — это упругое восстановление металла после снятия нагрузки, приводящее к увеличению угла гиба. Это одна из главных проблем при точной гибке. Величина пружинения зависит от предела текучести материала, толщины листа и соотношения V/S.
Для компенсации пружинения используются следующие методы:
Инженерный опыт показывает, что для высокопрочных сталей (Hardox, Domex) пружинение может достигать 10–15 градусов, что требует обязательного использования пробных гибов и корректировки программы ЧПУ станка.
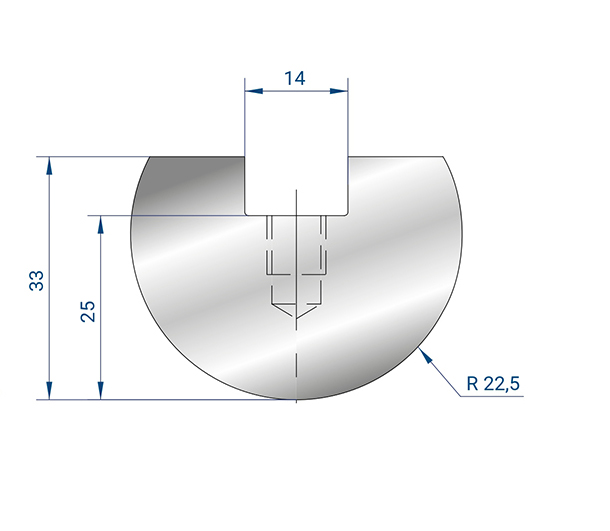
Выбор инструмента часто диктуется системой крепления на конкретном листогибочном прессе. Неправильный выбор ведет к невозможности установки или поломке замков.
| Характеристика | Система Wila (New Standard) | Система Trumpf (ACB/UPX) | Европейский стандарт (EN) |
|---|---|---|---|
| Тип зажима | Рычажный/Пневматический быстросъем | Магнитный/Механический с фиксацией | Болтовой/Рычажный ручной |
| Скорость переналадки | Высокая (секунды) | Высокая (секунды) | Низкая (минуты) |
| Совместимость FABMAX | Полная (модели 001, 1046 и др.) | Полная (специальные адаптеры) | Полная (стандартные хвостовики) |
| Точность позиционирования | ±0.01 мм | ±0.01 мм | Зависит от навыка оператора |
| Стоимость инструмента | Средняя/Высокая | Средняя/Высокая | Низкая |
FABMAX обеспечивает полную совместимость своего инструмента с оборудованием Wila, Trumpf, LVD, Naso и Amada без необходимости модификации станков. Это позволяет предприятиям модернизировать парк инструмента, сохраняя существующее оборудование.
Задача: Серийная гибка коробчатых деталей из нержавеющей стали AISI 304 толщиной 1.5 мм. Требуется высокое качество поверхности (класс А) и строгие допуски на углы (±0.5°).
Решение: Использование полированных пуансонов с радиусом R0.5 и матриц с защитной пленкой. Применение быстрозажимных систем Wila сокращает время переналадки между разными типами корпусов с 20 минут до 2 минут. Венчащая система Fabmax компенсирует прогиб длинных балок (3 метра), обеспечивая одинаковый угол гиба по центру и краям.
Результат: Снижение процента брака из-за царапин до 0%, увеличение производительности на 15% за счет быстрой смены инструмента.
Задача: Гибка толстолистовой стали (10–12 мм) для кронштейнов и рам. Материал — конструкционная сталь S355.
Решение: Применение тяжелых усиленных пуансонов с углом 85° и широких матриц (V=80–100 мм). Использование сегментных инструментов позволяет формировать сложные профили за один проход. Особое внимание уделяется контролю твердости инструмента во избежание сколов при высоких ударных нагрузках.
Результат: Стабильная геометрия тяжелых деталей, отсутствие трещин в зоне гиба благодаря правильному выбору радиуса пуансона.
При формировании запроса поставщику важно предоставить максимально полные данные. Это исключит ошибки при изготовлении и поставке.
Покупка напрямую у производителя, такого как FABMAX, дает преимущество в виде технической поддержки на всех этапах: от подбора инструмента под конкретную задачу до консультаций по режимам обработки. Компания работает напрямую с производственными предприятиями в ЕС, СНГ, Турции и Азии, обеспечивая логистическую доступность и гарантийное обслуживание (12 месяцев).
Напрямую — нет, системы крепления различаются геометрией хвостовика и механизмом зажима. Однако FABMAX производит специализированные переходники и линейки инструмента, совместимые с обоими стандартами. Вы можете заказать пуансоны, адаптированные под вашу конкретную систему крепления, сохранив единую номенклатуру рабочей части.
Усилие зависит от толщины листа (S), длины гиба (L), предела прочности материала (Rm) и ширины матрицы (V). Формула: P = (1.42 * Rm * S² * L) / V. Для точного расчета лучше использовать онлайн-калькуляторы производителей или проконсультироваться с инженерами FABMAX, которые учтут поправки на трение и направление волокон.
Царапины возникают из-за налипания частиц металла на инструмент или загрязнения поверхности. Решения: использование гибочной пленки без следов, применение полированных пуансонов с низким коэффициентом трения, очистка заготовок перед гибкой. Также проверьте состояние матрицы: заусенцы на кромках V-паза могут повреждать лист.
При воздушной гибке лист не касается дна матрицы, угол формируется глубиной хода пуансона. Это универсальный метод, требующий меньшего усилия. Гибка в матрицу (чеканка) подразумевает полный контакт листа с дном матрицы, что обеспечивает высокую точность угла, но требует значительно большего усилия и подходит только для тонких листов.
Срок службы зависит от режима эксплуатации, типа материала и обслуживания. При правильной эксплуатации и отсутствии перегрузок инструмент из стали 42CrMo4 служит годами. FABMAX предоставляет гарантию 12 месяцев и проводит контроль усталостной прочности, что подтверждает высокий ресурс изделий.
Инвестиции в качественный инструмент — это вклад в стабильность производства. Правильно подобранная матрица пуансон для гибки металла снижает процент брака, ускоряет переналадку и продлевает жизнь листогибочному прессу. Инженерный подход к выбору инструмента, учет специфики материала и использование современных систем компенсации (таких как венчинг Fabmax) позволяют достигать высочайшего качества продукции.
При выборе поставщика обращайте внимание не только на цену, но и на наличие технической экспертизы, возможность кастомизации и скорость поставки. FABMAX демонстрирует комплексный подход, объединяя производство высокоточных инструментов с глубокой инженерной поддержкой клиентов.
Для получения технической консультации, подбора инструмента под ваши задачи или запроса коммерческого предложения, перейдите к каталогу гибочных инструментов и систем.