2026-09-16
При выборе оборудования для металлообработки ключевым вопросом для инженеров и закупщиков становится не только техническая спецификация, но и экономическая целесообразность инвестиций. Машина гибочная гидравлическая представляет собой сложный технологический комплекс, цена которого формируется под влиянием десятков переменных: от усилия пресса и длины гиба до точности позиционирования заднего упора и типа системы компенсации прогиба. В условиях рынка 2026 года разброс цен на листогибочные прессы может достигать сотен процентов между бюджетными моделями и станками премиум-класса с ЧПУ.
Понимание структуры затрат позволяет избежать переплаты за неиспользуемые функции или, наоборот, покупки недостаточно мощного оборудования, которое не справится с производственными задачами. Данная статья подробно разбирает технические аспекты, влияющие на стоимость гидравлических гибочных машин, анализирует скрытые расходы на эксплуатацию и предлагает критерии оценки поставщиков инструмента и комплектующих, таких как компания FABMAX, чьи решения интегрируются в производственные линии ведущих мировых брендов.
Гидравлический листогибочный пресс (прессовая машина) работает за счет создания давления гидравлического масла в цилиндрах, которые опускают траверсу с пуансоном в матрицу. Однако простота принципа действия обманчива. Стоимость машины напрямую зависит от сложности реализации этого процесса и точности контроля каждого миллиметра хода.
Базовые модели используют механическую синхронизацию через торсионный вал. Это надежное, но менее точное решение, подходящее для простых гибов без высоких требований к углу. Такие станки находятся в нижнем ценовом сегменте. Более дорогие машины оснащаются электронной синхронизацией осей Y1 и Y2 с использованием серводвигателей или пропорциональных гидроклапанов с линейными датчиками положения. Система ЧПУ (число программного управления) в таких случаях управляет каждой стороной траверсы независимо, что позволяет выполнять сложные многоосевые гибы, коррекцию угла в реальном времени и компенсацию ошибок материала.
Наличие дополнительных контролируемых осей (X, R, Z) для управления задним упором также существенно удорожает оборудование, но критически важно для массовой производства деталей сложной геометрии.
При гибке длинномерных листов (более 2–3 метров) траверса и стол испытывают значительные нагрузки, приводящие к их прогибу. Без компенсации угол гиба по краям будет отличаться от угла в центре. Дешевые станки предлагают ручную компенсацию с помощью клиньев, что требует длительного времени наладки. Современные машины среднего и высокого ценового сегмента оснащаются автоматической системой венчинга (crowning), где гидроцилиндры или моторизованные клинья автоматически корректируют профиль стола в зависимости от приложенного усилия и длины гиба.
Инженеры FABMAX уделяют особое внимание совместимости своих инструментов с такими системами. Например, венчающая система Fabmax разработана с учетом микрогеометрии поверхности и жесткости конструкции, что обеспечивает равномерное распределение усилия по всей длине пуансона, минимизируя деформацию заготовки даже на станках без активной автоматической компенсации.
При запросе коммерческого предложения на машину гибочную гидравлическую, поставщики запрашивают конкретные технические данные. Каждый из этих параметров имеет прямую корреляцию с итоговой ценой.
| Параметр | Влияние на стоимость | Техническое обоснование |
|---|---|---|
| Усилие пресса (тоннаж) | Высокое | Требуется более массивная станина, мощные гидроцилиндры и насосная станция. Рост усилия нелинейно увеличивает цену из-за расхода металла на раму. |
| Длина гиба (мм) | Среднее/Высокое | Увеличение длины требует усиления конструкции для предотвращения скручивания траверсы. Стандарт — 3000-4000 мм; нестандартные длины (6000+ мм) значительно дороже. |
| Точность позиционирования (Y-ось) | Высокое | Использование линейных энкодеров высокого разрешения (например, 0.01 мм) и дорогих сервоприводов вместо аналоговых датчиков. |
| Ход траверсы и раскрытие | Среднее | Больше ход требует более длинных цилиндров и увеличенного пространства внутри станины, что усложняет литье и обработку рамы. |
| Система ЧПУ | Очень высокое | Бренды контроллеров (Delem, Cybelec, ESA) варьируются по цене. Продвинутые системы с графическим интерфейсом и автокоррекцией угла стоят в разы дороже базовых PLC. |
Важно отметить, что максимальное усилие не всегда должно быть избыточным. Инженерный опыт подсказывает, что работа станка на пределе его возможностей (95-100% нагрузки) приводит к быстрому износу гидравлики и потере точности. Оптимальный режим эксплуатации — 60-80% от номинального тоннажа. Поэтому выбор машины с запасом мощности часто экономически оправдан снижением затрат на ремонт и обслуживание в долгосрочной перспективе.
Цена самого станка — это лишь часть уравнения. Гибочный инструмент (пуансоны и матрицы) подвержен интенсивному износу и требует регулярной замены или перенастройки. Качество инструмента напрямую влияет на производительность станка и качество конечной продукции.
Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, предлагает решения, которые оптимизируют общие затраты на производство. Использование некачественных пуансонов может привести к следующим проблемам, увеличивающим TCO:
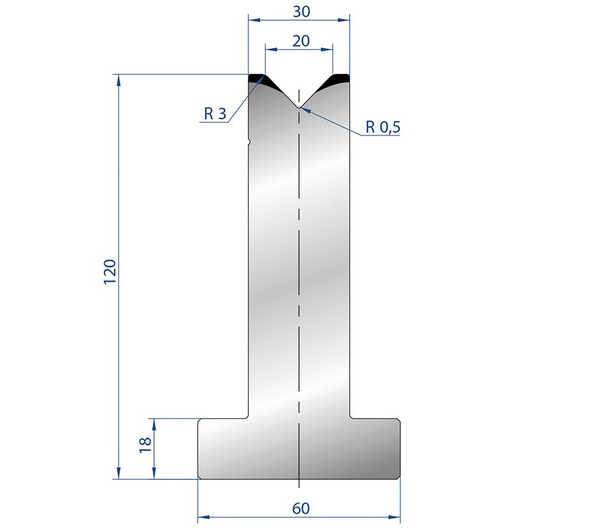
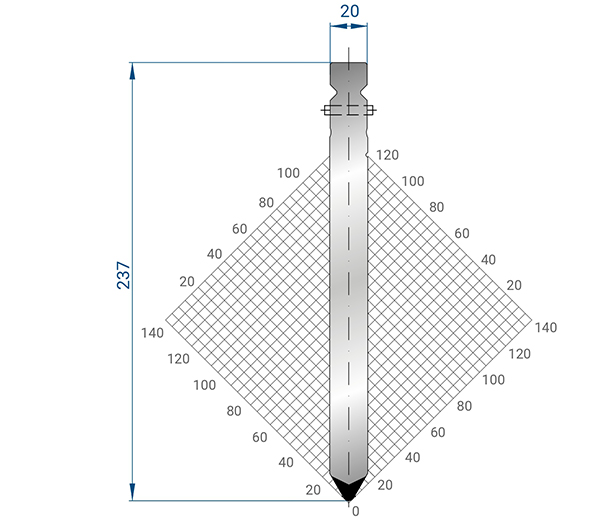
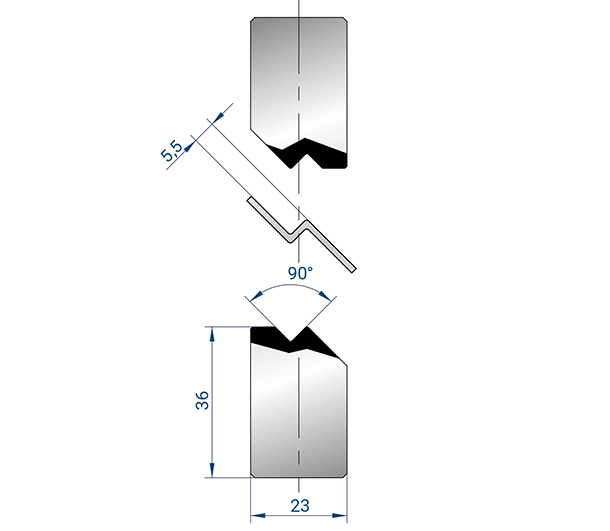
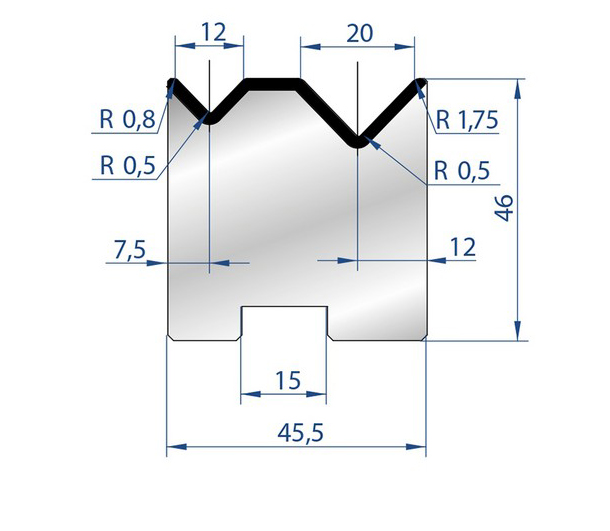
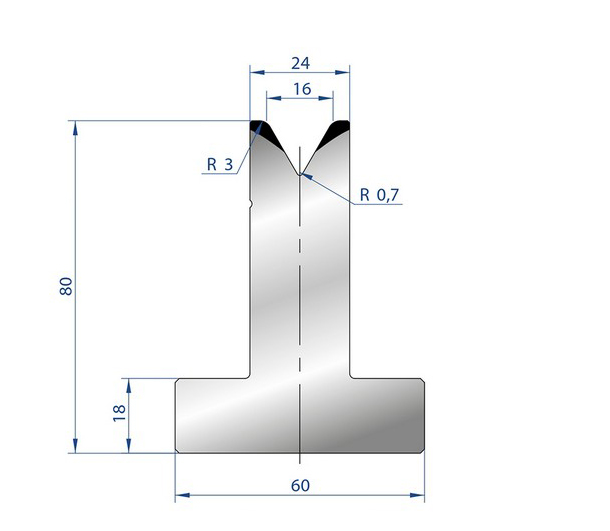
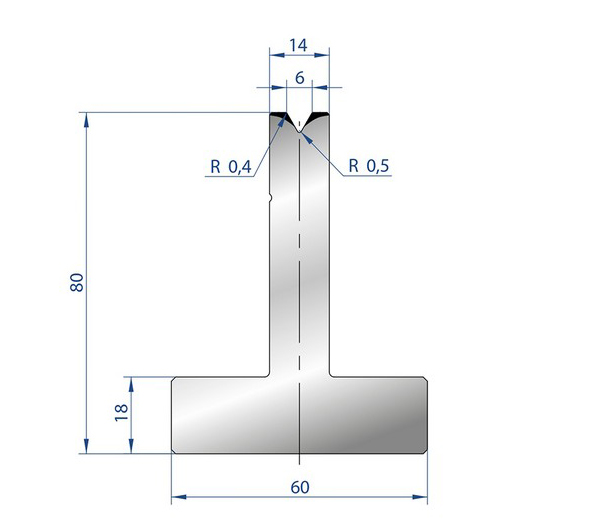
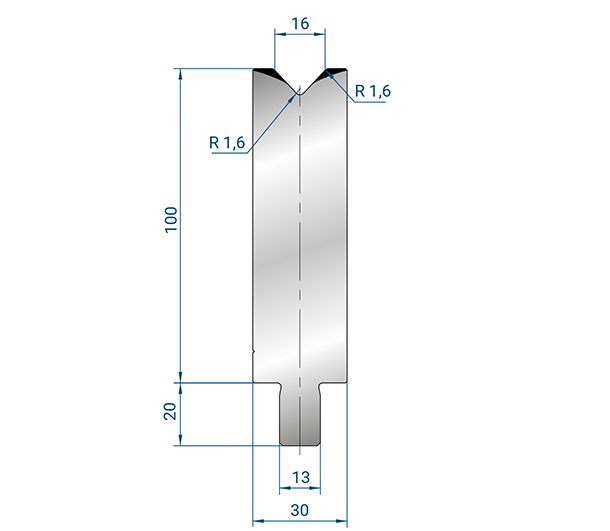
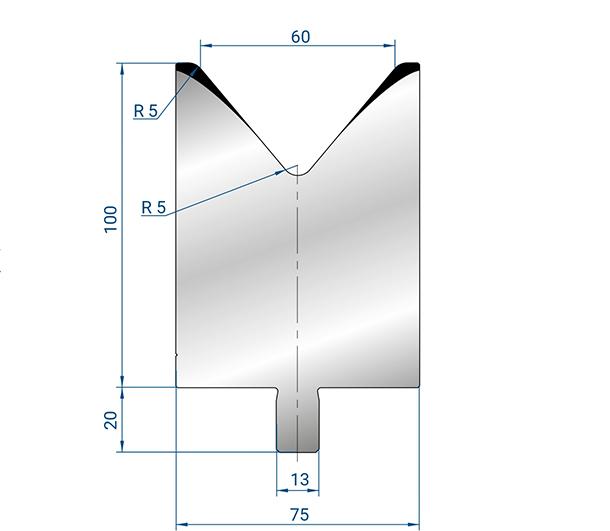
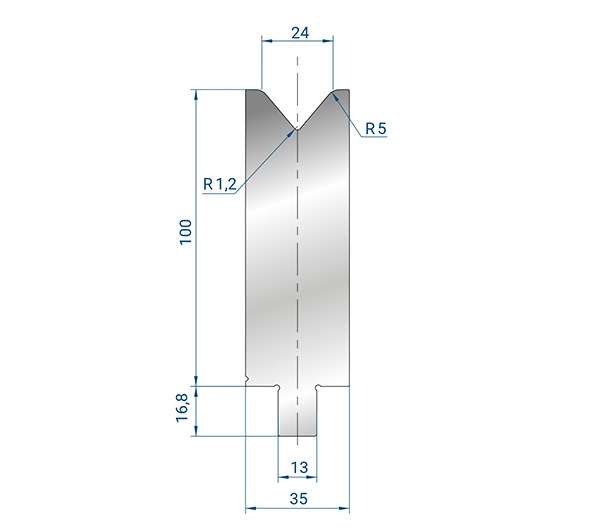
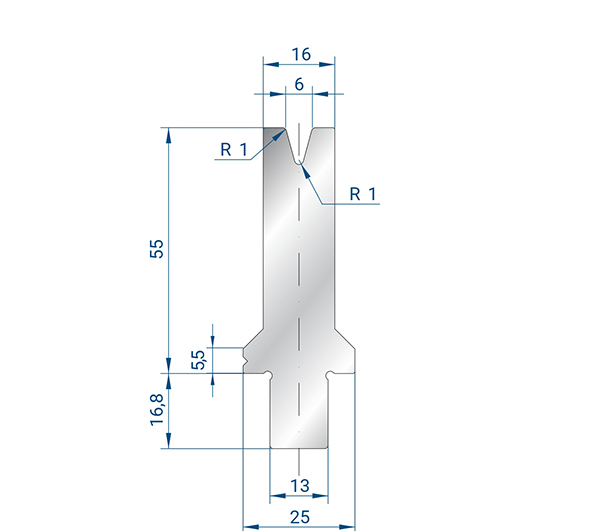
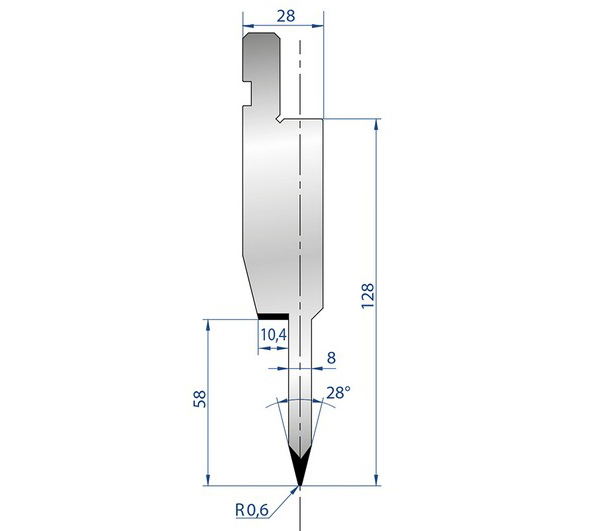
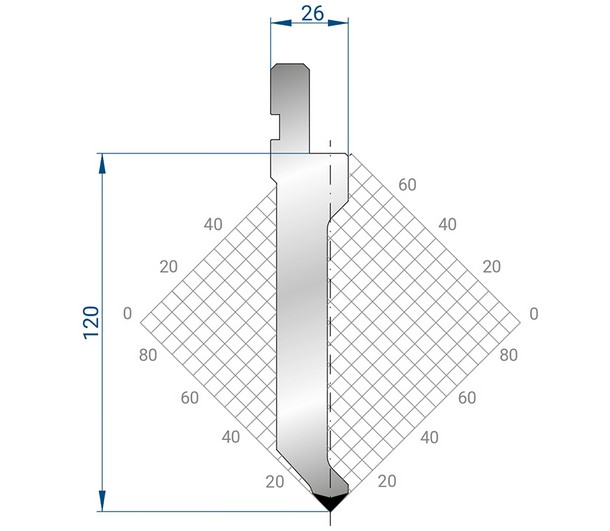
Инструменты FABMAX, такие как Z-образные пуансоны, узкие модели для створок или пуансоны с «гусиной шеей» (моделей AP1012, GP1014), разработаны с повышенной жесткостью. Это позволяет выполнять гибы с меньшим усилием и меньшей деформацией самого инструмента, продлевая его срок службы. Кроме того, полная совместимость с оборудованием ведущих брендов (Wila, Trumpf, LVD, Amada, Naso) без необходимости модификации станков позволяет предприятиям гибко обновлять парк инструментов без замены самого пресса.
Для наглядного понимания различий в ценообразовании рассмотрим сравнение двух типовых конфигураций гидравлических машин.
| Характеристика | Бюджетный сегмент | Премиум/Промышленный сегмент |
|---|---|---|
| Рама и сварка | Стандартная сталь, вибрационная обработка минимальна | Высокопрочная сталь, глубокая виброобработка для снятия напряжений, финишная обработка поверхностей |
| Гидравлика | Шестеренчатые насосы, стандартные клапаны | Пластинчатые или поршневые насосы, пропорциональные клапаны Bosch/Rexroth или аналоги |
| Задний упор | Ручная регулировка или простая моторизация | Многоосевой ЧПУ упор с шариковинтовой передачей, высокая скорость и точность |
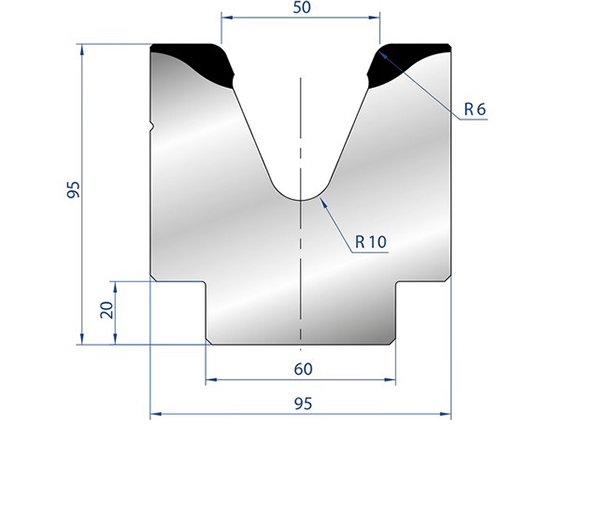
| Инструментальная оснастка | Базовые сегменты, низкая износостойкость | Специализированные решения (FABMAX), быстрозажимные системы, высокая твердость и точность шлифовки |
| Применение | Единичное производство, простые детали, мягкие стали | Серийное производство, сложные профили, высокопрочные стали, точная архитектура |
Выбор между этими категориями должен основываться на анализе производственной программы. Для цеха, изготавливающего простые кожухи из низкоуглеродистой стали малыми сериями, премиум-станок может не окупиться. Однако для предприятия, работающего с нержавеющими сталями, алюминием или выполняющего сложные коробчатые конструкции с высокими требованиями к геометрии, инвестиции в точную машину и качественный инструмент (такой как продукция FABMAX) являются обязательными.
Чтобы понять, какая машина и какой инструмент необходимы, рассмотрим два конкретных примера из практики металлообработки.
Условия: Материал — холоднокатаная сталь 1.5–2.0 мм. Большие серии, тысячи деталей в месяц. Требуется высокая повторяемость углов 90° и отсутствие следов от инструмента на лицевой стороне.
Требования к машине: Высокая скорость цикла, автоматическая компенсация прогиба, ЧПУ с памятью программ.
Решение по инструменту: Использование быстрозажимных пресс-форм и специальных пуансонов с полированной рабочей поверхностью. Компания FABMAX предлагает гибочную плёнку без следов и острые модели пуансонов (например, NP1002), которые обеспечивают чистый гиб без маркировки материала. Это исключает необходимость последующей шлифовки или полировки изделий, сокращая трудозатраты на 30-40%.
Условия: Толстолистовая сталь 10–20 мм, марка St52 или аналоги. Высокое усилие гиба, сложные пространственные формы.
Требования к машине: Большой тоннаж (200+ тонн), большое раскрытие траверсы, высокая жесткость рамы.
Решение по инструменту: Требуются усиленные пуансоны и матрицы, способные выдерживать экстремальные нагрузки без пластической деформации. Здесь критична геометрия инструмента. Z-образные пуансоны и модели с «гусиной шеей» от FABMAX позволяют выполнять гибы в труднодоступных местах и формировать сложные профили за один проход, что невозможно при использовании стандартного инструмента. Надежность инструмента в таких условиях предотвращает простой дорогостоящего пресса из-за поломки оснастки.
При расчете бюджета на покупку машины гибочной гидравлической нельзя игнорировать эксплуатационные расходы. Они включают:
Рынок насыщен предложениями, но не все поставщики способны обеспечить долгосрочную поддержку. При выборе партнера обратите внимание на следующие аспекты:
Для малого бизнеса с разнообразными заказами оптимальны универсальные станки средней мощности (80-100 тонн) с длиной гиба 3000 мм и системой ЧПУ начального уровня. Ключевым фактором успеха является не столько бренд станка, сколько качество инструмента. Использование универсальных инструментов FABMAX, совместимых с различными системами крепления, позволит гибко реагировать на заказы без больших затрат на парк оснастки.
Да, значительно. Использование масла с неправильной вязкостью или низким индексом вязкости приводит к нестабильной работе клапанов, перегреву системы и снижению точности позиционирования траверсы. Всегда следуйте рекомендациям производителя станка по марке масла и интервалам его замены.
Разница обусловлена качеством компонентов (гидравлика, электроника, подшипники), точностью изготовления рамы (виброобработка, шлифовка направляющих) и уровнем автоматизации. Дешевые станки часто экономят на толщине стали рамы и качестве сварных швов, что приводит к потере геометрии со временем.
Да, одна из ключевых преимуществ продукции FABMAX — полная совместимость с оборудованием ведущих мировых брендов (Wila, Trumpf, LVD, Amada, Naso) и многими другими системами через адаптеры. Компания предлагает широкий ассортимент стандартизированных компонентов, обеспечивающих интеграцию даже в устаревшие линии обработки без необходимости модификации самих станков.
Усилие зависит от толщины листа, длины гиба, прочности материала и ширины матрицы. Существуют онлайн-калькуляторы и формулы, но для точного расчета лучше обратиться к инженерам поставщика. Ошибка в расчете может привести к перегрузке станка или невозможности выполнения гиба.
Инвестиции в машину гибочную гидравлическую — это стратегическое решение, определяющее производственные возможности предприятия на годы вперед. Не следует фокусироваться исключительно на начальной цене оборудования. Анализ совокупной стоимости владения (TCO), включающей энергоэффективность, скорость наладки, качество инструмента и затраты на обслуживание, дает более объективную картину.
Инженерная практика показывает, что стабильность качества продукции чаще зависит от точности и надежности инструмента, чем от избыточной мощности самого пресса. Сотрудничество с проверенными производителями оснастки, такими как FABMAX, позволяет модернизировать существующие производственные линии, повышая их точность и скорость без капитальных затрат на замену всего парка станков. Их решения, включая быстрозажимные системы и специализированные пуансоны, адаптированы под высокие нагрузки и требования современной промышленности.
Перед принятием решения о покупке рекомендуется:
Для получения детальных технических спецификаций, консультации по подбору инструмента под ваше оборудование или запроса коммерческого предложения на продукцию FABMAX, перейдите на страницу гибочных инструментов и вспомогательных систем. Профессиональный подход к выбору оборудования и оснастки обеспечит вашему производству конкурентное преимущество в качестве и эффективности.