2026-09-19
Промышленное лезвие, или гибочный пуансон, является ключевым рабочим элементом листогибочного пресса. От его геометрической точности, твердости поверхности и качества обработки зависит не только угол гибки, но и отсутствие дефектов на металле, таких как царапины, вмятины или «эффект пружинения». В условиях современного металлообрабатывающего производства, где допуски измеряются десятыми долями миллиметра, выбор инструмента перестал быть вопросом простой совместимости с посадочным пазом станка. Это инженерная задача, требующая учета толщины листа, предела текучести материала, длины гиба и требуемой производительности.
Рынок предлагает широкий спектр решений: от стандартных европейских профилей до специализированных инструментов для сложных архитектурных форм. Однако наличие каталога с тысячами позиций не гарантирует правильного подбора. Ошибка в выборе угла заострения пуансона или радиуса скругления может привести к браку всей партии деталей, особенно при работе с высокопрочными сталями или алюминиевыми сплавами, чувствительными к поверхностным повреждениям. Понимание технических нюансов позволяет оптимизировать процесс гибки, снизить время наладки оборудования и увеличить ресурс самого инструмента.
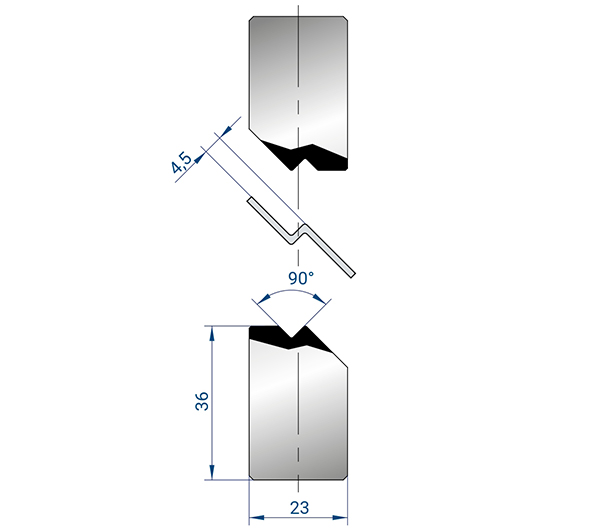
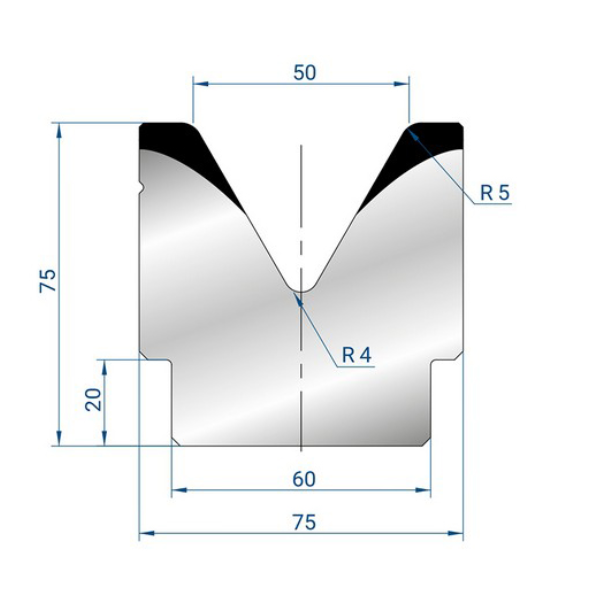
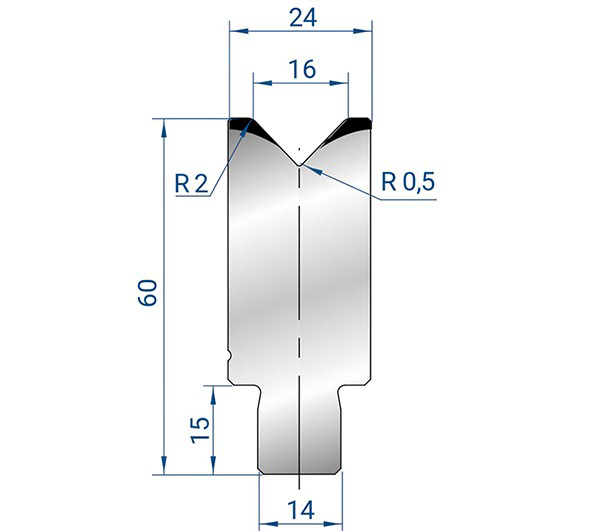
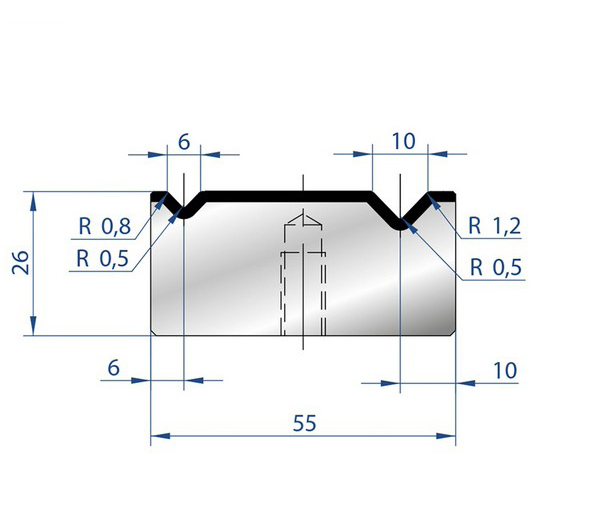
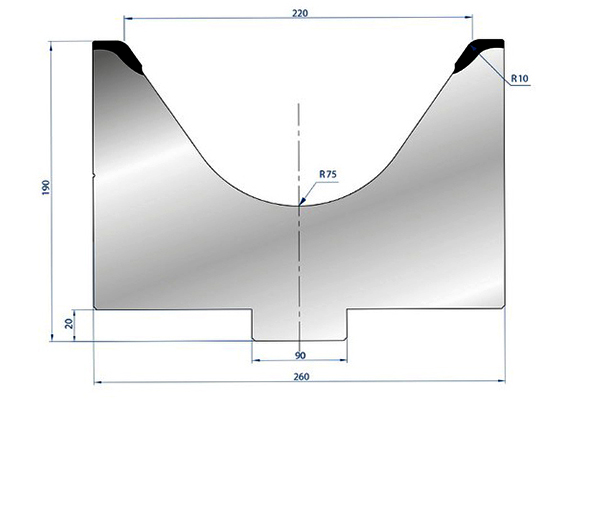
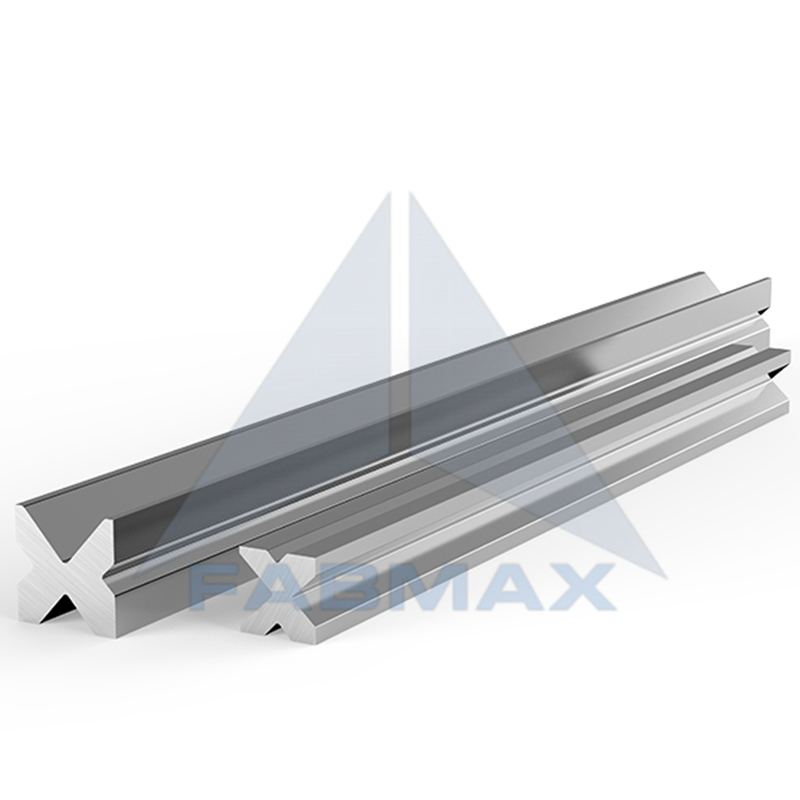
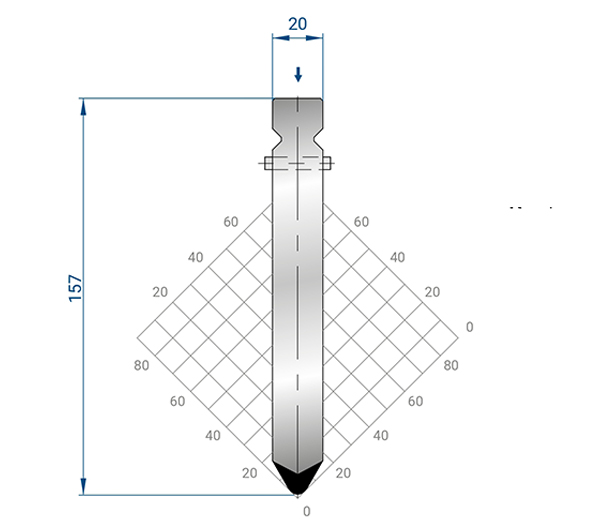
Геометрия пуансона определяет характер контакта с заготовкой. Неправильный выбор профиля приводит к изменению угла гибки по длине детали или появлению следов от инструмента на видимых поверхностях изделия. Основные типы промышленных лезвий классифицируются по форме рабочей части и специфике применения.
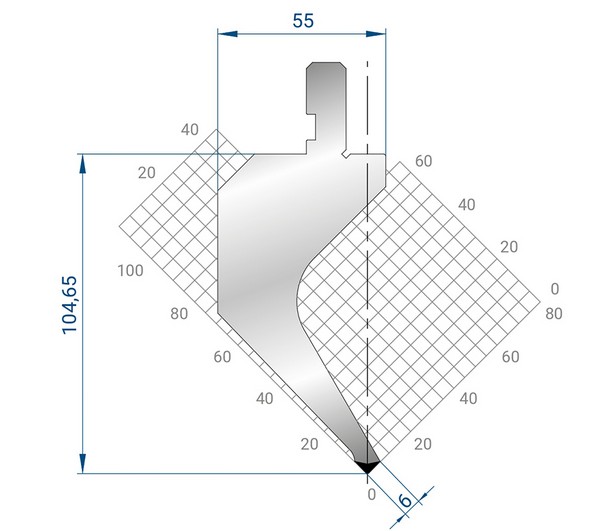
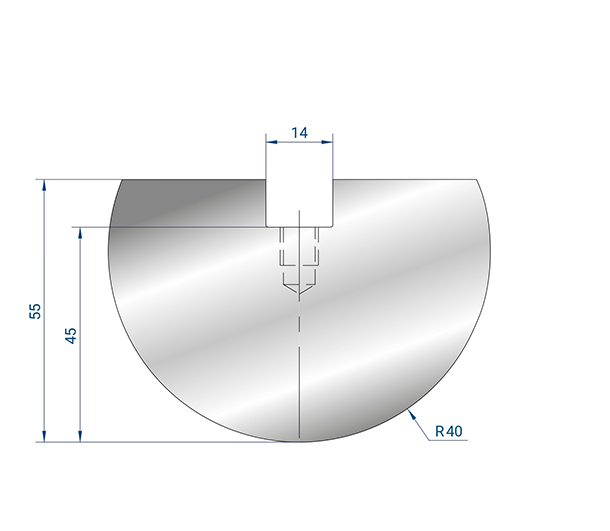
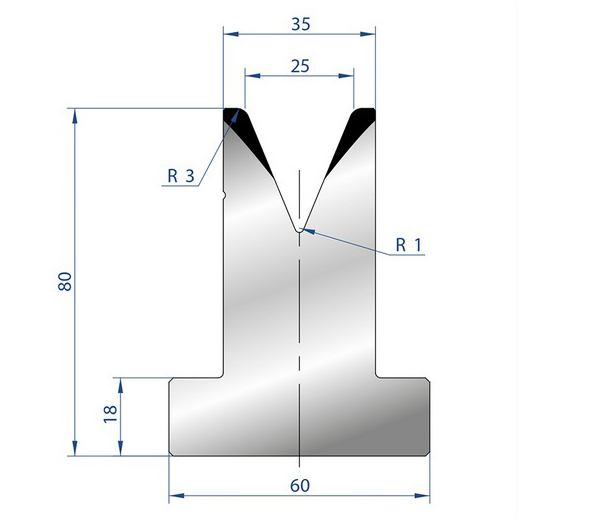
Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, предлагает обширную линейку собственных разработок, включая модели AP1012, GP1014 и NP1002. Эти пуансоны отличаются оптимизированной геометрией, которая минимизирует деформацию заготовки и обеспечивает стабильность угла гибки даже при высоких циклических нагрузках. Такой подход особенно важен для предприятий аэрокосмической и машиностроительной отраслей, где повторяемость размеров является критическим параметром качества.
Долговечность промышленного лезвия напрямую зависит от марки стали и технологии ее термической обработки. Инструмент работает в условиях экстремальных контактных напряжений, поэтому материал должен сочетать высокую твердость рабочей кромки с достаточной вязкостью тела пуансона, чтобы противостоять ударным нагрузкам и излому.
Наиболее распространенным материалом для качественных пуансонов является легированная инструментальная сталь, такая как 42CrMo4 (аналог AISI 4140) или Cr12MoV. После механической обработки детали подвергаются закалке и отпуску. Твердость рабочей зоны обычно составляет 48–52 HRC для стандартных применений и может достигать 56–60 HRC для инструментов, работающих с абразивными материалами, такими как нержавеющая сталь или алюминий с высоким содержанием кремния.
Важным аспектом является однородность структуры металла. Наличие внутренних напряжений или неоднородностей может привести к микротрещинам на режущей кромке уже после нескольких тысяч циклов гибки. Производственные мощности FABMAX оснащены современными системами термообработки и контроля микрогеометрии поверхности. Каждый инструмент проходит многоуровневую проверку, включая контроль твердости по всей длине и измерение геометрических параметров на трехкоординатных измерительных машинах (CMM). Это гарантирует, что заявленные характеристики соответствуют реальным эксплуатационным возможностям инструмента.
Для увеличения срока службы также применяется поверхностное упрочнение, такое как азотирование или нанесение износостойких покрытий (например, TiN или DLC). Такие покрытия снижают коэффициент трения между инструментом и листом, что уменьшает риск образования задиров и облегчает скольжение материала при гибке.
Одной из главных проблем при замене или расширении парка инструмента является совместимость с существующим оборудованием. Листогибочные прессы ведущих мировых брендов используют различные системы быстрой фиксации инструмента. Несоответствие профиля хвостовика пуансона пазу верхнего балки станка делает невозможным его установку или приводит к люфтам, что критически сказывается на точности.
Основные стандарты систем крепления:
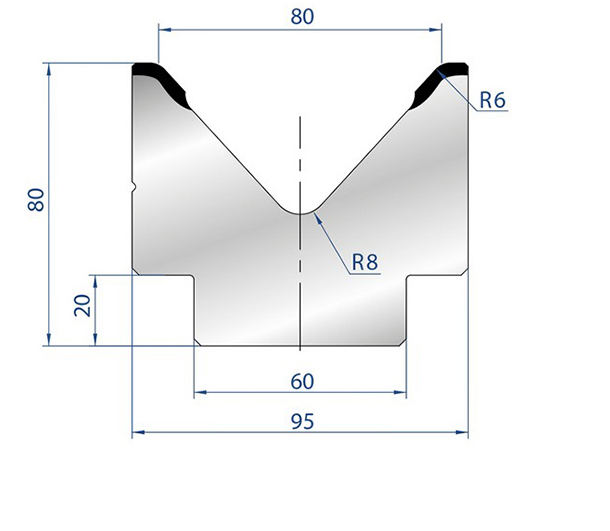
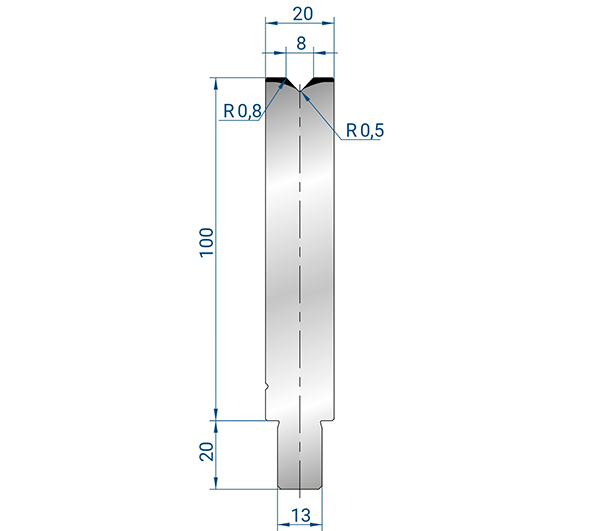
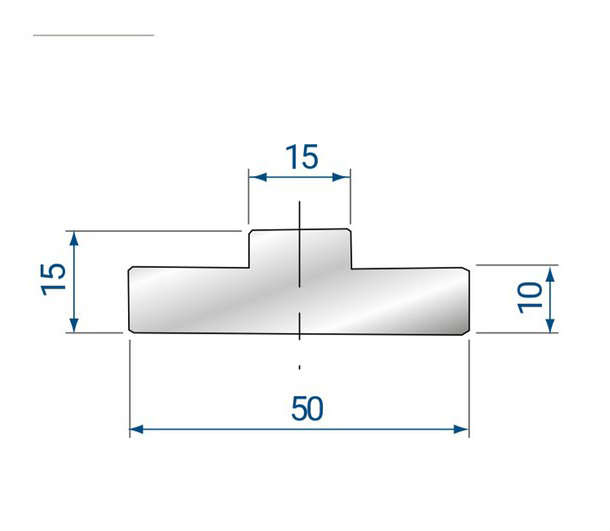
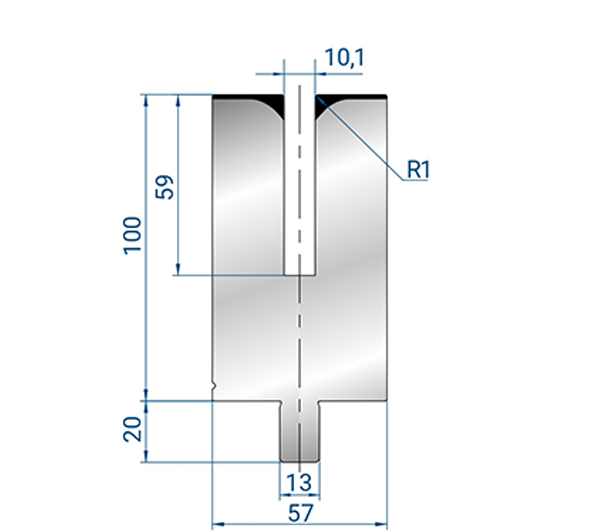
FABMAX решает проблему совместимости путем производства универсальных гибочных инструментов, полностью адаптированных под системы Wila и Trumpf. В ассортименте компании представлен широкий выбор стандартизированных компонентов (модели 001, 1046, 1050, 1063, 1067), которые обеспечивают бесперебойную интеграцию в существующие линии обработки без необходимости модификации станков. Это позволяет предприятиям закупать качественный инструмент у одного поставщика, обслуживая парк оборудования разных брендов, что упрощает логистику и складской учет.
При заказе промышленного лезвия недостаточно указать только длину и угол. Существует ряд критических параметров, которые определяют пригодность инструмента для конкретной задачи. Игнорирование этих параметров ведет к снижению качества продукции и преждевременному выходу инструмента из строя.
| Параметр | Описание и влияние на процесс | Рекомендации по выбору |
|---|---|---|
| Угол заострения (α) | Определяет минимальный внутренний радиус гибки и усилие, необходимое для продавливания листа в матрицу. | Для тонких листов (до 2 мм) — 30°; для средних (2-6 мм) — 45-60°; для толстых (>6 мм) — 85-90°. Меньший угол дает более острую гибку, но быстрее изнашивается. |
| Радиус скругления (R) | Радиус на кончике пуансона. Влияет на глубину следа от инструмента на внутренней поверхности гибки. | R0.2–R0.5 мм для точной гибки без следов; R1.0–R2.0 мм для черновых работ или толстых листов. Чем меньше R, тем выше риск повреждения покрытия листа. |
| Высота пуансона (H) | Расстояние от базы крепления до вершины угла. Определяет максимальную глубину хода и возможность гибки коробчатых изделий. | Стандартная высота — 100–125 мм. Для глубоких коробов требуются удлиненные пуансоны (150–200 мм и более), но они менее жесткие. |
| Ширина рабочей части (A) | Толщина пуансона в самой узкой части перед углом. | Влияет на прочность инструмента. Узкие пуансоны подвержены риску излома при превышении усилия гибки. |
| Допуск на угол | Отклонение фактического угла пуансона от номинального значения. | Для прецизионной гибки допуск не должен превышать ±0.25°. Стандартные инструменты могут иметь допуск ±0.5°–±1°. |
Инженерный опыт показывает, что при гибке длинномерных деталей (более 2 метров) критическим фактором становится жесткость самого пуансона и наличие системы компенсации прогиба (венчинга) на станке. Даже идеально изготовленный инструмент будет давать разный угол по длине, если балка станка прогибается под нагрузкой, а инструмент не имеет соответствующей геометрии или поддержки. Венчающая система Fabmax, предлагаемая компанией, позволяет нивелировать этот эффект, обеспечивая равномерное усилие по всей длине гиба и стабильность угла в пределах ±0.5° на метр длины.
Помимо стандартных пуансонов, современное производство требует внедрения инновационных вспомогательных систем, направленных на сокращение времени наладки и улучшение качества поверхности.
Быстрозажимные пресс-формы. Позволяют менять инструмент без использования ключей и физической силы оператора. Система фиксации активируется поворотом рычага или нажатием кнопки, что сокращает время переналадки с часов до минут. Это особенно эффективно при серийном производстве с частой сменой заказов.
Гибочная пленка без следов. Специальное покрытие или накладка на пуансон, предотвращающая прямой контакт металла с металлом. Исключает появление царапин на окрашенных, полированных или нержавеющих листах. Решение актуально для производителей лифтового оборудования, кухонной техники и архитектурных фасадов.
Гибочный станок без формы для вдавливания. Технологии, позволяющие выполнять гибку без традиционной нижней матрицы за счет управляемого усилия и поддержки листа. Это расширяет возможности формообразования и снижает затраты на хранение большого парка матриц.
Выбор поставщика инструмента — это стратегическое решение, влияющее на непрерывность производственного процесса. Рынок перенасыщен предложениями, но качество продукции варьируется от эталонного до неприемлемого. Ниже приведены ключевые критерии, которые следует учитывать при оценке потенциального партнера.
Отметим, что конкретные параметры инструмента всегда должны подтверждаться расчетами усилия гибки для вашего конкретного материала. Универсальных решений «на все случаи жизни» не существует, и инженерный подход к подбору остается незаменимым.
Для нержавеющей стали толщиной 2 мм рекомендуется использовать пуансон с углом заострения 30° или 45°. Угол 30° позволит получить более острый внутренний радиус, но потребует большего усилия и будет сильнее изнашиваться. Угол 45° является более универсальным и долговечным вариантом. Важно использовать пуансон с малым радиусом скругления (R0.2–R0.4 мм) и, желательно, с полированной поверхностью или покрытием для предотвращения налипания металла и появления царапин.
Стандартные пуансоны Wila не подходят напрямую для станков Trumpf из-за различий в геометрии хвостовика и системе фиксации. Однако компания FABMAX производит специальную серию инструментов, совместимых с обоими стандартами. Вы можете заказать пуансоны, специально адаптированные под систему крепления вашего станка (модели 001, 1046 и др.), что обеспечит надежную фиксацию и точность позиционирования без переходников.
Следы от пуансона возникают из-за высокого контактного давления в точке гиба, особенно при использовании инструмента с малым радиусом скругления (R) или при недостаточной смазке. Также причиной может быть загрязнение поверхности инструмента или листа. Для устранения проблемы используйте пуансоны с большим радиусом, применяйте защитную пленку, обеспечьте чистоту инструмента или используйте специальные смазочные материалы. Пуансоны с покрытием TiN или DLC также помогают снизить трение и минимизировать следы.
Усилие гибки зависит от толщины листа, длины гиба, предела прочности материала и ширины раскрытия матрицы. Формула: P = (k * σb * L * S²) / V, где P — усилие, k — коэффициент (обычно 1.33 для V-гибки), σb — предел прочности, L — длина гиба, S — толщина листа, V — ширина раскрытия матрицы. Выбранный пуансон должен выдерживать это усилие без пластической деформации. Всегда оставляйте запас прочности 20–30% относительно максимального усилия, указанного в спецификации инструмента.
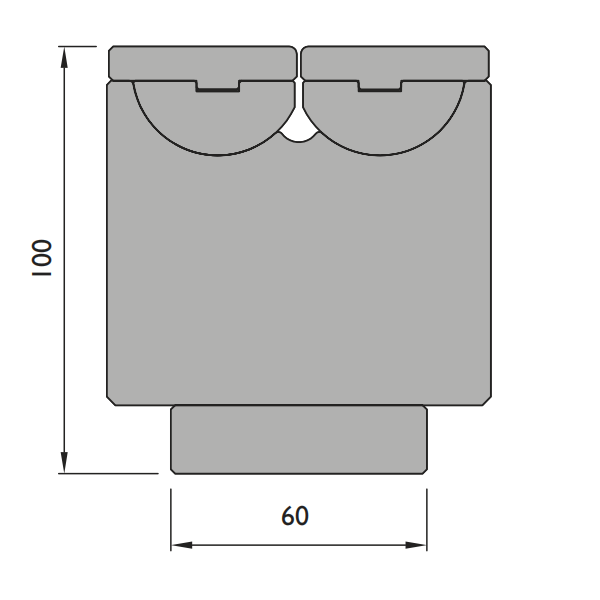
Сегментированный инструмент позволяет собирать пуансон нужной длины из отдельных модулей, что экономит средства и место на складе. Он также дает возможность оставлять свободные участки для гибки коробчатых изделий или обхода ранее отформованных элементов. Цельный инструмент обладает большей жесткостью и точностью на больших длинах, но менее гибок в настройке. Для станков длиной более 3 метров сегментация часто является единственным практичным решением.
Выбор промышленного лезвия — это баланс между стоимостью, производительностью и качеством конечного продукта. Инвестиции в высококачественный инструмент от проверенного производителя, такого как FABMAX, окупаются за счет снижения брака, уменьшения времени наладки и увеличения межсервисных интервалов. Не экономьте на контроле геометрии и материале: дешевый аналог может выйти из строя после первой же серьезной партии, повредив при этом дорогостоящую матрицу или деталь.
Перед закупкой проведите аудит текущего парка инструмента, выявите наиболее часто возникающие проблемы (следы, неточность угла, быстрый износ) и подберите специализированные решения для их устранения. Используйте техническую поддержку поставщика для расчета усилий и проверки совместимости.
Для получения подробного каталога, технических чертежей или консультации по подбору инструмента под ваше оборудование, перейдите на страницу продукции и технических решений FABMAX. Наши специалисты готовы помочь вам оптимизировать процесс гибки и повысить эффективность производства.