2026-09-18
Точность гибки листового металла напрямую зависит от геометрии и состояния рабочего инструмента. Пуансоны и матрицы для листогибов являются ключевыми элементами, определяющими качество угла гиба, отсутствие дефектов на поверхности заготовки и стабильность размеров готовой детали. В условиях современного производства, где требования к допускам сужаются, а номенклатура изделий расширяется, выбор оснастки перестал быть рутинной закупкой и превратился в задачу инженерного проектирования технологического процесса.
Рынок предлагает широкий спектр решений: от стандартных инструментов систем Wila и Trumpf до специализированных профилей для сложных форм. Однако цена пуансона или матрицы редко отражает их реальную эффективность в конкретной задаче. Стоимость формируется под влиянием материала стали, качества термообработки, точности шлифовки и совместимости с хвостовиками станка. Производители, такие как FABMAX, смещают фокус с простой продажи единиц инструмента на предоставление комплексных решений, включающих подбор геометрии под конкретный материал и радиус гиба, что позволяет снизить общее время наладки и минимизировать брак.
В данном обзоре мы рассмотрим технические аспекты выбора гибочного инструмента, факторы, влияющие на его стоимость, и критерии, которые позволяют оценить реальную экономическую выгоду от использования высокоточной оснастки в серийном и мелкосерийном производстве.
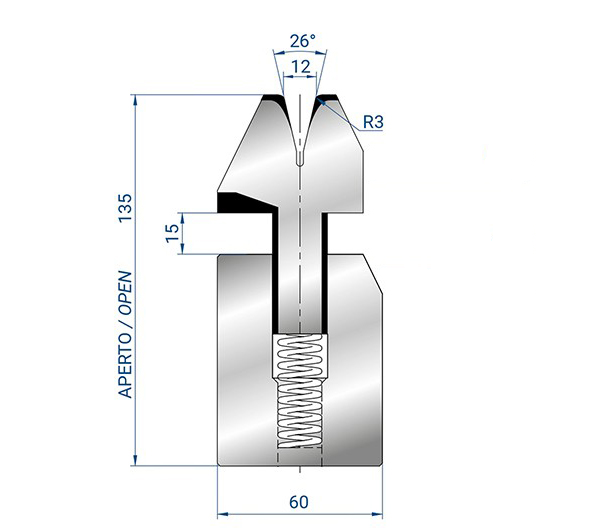
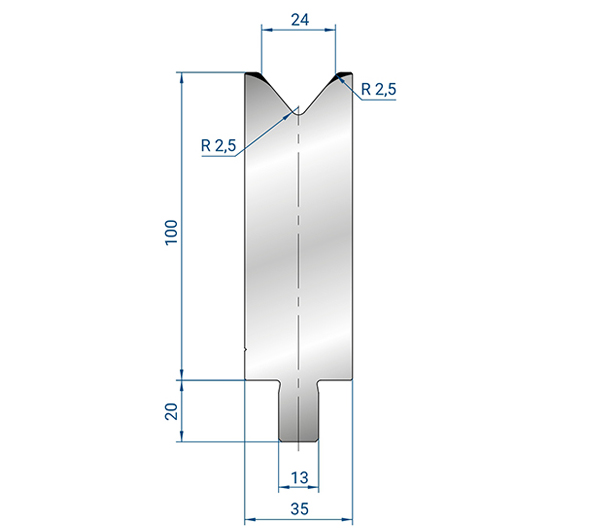
Гибочный инструмент состоит из двух основных компонентов: верхнего инструмента (пуансона) и нижнего инструмента (матрицы). Пуансон передает усилие пресса на заготовку, вдавливая её в ручей матрицы. Матрица, в свою очередь, служит опорой и формирует внутренний радиус гиба. Геометрия взаимодействия этих элементов определяет конечный угол и качество поверхности.
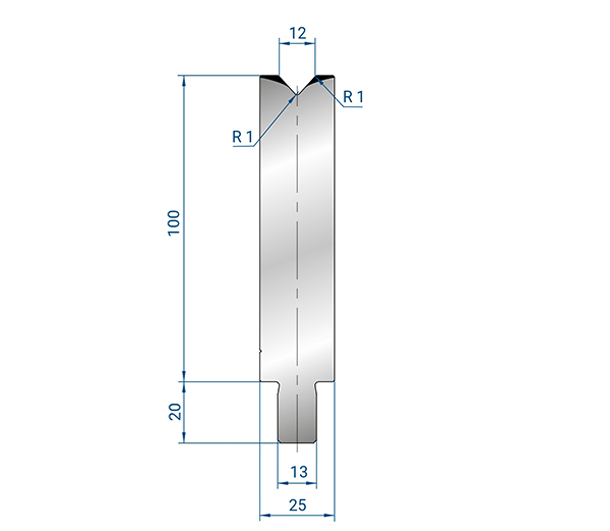
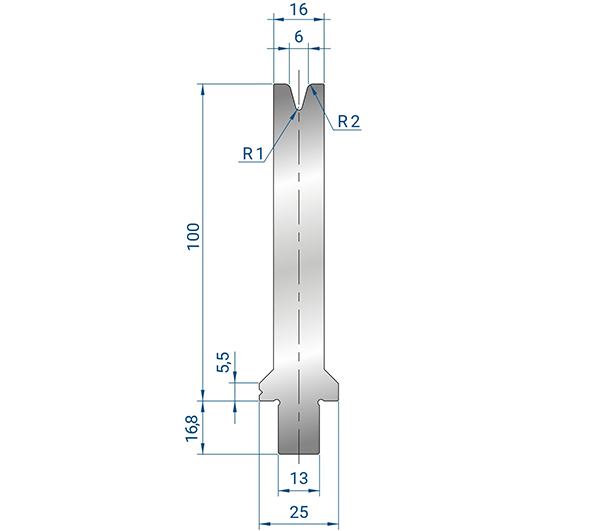
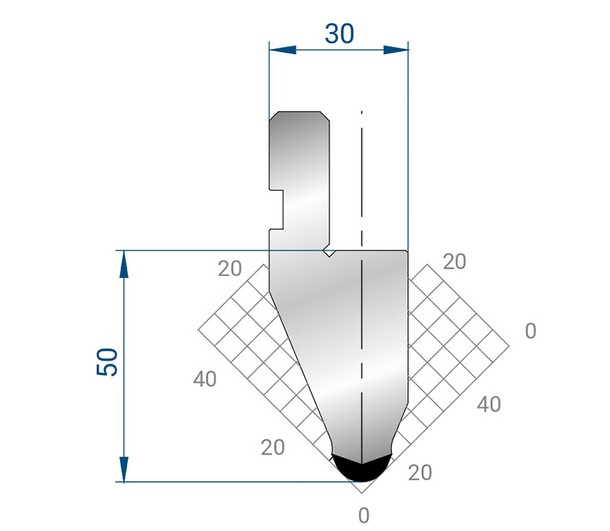
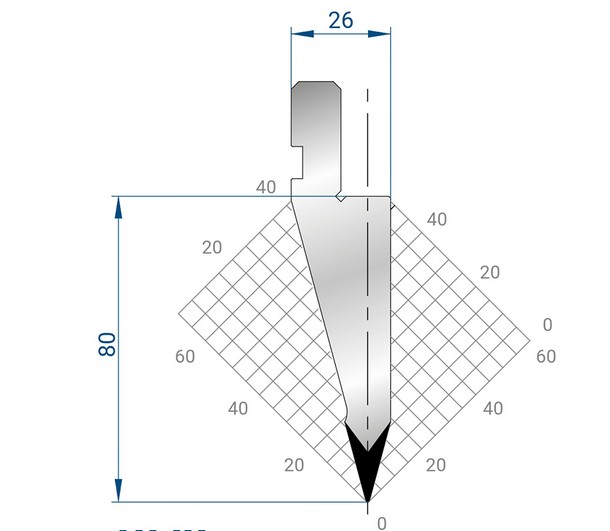
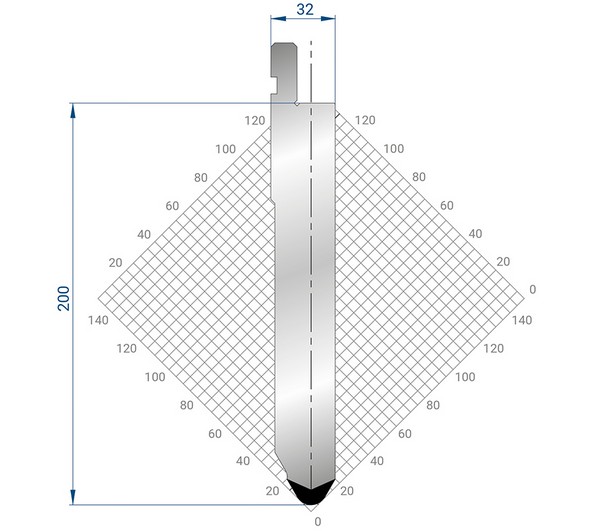
Выбор профиля пуансона диктуется формой изделия и доступным пространством для инструмента. Основные типы включают:
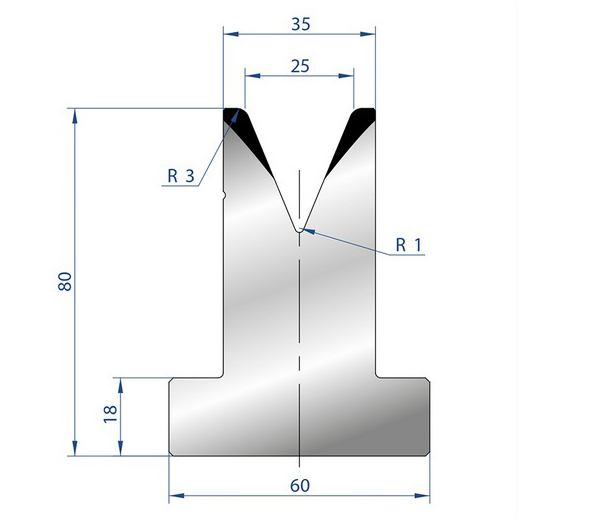
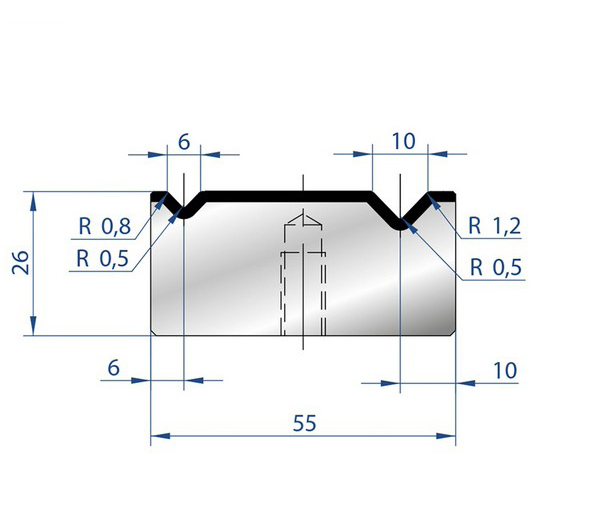
Ширина ручья матрицы (V) является определяющим параметром для расчета усилия гибки и внутреннего радиуса. Общее правило: ширина V должна быть в 6–8 раз больше толщины листа (S) для мягкой стали. Использование слишком узкой матрицы приводит к чрезмерному давлению и риску разрушения инструмента, а слишком широкой — к неточному углу гиба и большим радиусам скругления.
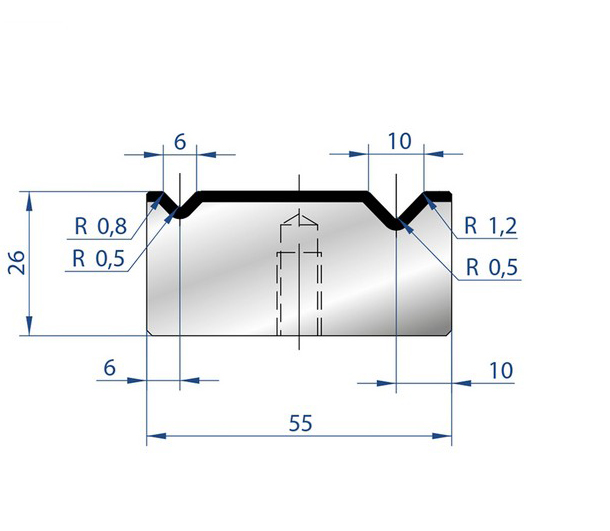
Современные матрицы часто выполняются сегментными, что позволяет комбинировать различные ширины ручьев на одной балке. Это особенно актуально при работе со сложными деталями, требующими разных радиусов гиба в пределах одного изделия.
Стоимость пуансонов и матриц для листогибов существенно варьируется в зависимости от используемой стали и технологии её обработки. Понимание этих различий помогает закупщикам и инженерам избегать переплат за избыточные характеристики или, наоборот, потерь из-за быстрого износа дешевого инструмента.
| Тип стали / Покрытие | Твердость (HRC) | Применение | Влияние на стоимость |
|---|---|---|---|
| Конструкционная сталь (C45, 42CrMo4) | 40–45 HRC | Гибка мягкой стали, алюминия, низкие нагрузки | Низкая. Базовый вариант для простых задач. |
| Инструментальная сталь (D2, 1.2379) | 56–60 HRC | Серийное производство, нержавеющая сталь, абразивные материалы | Средняя. Оптимальное соотношение цены и износостойкости. |
| Быстрорежущая сталь (HSS) / Порошковая сталь | 60–64 HRC | Высокоскоростная гибка, твердые сплавы, высокие требования к точности | Высокая. Максимальный ресурс и сохранение геометрии. |
| Покрытие TiN (нитрид титана) | – | Снижение трения, предотвращение налипания материала | Увеличивает стоимость на 15–25%, но продлевает жизнь инструмента в 3–5 раз. |
Производственные мощности таких компаний, как FABMAX, оснащены системами контроля микрогеометрии и термообработки, что гарантирует однородность структуры металла по всему объему инструмента. Это исключает локальные зоны повышенной хрупкости, которые часто становятся причиной сколов режущих кромок при динамических нагрузках.
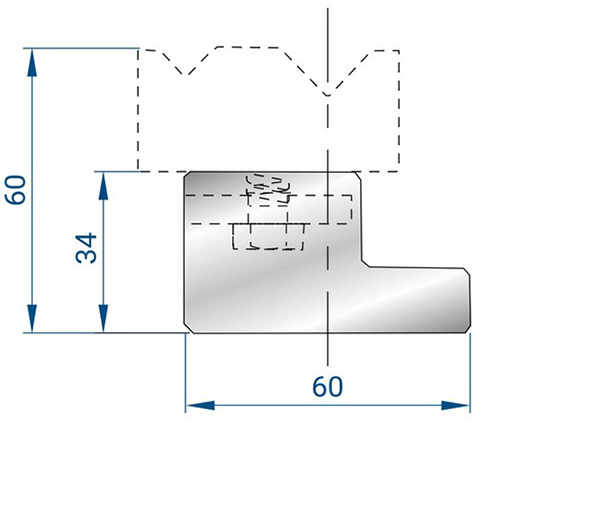
Одним из главных факторов, влияющих на выбор поставщика, является совместимость инструмента с парком оборудования предприятия. Рынок стандартизирован вокруг нескольких крупных систем крепления, каждая из которых имеет свои особенности.
Наиболее распространенная система в Европе. Характеризуется наличием канавок на хвостовике пуансона и соответствующих выступов на держателе. Позволяет быстро заменять сегменты без использования инструментов. Инструменты FABMAX полностью совместимы с системой Wila, включая популярные модели 001, 1046, 1050, что обеспечивает бесшовную интеграцию в существующие линии.
Используется преимущественно на оборудовании Trumpf. Отличается конструкцией замка, обеспечивающего высокую точность позиционирования. Переход на другие системы требует адаптеров или замены верхнего держателя.
LVD использует собственные стандарты крепления, часто сочетающие механическую фиксацию с гидравлическим или пневматическим зажимом. Amada применяет систему, ориентированную на высокую скорость смены инструмента в автоматических режимах. Важно отметить, что универсальность современных производителей позволяет поставлять инструменты, адаптированные под эти бренды без необходимости модификации самих станков.
Запрос «пуансоны и матрицы для листогибов цены» часто приводит к разбросу значений, который может достигать сотен процентов. Этот разброс обусловлен не только маркетинговой политикой, но и объективными производственными затратами.
Современный подход к гибке выходит за рамки простого подбора пуансона и матрицы. Интеграция вспомогательных систем позволяет радикально сократить время наладки и улучшить качество продукции.
Традиционная замена инструмента требует времени и участия квалифицированного оператора. Быстрозажимные системы позволяют фиксировать пуансоны и матрицы за считанные секунды. Это особенно эффективно в условиях мелкосерийного производства, где частота переналадок высока. Снижение времени простоя станка часто окупает повышенную стоимость такой оснастки в течение первых месяцев эксплуатации.
При гибке длинномерных деталей центр пуансона и матрицы испытывает наибольший прогиб, что приводит к неравномерному углу гиба по длине (больше в центре, меньше по краям). Венчающая система FABMAX компенсирует этот прогиб, создавая выпуклость в центральной части инструмента или стола. Это обеспечивает постоянство угла гиба по всей длине заготовки без необходимости ручной подстройки давления.
Для изделий из нержавеющей стали, алюминия или окрашенного металла критично отсутствие царапин. Использование гибочной плёнки без следов или пуансонов с полимерными вставками позволяет исключить контакт металла с металлом в зоне гиба. Это устраняет необходимость в последующей полировке и снижает процент брака.
Выбор инструмента должен базироваться на анализе конкретных производственных задач. Рассмотрим два типичных сценария.
Условия: Толщина листа 2 мм, материал AISI 304, высокий объем выпуска, требование к отсутствию следов гибки.
Решение: Использование пуансонов с углом 30° из стали D2 с покрытием TiN для снижения трения. Матрицы с полированным ручьем V=12 мм. Применение быстрозажимной системы для быстрой замены при переходе между моделями корпусов. Инженерное обоснование: покрытие TiN снижает адгезию нержавейки к инструменту, предотвращая образование задиров, а полированная матрица сохраняет эстетику видимых поверхностей.
Условия: Толщина листа 10 мм, материал St3, большие габариты деталей, высокие усилия гибки.
Решение: Мощные пуансоны с углом 85° из стали 42CrMo4, прошедшей глубокую закалку. Матрицы с широким ручьем V=60–80 мм. Обязательное использование венчающей системы для компенсации прогиба длинных балок. Инженерное обоснование: при таких толщинах и усилиях приоритетом является прочность инструмента и точность геометрии по длине, а не скорость смены.
При закупке гибочного инструмента важно оценивать не только цену за единицу, но и надежность партнера. Опыт показывает, что скрытые издержки от простоев из-за некачественного инструмента многократно превышают экономию на покупке.
Усилие гибки зависит от толщины листа, длины гиба, ширины ручья матрицы и предела прочности материала. Для приблизительного расчета используется формула: P = (k * σb * L * S²) / V, где k — коэффициент (обычно 1.33 для V-гибки), σb — предел прочности, L — длина гиба, S — толщина, V — ширина ручья. Точные значения лучше получать из таблиц производителей инструмента, таких как FABMAX, которые учитывают реальные характеристики своих профилей.
Напрямую — нет, так как системы крепления имеют разную геометрию хвостовиков. Однако существуют переходные адаптеры или универсальные держатели, позволяющие использовать инструмент одной системы на станках другой. Также многие производители, включая FABMAX, выпускают отдельные линейки инструмента, специально адаптированные под стандарты Trumpf, LVD или Amada, что исключает необходимость в адаптерах и повышает точность.
Трещины возникают, когда радиус гиба слишком мал для данного материала и его толщины. Это приводит к превышению предела деформации волокон металла. Решение: увеличить ширину ручья матрицы (V) или использовать пуансон с большим радиусом при вершине. Также важно проверить направление волокон проката: гибка поперек волокон менее склонна к образованию трещин, чем вдоль них.
Регулярная очистка ручьев от металлической стружки и пыли, использование смазки при гибке абразивных материалов (например, алюминия), избегание перегрузок (не пытаться гнуть лист толще расчетного для данной матрицы) и хранение инструмента в защитной упаковке. Покрытие TiN также значительно повышает износостойкость.
Инвестиции в качественные пуансоны и матрицы для листогибов окупаются за счет снижения процента брака, уменьшения времени наладки и увеличения межремонтного интервала оборудования. При выборе поставщика следует отдавать предпочтение компаниям, которые предлагают не просто товар, а инженерное сопровождение: помощь в подборе геометрии, расчете усилий и обеспечении совместимости с существующим парком станков.
Продукция FABMAX демонстрирует баланс между высокой точностью, соответствующей стандартам «точной механики», и экономической эффективностью. Благодаря строгому контролю качества на каждом этапе — от термообработки до финальной проверки на координатно-измерительных машинах — их инструменты обеспечивают стабильность результатов даже в высоконагруженных режимах. Для предприятий, стремящихся оптимизировать производственные процессы, важным шагом станет аудит текущего инструмента и переход на стандартизированные, совместимые решения с возможностью быстрой замены и модернизации.
Для получения технических спецификаций, CAD-моделей или консультации по подбору инструмента под ваши задачи рекомендуется обратиться к специалистам производителя. Грамотный подбор оснастки — это фундамент рентабельного листогибочного производства.
Ознакомьтесь с полным каталогом решений: гибочный инструмент и системы крепления