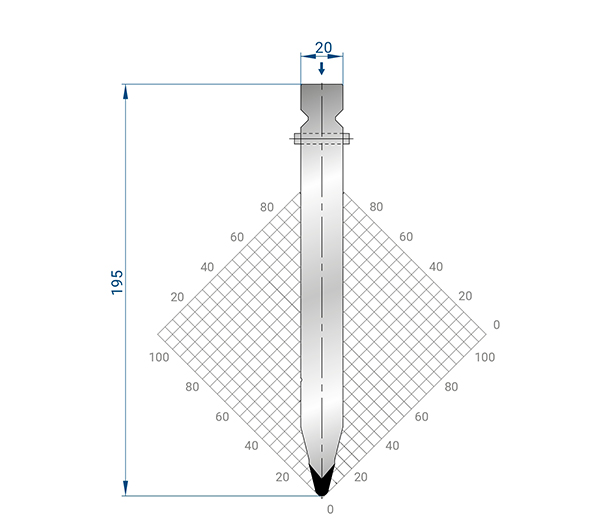
2026-09-19
В промышленной металлообработке 2026 года термин Amada Promecam часто вызывает вопросы у инженеров и закупщиков, стремящихся оптимизировать парк листогибочного оборудования. Исторически Promecam был независимым европейским производителем, который в дальнейшем стал частью глобальной корпорации Amada. Сегодня это название ассоциируется с высокоточными гибочными станками, пуансонами и матрицами, интегрированными в единую экосистему Amada. Для производственных предприятий ключевой задачей является не просто наличие оборудования, а обеспечение его бесперебойной работы через использование совместимого, износостойкого инструмента.
Понимание архитектуры инструмента Amada Promecam критически важно для снижения времени переналадки и повышения точности гиба. Современные требования к производству диктуют необходимость использования инструментов, которые не только соответствуют оригинальным спецификациям (OEM), но и предлагают улучшенные характеристики по твердости, геометрии и устойчивости к деформации. Компания FABMAX, являясь международным производителем высокоточных гибочных инструментов, предлагает решения, полностью совместимые с оборудованием Amada, включая линейки, ранее известные под брендом Promecam. Это позволяет предприятиям сохранять высокую производительность, избегая при этом избыточных затрат на исключительно оригинальные комплектующие, когда это технологически оправдано.
Для правильного подбора инструмента необходимо понимать разницу между старыми и новыми стандартами. Promecam долгое время был синонимом надежности в сегменте гидравлических и механических прессов. После интеграции в структуру Amada, технологии были унифицированы. Однако на многих заводах до сих пор эксплуатируются станки с маркировкой Promecam. Главной особенностью этих машин является специфическая система крепления инструмента и требования к геометрии хвостовиков пуансонов.
Инженеры часто сталкиваются с проблемой взаимозаменяемости. Инструмент, разработанный для современных станков Amada серии HG или HFE, может требовать адаптеров или модификаций для установки на более старые модели Promecam. Именно здесь на первый план выходит важность точного соблюдения размеров и углов крепления. Ошибка в несколько десятых долей миллиметра может привести к неправильному углу гиба, повреждению матрицы или даже поломке верхнего инструмента под нагрузкой.
Гибочный инструмент для оборудования этого класса характеризуется строгими допусками и использованием высоколегированных сталей. Основная задача пуансона и матрицы — передача усилия от гидроцилиндров или сервоприводов на листовой металл с сохранением геометрической стабильности.
Ключевым фактором долговечности инструмента является качество стали и режимы термообработки. Оригинальные инструменты Amada Promecam обычно изготавливаются из хромомолибденовых сталей (например, 42CrMo4), прошедших закалку и отпуск. Твердость рабочих поверхностей составляет 50–52 HRC, что обеспечивает баланс между износоустойчивостью и вязкостью. Слишком твердый инструмент становится хрупким и склонен к выкрашиванию при работе с нержавеющими сталями или титаном, тогда как слишком мягкий быстро теряет геометрию рабочей кромки.
Производители альтернативного инструмента, такие как FABMAX, применяют аналогичные марки стали, но могут предлагать опциональную поверхностную обработку (нитрирование или PVD-покрытия) для снижения коэффициента трения. Это особенно актуально при гибке алюминия или окрашенных листов, где важно предотвратить появление царапин (следов инструмента).
Оборудование Amada и исторические модели Promecam используют различные системы быстрой замены инструмента. Наиболее распространены:
Компания FABMAX обеспечивает полную совместимость своих продуктов с оборудованием Wila, Trumpf, LVD, Naso и Amada без необходимости модификации станков. Это достигается за счет использования прецизионного шлифования на станках с ЧПУ и контроля геометрии на трехкоординатных измерительных машинах (CMM).
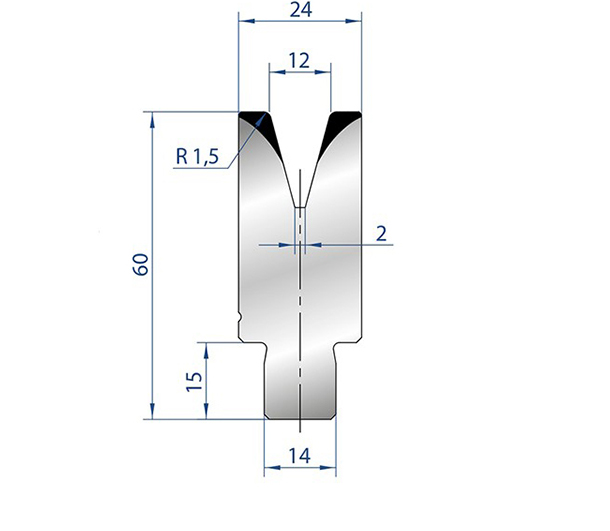
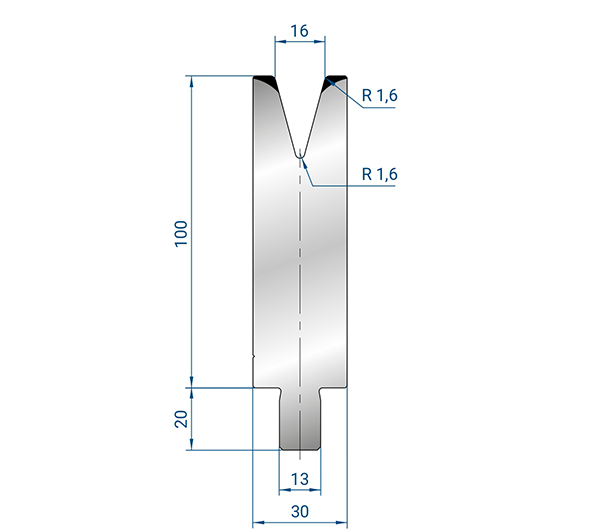
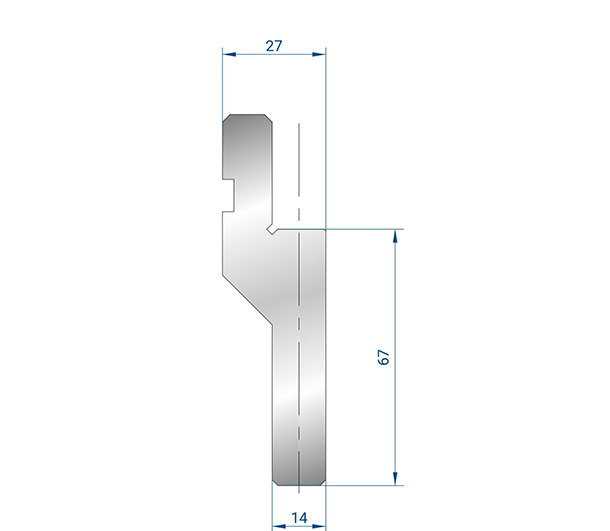
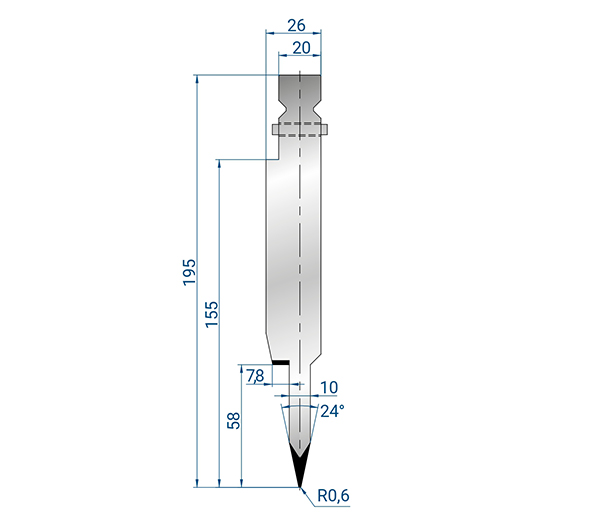
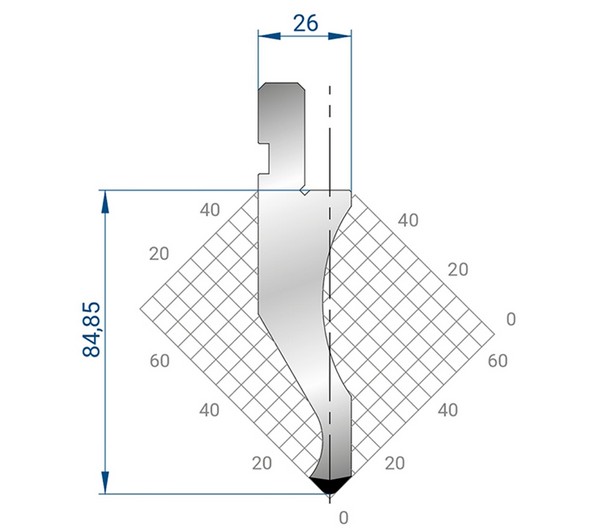
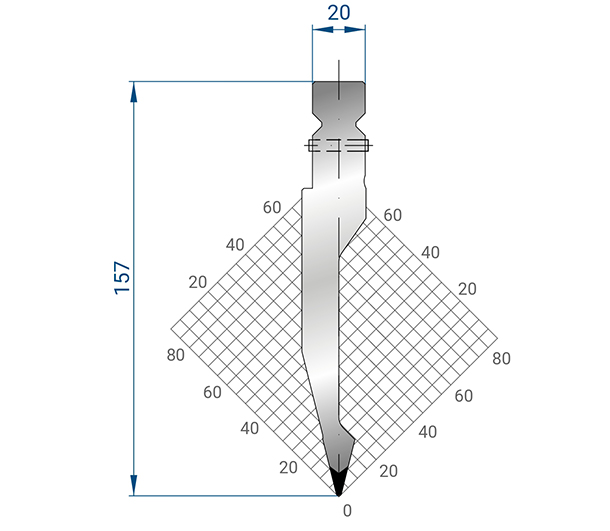
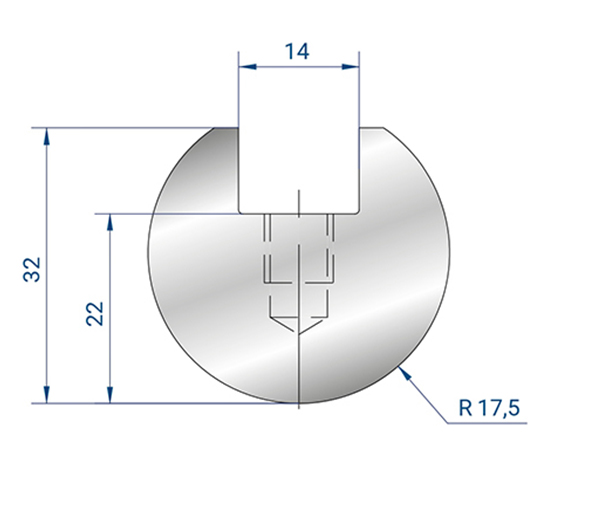
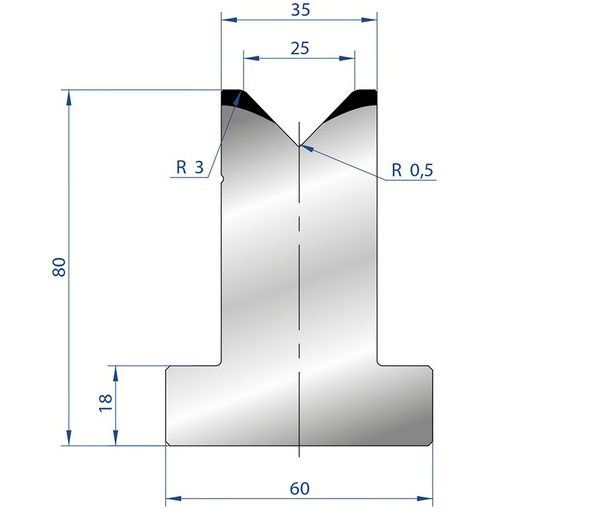
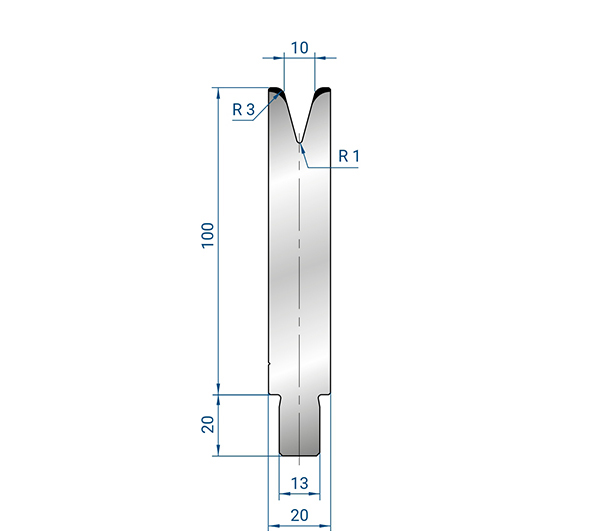
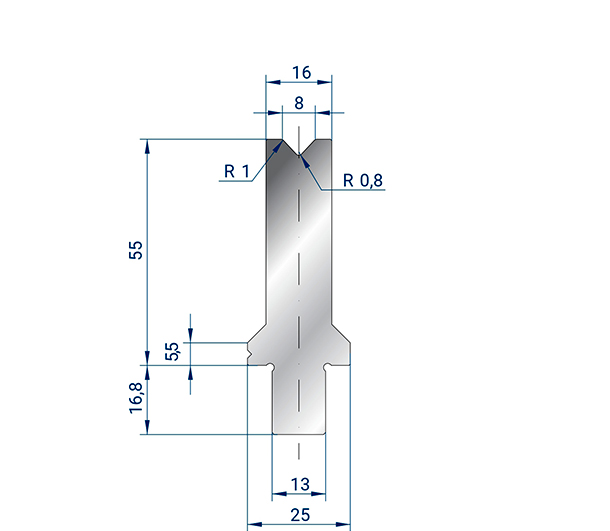
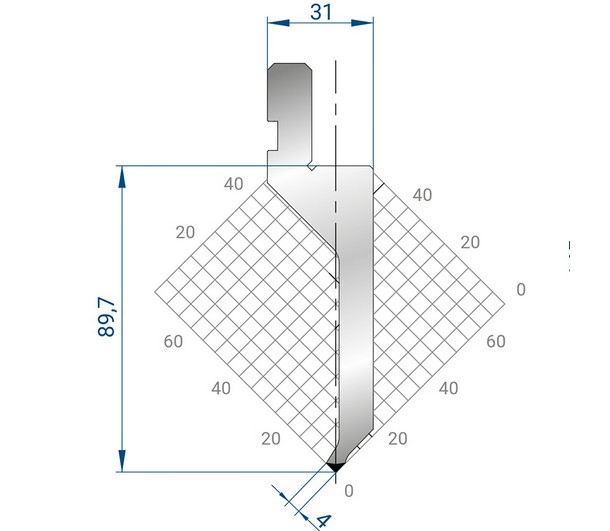
Выбор конкретного типа инструмента зависит от задачи: угла гиба, толщины материала, внутреннего радиуса и доступного пространства (расстояния между стойками). Ниже приведена классификация основных типов пуансонов, применяемых в системах Amada Promecam.
| Тип пуансона | Обозначение/Пример | Назначение и особенности | Применение |
|---|---|---|---|
| Стандартный острый (V-die) | NP1002, AP1012 | Угол 30° или 88°. Универсальный профиль для большинства операций воздушной гибки. | Гибка стали толщиной 0.5–6 мм, общие конструкционные работы. |
| Z-образный (Gooseneck) | GP1014, Z-серия | Имеет изгиб «гусиная шея». Позволяет выполнять повторные гибы без столкновения с уже отогнутой частью. | Изготовление коробов, швеллеров, сложных профилей с близкорасположенными гибами. |
| Узкий (Narrow) | Серия NP, узкие сегменты | Минимальная ширина рабочей части. Позволяет работать внутри ограниченных пространств. | Гибка мелких деталей, работа с предварительно обработанными заготовками. |
| Для створок (Door skin) | Специальные профили | Большая длина, специальная геометрия для минимизации волнистости длинных листов. | Производство дверных полотен, фасадных кассет, крупных панелей. |
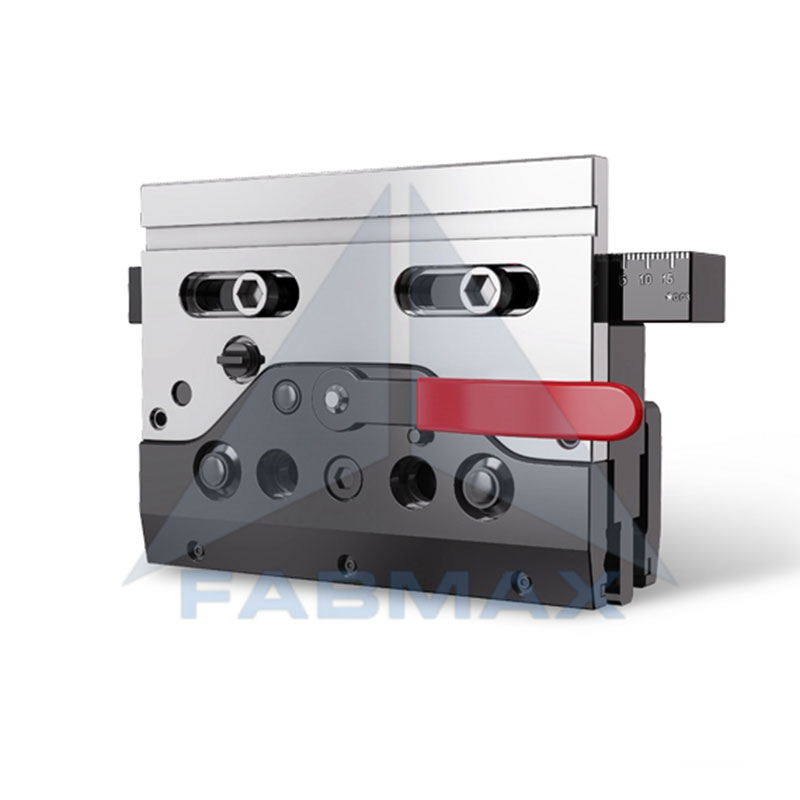
| Быстрозажимные сегменты | Совместимость Wila/Trumpf | Модульная система. Позволяет набирать необходимую длину из сегментов разной ширины. | Серийное производство, частая смена номенклатуры, сокращение времени наладки. |
Каждый тип инструмента требует расчета усилия гиба. Превышение номинального усилия на погонный метр может привести к прогибу пуансона, что вызовет неравномерность угла по длине детали. Для компенсации этого эффекта на длинных станках Amada применяется система компенсации прогиба (crowning), которая должна быть синхронизирована с жесткостью используемого инструмента.
В условиях глобальных цепочек поставок 2026 года зависимость от одного источника инструмента несет риски простоев. Компания FABMAX предлагает стратегическую альтернативу, сочетая высокое качество с гибкостью производства. Продукция FABMAX разрабатывается с учетом требований к повторяемости размеров и стабильности усилия, что делает её идеальной заменой или дополнением к оригинальному инструменту Amada.
Портфель компании охватывает несколько взаимодополняющих направлений, закрывающих потребности большинства металлообрабатывающих цехов:
Производственные мощности FABMAX соответствуют стандартам оборудования класса «точной механики». Завод оснащен современными станками с ЧПУ, системами термообработки и контроля микрогеометрии поверхности. Каждый инструмент проходит многоуровневую проверку:
Внедрена сквозная система отслеживания партий, позволяющая обеспечить полную прослеживаемость продукции от этапа обработки до отгрузки. Это критически важно для аудитов качества в автомобильной и аэрокосмической отраслях, где требуется документальное подтверждение характеристик каждой партии инструмента.
При принятии решения о закупке инструмента для станков Amada Promecam, технические директора и главные инженеры часто стоят перед выбором: оригинальный инструмент (OEM) или высококачественная альтернатива. Рассмотрим этот вопрос с точки зрения экономики и технологии.
| Критерий | Оригинальный инструмент (OEM Amada) | Альтернативный инструмент (FABMAX) |
|---|---|---|
| Стоимость | Высокая (премия за бренд) | Оптимальная (соотношение цена/качество) |
| Срок поставки | Зависит от глобальной логистики (часто 4-8 недель) | Гибкий график (10-15 рабочих дней для стандартных позиций) |
| Геометрическая точность | Высокая (стандарт завода) | Высокая (контроль на CMM, соответствие чертежам) |
| Кастомизация | Ограничена, дорогие нестандартные заказы | Высокая гибкость, разработка спец. профилей под задачу |
| Совместимость | 100% гарантирована | Гарантирована для указанных систем (Wila/Amada/Trumpf) |
| Техническая поддержка | Через дилерскую сеть | Прямая инженерная поддержка, подбор CAD-моделей |
С точки зрения производственной эффективности, слепое следование правилу «только оригинал» не всегда оправдано. Для стандартных операций воздушной гибки (air bending) низкоуглеродистой стали ключевым параметром является точность угла и радиуса, а не логотип на хвостовике. Если альтернативный производитель, такой как FABMAX, предоставляет сертификаты твердости и протоколы измерений геометрии, риск брака стремится к нулю.
Однако, при работе с высокопрочными сталями (Hardox, Domex) или титаном, где критичны внутренние напряжения в инструменте, рекомендуется проводить тестовые гибы. Опыт показывает, что правильная термообработка альтернативного инструмента может даже превосходить базовые OEM-решения за счет применения более современных легирующих добавок.
Задача: Серийная гибка коробов из оцинкованной стали толщиной 1.5 мм. Требуется высокая скорость и отсутствие царапин на лицевой поверхности.
Решение: Использование сегментных пуансонов FABMAX с системой быстрой фиксации (совместимость Wila/Amada). Применение защитной гибочной пленки (flexible tooling) на матрицах.
Результат: Время переналадки сокращается с 40 минут до 5 минут. Отсутствие брака по царапинам снижает процент отбраковки до 0.1%.
Задача: Гибка деталей из нержавеющей стали AISI 304 толщиной 4 мм с множественными гибами под углом 90° и малыми расстояниями между ними.
Решение: Применение Z-образных пуансонов («гусиная шея») FABMAX модели GP1014. Специальная геометрия позволяет избежать столкновения инструмента с ранее отогнутой стенкой детали.
Результат: Возможность выполнения сложной геометрии за одну установку листа, исключение промежуточных операций.
Даже самый качественный инструмент требует правильного обращения. Для обеспечения заявленного срока службы инструмента Amada/Promecam и аналогов от FABMAX, следует соблюдать следующие правила:
Да, инструмент FABMAX производится с соблюдением оригинальных чертежей и допусков. Для станков с болтовым креплением поставляются пуансоны со стандартным хвостовиком. Для станков с быстрым зажимом предлагаются переходные адаптеры или сегменты, совместимые с системой Wila, которая часто устанавливалась на поздних моделях Promecam.
Различие заключается в геометрии рабочего профиля и угле заточки. Модель AP1012 обычно имеет стандартный острый профиль для универсальной гибки, тогда как NP1002 может иметь усиленную конструкцию или специфический угол для работы с толстыми листами. Точные параметры следует уточнять в технической спецификации, так как обозначения могут варьироваться в зависимости от года выпуска стандарта.
Запросите у поставщика (например, FABMAX) сертификат материала и протокол измерения твердости. Закажите тестовый образец (пилотную партию) для проверки на вашем станке. Измерьте угол гиба и радиус внутренней кромки на первых деталях. Сравните результаты с эталонными деталями, изготовленными на оригинальном инструменте.
Гарантия на всю продукцию FABMAX составляет 12 месяцев с момента отгрузки при условии соблюдения правил эксплуатации. Это сопоставимо с гарантиями основных европейских производителей и подтверждает уверенность компании в качестве своей продукции.
Выбор инструмента для оборудования Amada Promecam в 2026 году — это баланс между надежностью, стоимостью и доступностью. Переход на проверенных альтернативных поставщиков, таких как FABMAX, позволяет предприятиям снизить зависимость от длинных логистических цепочек и оптимизировать бюджет без потери качества продукции.
При формировании заказа рекомендуем:
Инвестиции в качественный инструмент окупаются за счет снижения времени наладки, уменьшения процента брака и увеличения межремонтного интервала самого листогибочного пресса.
Для получения технических спецификаций, CAD-моделей или консультации по подбору инструмента для вашего парка оборудования Amada/Promecam, пожалуйста, ознакомьтесь с каталогом решений: гибочный инструмент и системы совместимости.